升降窑炉支钉的安装前准备与选型逻辑
支钉作为升降窑炉中支撑匣钵与窑具的核心部件,其安装质量直接决定了热工制度的稳定性和产品良率。在安装作业启动前,必须对支钉的材质与规格进行严格核验,不同温区的窑炉对耐火材料的耐受度存在显著差异。高温区通常选用高铝质或碳化硅材质的支钉,而中低温区则多采用氧化铝或莫来石材质。选型时需核对支钉的高度公差,标准支钉高度误差应控制在±1mm以内,以确保窑具水平,避免因受力不均导致匣钵倾斜或坍塌。
清理炉膛底座是固定支钉前的必要工序,任何残留的耐火泥块、积碳或杂质都会形成虚假支撑点。操作时应使用钢丝刷或专用刮刀彻底清除炉底平面,确保底座平整度符合工艺要求。若炉底存在局部凹陷或凸起,需先进行修补找平,再铺设新支钉。这一步骤能有效消除因底座不平导致的应力集中,防止支钉在升降过程中因受力不均发生断裂或移位,为后续固定提供稳固的基础环境。
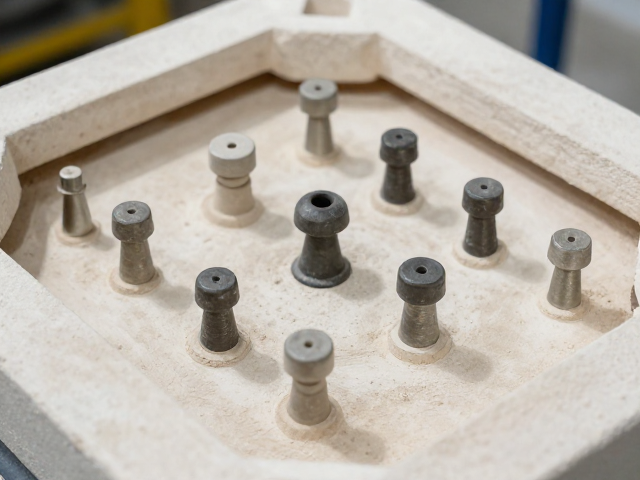
支钉定位排列与水平度校准技巧
支钉在炉底的排列需遵循严密的等边三角形或正方形网格分布,具体间距依据匣钵底面积和重量计算得出。一般而言,支钉间距保持在30-50cm之间,对于重型匣钵或大型窑具,需适当加密支钉数量以分散载荷。排列时,建议使用激光水平仪或高精度水平尺对第一排支钉进行基准校准,确保所有支钉顶部处于同一水平面。水平度误差若超过2mm,极易在窑炉升降过程中因机械应力导致支钉根部开裂,因此校准过程需反复微调,直至各支钉高度一致。
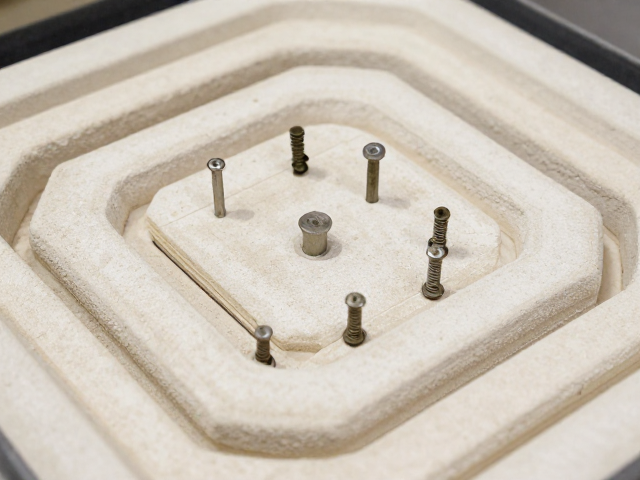
固定方式需根据炉底结构选择机械卡扣或耐火泥粘结,机械卡扣适用于需要频繁更换炉具的场景,其优势在于拆卸便捷且对炉底损伤小。若采用耐火泥粘结,需选用与炉底材质相容的高温粘结剂,涂抹厚度均匀,确保支钉底部与炉底完全贴合,无空隙。粘结后需静置固化指定时间,期间严禁移动或受力。对于升降窑炉特有的震动环境,建议在支钉底部增加防滑垫圈或使用双组份高温胶进行加固,提升整体结构的抗震动性能,防止长期运行中支钉松动下沉。
升降过程中的应力监测与常见故障规避
升降窑炉在运行过程中,炉底会产生微小的形变与震动,支钉长期处于动态受力状态,易出现根部疲劳断裂或顶部磨损变平。操作人员需定期观察支钉表面状态,若发现支钉顶部出现明显磨痕或倾斜,应立即停止作业并进行更换。更换时,切忌直接敲击已受损支钉,以免扩大裂纹。对于新安装的支钉,在首炉烧成后应检查其固定情况,确认无松动或位移现象,必要时重新紧固或补充粘结剂,以消除初期安装可能存在的隐性缺陷。
常见故障中,支钉断裂多因超负荷装载或安装时存在隐性裂纹所致。避免此类问题需严格控制单组匣钵重量,严禁超出炉具额定载荷。此外,升降速度过快会导致窑具与支钉之间产生冲击载荷,加速支钉损坏。建议严格遵循工艺曲线控制升降速率,特别是在高温区间,应减缓升降速度,使热应力均匀释放。若发现支钉频繁断裂,需排查炉底平整度是否因长期高温使用而发生变化,及时进行炉底维护,从根本上解决因基础结构问题导致的支钉失效风险。