柴窑烧制的物理困境:黏土特性与热应力
柴窑烧制过程中,瓷器极易出现变形现象,其根本原因在于高温下黏土内部发生的复杂的物理化学变化。当窑内温度逐渐攀升至1200摄氏度以上时,黏土中的矿物成分开始熔融,形成玻璃相,此时胎体的强度大幅降低,逐渐进入软化阶段。在这个关键的温度区间,如果受热不均,胎体不同部位的软化速度存在差异,重力作用便会导致器物发生塌陷或扭曲。柴火燃烧产生的火焰会直接冲刷坯体,使得窑炉内不同位置的温度场极不均匀,这种局部过热是造成变形的主要诱因。
此外,柴窑通常使用松木、杉木等木材作为燃料,燃烧过程中会产生大量的灰烬和挥发性气体。这些物质附着在坯体表面或悬浮在窑室中,不仅会影响釉面的发色,更会在坯体表面形成不均匀的隔热层或催化层。这种微观层面的不平整加剧了热传导的不一致性,使得坯体在冷却过程中因收缩率不同而产生内应力。当内应力超过胎体的屈服极限时,原本规整的器型便难以维持,最终表现为口沿歪斜、底部不平或整体倾斜等变形现象。
龙窑的结构优势与热流控制逻辑
龙窑依山坡而建,呈狭长倾斜状,这种独特的建筑形态是其控温的核心基础。龙窑的长度通常可达数十米甚至更长,窑尾与窑头存在显著的高度差,利用热空气上升的自然物理原理,形成稳定的抽力。这种结构使得火焰能够长时间停留在窑室内部,延长高温停留时间,有利于胎釉的充分烧结。然而,龙窑的开放性结构也带来了挑战,外界风向、气温变化会直接影响窑内气流,进而干扰温度场的稳定性,因此匠人必须根据天气变化实时调整窑门和通风口的状态。
在装窑环节,龙窑讲究“码窑”的技巧,坯体之间需预留精确的间隙,以确保火焰能均匀穿透每一层器物。传统的码放方式会根据器物的大小、厚度以及形状进行分层排列,通常将厚实的器物置于受热较强的区域,而轻薄易变的器物则放置在温度相对温和或火焰流动平缓的位置。这种基于经验的空间布局,是为了平衡不同部位的热负荷,减少因局部温差过大导致的变形风险。匠人通过观察窑火的颜色和亮度,判断窑内温度分布,及时调整燃料投放的节奏,以维持热流的稳定。
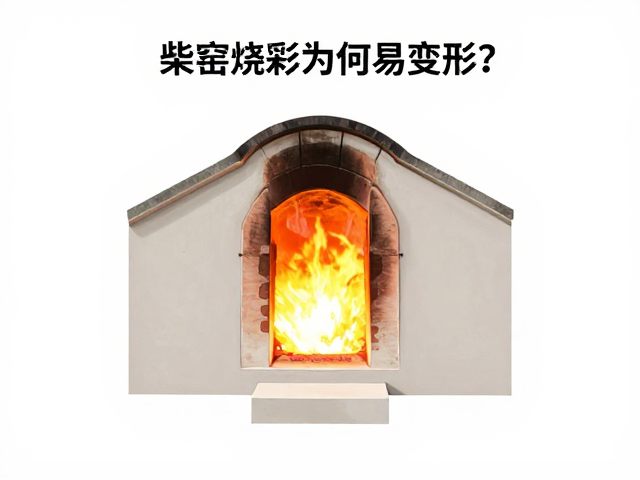
柴薪选择与火候掌控的传统智慧
燃料的选择对柴窑烧制效果有着决定性影响。松木因其含有较高的油脂,燃烧时火焰长、火力猛,能提供充足的高温,但燃烧速度快,不易控制;杉木燃烧稳定,火力柔和,适合长时间保温。经验丰富的窑工会根据烧制的阶段选择合适的木材,在高温阶段使用松木快速提升窑温,在保温和冷却阶段则使用杉木维持温度稳定。这种对燃料特性的精准把握,是实现均匀受热的前提。
火候的控制是龙窑技艺中的精髓,传统上分为文火、武火和闷窑三个阶段。文火阶段缓慢升温,排出坯体中的水分和结晶水,防止因急剧受热导致开裂;武火阶段快速升温至最高温度,使胎釉充分熔融;闷窑阶段则减少燃料投放,利用窑内余热进行保温和缓慢冷却。在整个过程中,窑工会定期从窥火孔观察窑内情况,通过调整加柴的频率和数量,微调窑内气氛和温度。这种动态调整的过程,需要极高的专注度和丰富的实践经验,任何细微的偏差都可能导致整窑瓷器变形。
冷却工艺与应力释放的关键环节
烧制结束后的冷却过程同样至关重要,快速或不均匀的冷却会加剧胎体内部的应力集中,导致变形甚至开裂。传统龙窑烧制中,窑工会根据器物的材质和厚度,控制窑门的开启时间和大小,让窑内温度自然缓慢下降。在冷却初期,窑内仍保持微弱的火气,防止冷空气突然涌入造成热震;随着温度降低,逐渐增加通风,加速热量散失。这一过程需要精确计算时间,确保胎体在收缩过程中受力均匀。
为了进一步减少变形,部分传统工艺会在冷却过程中定期用湿柴或湿土对窑壁进行局部处理,通过调节局部温度来平衡整体冷却速度。此外,出窑时的操作也需格外小心,器物在高温下依然脆弱,搬运过程中需避免震动和碰撞。匠人们通常使用特制的竹片或木垫支撑器物,确保其在冷却过程中保持最佳姿态。这种对冷却阶段的细致管理,是保证瓷器最终形态完整、减少变形缺陷的重要环节,体现了传统技艺中对材料特性的深刻理解和尊重。