水分残留对瓷器热应力的影响机制
瓷器在成型干燥过程中,内部结构会发生复杂的物理化学变化,若坯体未彻底干透便进入电窑,残留的水分在高温环境下会迅速汽化。水分子转化为蒸汽时的体积急剧膨胀,会在坯体内部形成巨大的内压。当这种压力超过了陶瓷材料本身的强度极限时,坯体内部便会产生微裂纹,严重时会导致瓷器直接炸裂。因此,传统工艺中强调的“阴干”和长时间自然干燥,其核心目的就是为了让水分缓慢、均匀地排出,确保坯体内部达到规定的含水率标准。
现代电窑虽然温控精准,但无法像柴窑那样通过长时间的升温过程自然驱除深层湿气。许多初学者误以为延长预热时间即可完全替代干燥工序,实则不然。若坯体内部仍存有肉眼不可见的湿气,在升温至100摄氏度左右时,这些水分会瞬间爆发。这种由内而外的破坏往往发生在釉面之下,初期可能仅表现为细微的针眼或气泡,但在冷却阶段应力释放时,裂纹会迅速延伸,导致成品率大幅下降。
急冷导致的热应力集中与破裂风险
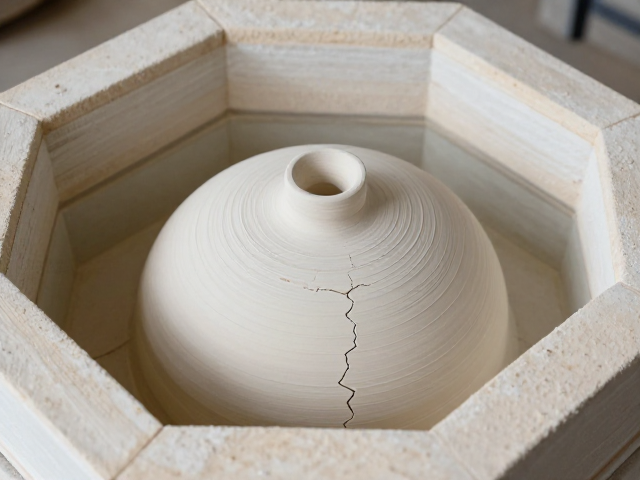
瓷器在高温下处于玻璃态转化阶段,分子结构较为松散,若在此阶段或降温初期遭遇快速冷却,表面与内部会产生巨大的温差。根据热胀冷缩原理,表面迅速收缩而内部尚热膨胀,这种不均匀的形变会在陶瓷内部形成极高的热应力。一旦热应力超过瓷器的抗拉强度,器身便会发生开裂,严重时甚至会出现崩角或整体碎裂。这种因冷却过快导致的破损,通常具有突发性,且修复难度极大。
实际操作中,许多用户为了节省时间,选择在电窑温度降至400摄氏度以下时直接打开窑门,利用自然空气加速冷却。这种做法极大地增加了瓷器开裂的风险,尤其是对于胎体较厚或造型复杂的器物。科学的冷却方式应当遵循“等温冷却”或“阶梯式降温”的原则,特别是在300摄氏度至室温这一关键区间,应保持窑门关闭,让温度缓慢下降。通过控制冷却速率,使瓷器内外温度趋于一致,从而释放内部积聚的热应力,确保成品结构的完整性。
装窑摆放与热对流的空间管理
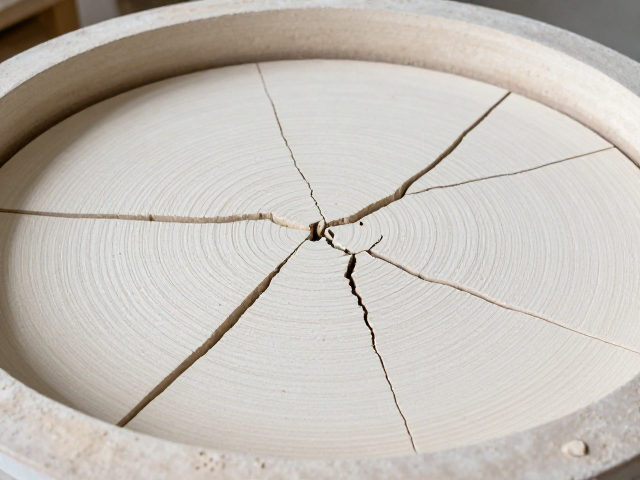
电窑内的热空气流动对于温度均匀性至关重要,不合理的装窑方式会导致局部过热或受热不均。若瓷器摆放过密,阻碍了热流的循环,会导致窑内不同位置的温度梯度差异过大。这种温差会在瓷器之间形成应力干扰,特别是在升温过程中,受热较慢的瓷器与受热快的瓷器之间可能产生相互挤压或应力不均,进而引发隐性损伤。此外,堆叠过高会导致上下层温差显著,底层瓷器可能因受热不足而烧结不完全,上层则可能因过热而变形。
除了密度控制,瓷器之间的接触点管理也是防止开裂的关键。若两件瓷器直接接触,在受热膨胀时,接触点会成为应力集中区,极易造成磕碰或粘连。建议使用专业的窑具(如棚板、支柱)进行隔离,并确保每件瓷器与窑具之间有足够的缓冲空间。对于薄胎瓷器,更应单独放置,避免与其他重物并列。合理的空间布局不仅能提升热效率,还能减少因物理接触和气流紊乱带来的潜在风险,是保证烧制成功的重要环节。
升温曲线的科学设定与执行
电窑的操作核心在于升温曲线的设定,不同的陶瓷泥料和釉料对升温速率有着特定的要求。过快的升温速率会使坯体内部气体无法及时排出,导致釉面起泡或坯体膨胀开裂。对于高岭土含量较高的胎体,建议在300摄氏度至600摄氏度区间设置较慢的升温斜率,以便充分排除结晶水和有机质。若盲目追求效率,设定过高的升温功率,极易破坏坯体的微观结构,导致成品出现针孔、缩釉或开裂等缺陷。
同时,需关注电窑自身的功率密度与窑室容积的匹配问题。小型电窑功率密度大,升温迅速,对控温精度要求极高;大型电窑则需考虑热惯性,升温过程需更加平缓。在实际操作中,应根据泥料特性调整各温段的升温速度,例如在石英晶型转化期(约573摄氏度)附近,需适当减缓升温,以应对体积变化带来的应力。精准的升温曲线并非固定不变,而是需要根据每次装窑的数量、泥料湿度以及季节温度进行动态微调,这是提升瓷器品质和稳定性的技术关键。