粗陶材质的物理特性与注浆成型适配性
粗陶通常含有较多粗颗粒矿物成分,如石英砂、长石或未完全熔融的陶土颗粒,这种高杂质和粗糙的颗粒结构使其在吸水率和收缩率上表现出显著差异。相较于细腻的高白泥或瓷泥,粗陶泥浆在注浆过程中需要更精确地控制固含量和粘度,过高的颗粒浓度会导致泥浆流动性不足,难以填充复杂模具的细节,而过低的浓度则会引起坯体干燥过快,增加开裂风险。在实际操作中,艺术家需根据粗陶原料的目数调整泥浆配比,通常通过添加少量膨润土或硅溶胶来改善悬浮稳定性,确保泥浆能均匀附着在模具内壁,形成厚度一致的坯体。
注浆成型技术利用石膏模具的多孔性吸水原理,使泥浆中的水分被模具吸收,从而在模具内壁形成固态坯层。对于粗陶而言,由于其颗粒较粗,泥浆沉降速度较快,因此注浆前的搅拌时间和静置时间需要经过严密的计算。过短的搅拌会导致颗粒分布不均,注浆后出现分层或密度不一;过长的搅拌则可能引入过多气泡,导致成品表面出现针孔或砂眼。此外,粗陶泥浆的温度控制也至关重要,低温会显著增加粘度,影响注浆效率,而高温则加速水分流失,可能导致坯层结合力下降。
模具设计与石膏处理的关键工艺
石膏模具的质量直接决定了粗陶注浆成型的最终精度与表面质感。在制作模具时,石膏与水的比例需严格遵循标准,通常建议使用高纯度建筑石膏粉,水粉比控制在1:0.6至1:0.7之间,以确保模具具备适当的吸水率和强度。模具表面需经过精细打磨,去除气泡和粗糙痕迹,这对于粗陶尤为重要,因为粗陶表面的颗粒感会放大模具表面的微小瑕疵。为了获得预期的粗陶质感,模具内壁有时需保留轻微的纹理或经过特殊处理,以增强坯体与模具之间的摩擦力,防止脱模时发生位移或变形。
模具的干燥与活化是注浆前的必要步骤。新制作的模具含有大量自由水,直接使用会导致泥浆水分无法被有效吸收,造成坯体过软或无法成型。通常需要将模具在室温下自然干燥数天,随后放入烘箱中低温烘烤,去除结合水,再冷却至室温备用。活化过程中需监测模具的吸水性,可通过滴水测试判断模具状态,水滴应在模具表面停留规定时间后迅速渗入。对于复杂形状的粗陶器物,可能需要制作分片模具或组合模具,以应对注浆过程中的应力分布不均问题,确保坯体各部位厚度一致,避免局部过厚导致干燥开裂。
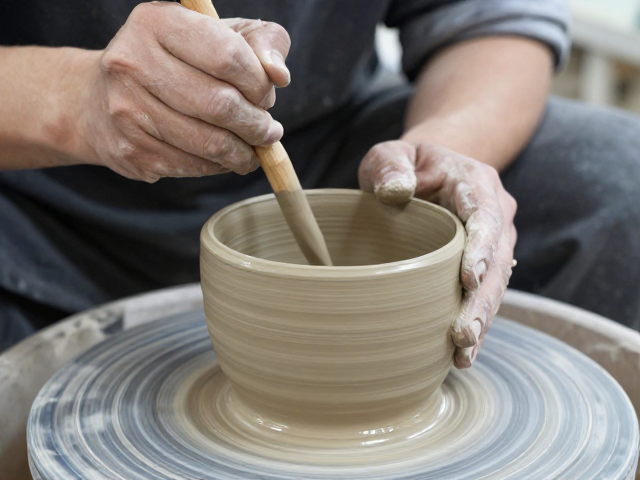
注浆流程控制与坯体成型技巧
注浆操作需保持环境稳定,避免震动和温度剧烈变化。将调制好的粗陶泥浆缓慢注入模具,注满至适当高度,避免溢出。注浆过程中需观察泥浆液面下降的速度,判断吸水情况。对于粗陶,由于其颗粒沉降快,注浆时间通常较短,一般在15至30分钟内即可完成初步成型,具体时间需根据泥浆粘度、模具厚度和环境湿度进行调整。注浆结束后,需及时排出剩余泥浆,避免坯体过厚导致干燥不均。排浆时动作要轻柔,防止坯体表面受损或泥浆回流污染已成型部位。
坯体在模具内需保持静止状态直至达到脱模强度。脱模时间的控制是粗陶注浆成型的关键环节,过早脱模会导致坯体变形或破损,过晚脱模则可能因水分过度流失导致坯体与模具粘连,难以分离。通常可通过轻敲模具听声判断,声音清脆表明坯体已具备一定强度。脱模时需使用专用工具辅助,避免直接用手用力拉扯,以免破坏粗陶坯体的粗糙表面结构。脱模后的坯体需置于阴凉通风处自然干燥,避免阳光直射或强风直吹,防止因干燥速度过快产生裂纹或变形。
干燥过程管理与缺陷预防
粗陶坯体的干燥过程需分阶段进行,初期阶段需保持环境湿度相对稳定,避免水分快速蒸发导致表面开裂。可将坯体覆盖湿布或使用加湿器维持局部湿度,待坯体表面水分基本平衡后,逐渐移至通风良好的干燥室。干燥过程中需定期检查坯体状态,观察是否有裂纹、变形或气泡产生。对于粗陶而言,由于其颗粒间结合力较弱,干燥收缩率较大,需特别注意坯体边缘和角落部位的干燥情况,这些部位容易因水分流失过快而产生应力集中。
若发现坯体表面出现细微裂纹,需立即停止干燥,将坯体移至湿度较高的环境中进行回潮处理,待裂纹闭合后再继续干燥。对于较深的裂纹,则需修补后重新注浆或视为废品处理,因为裂纹在后续烧制过程中会扩大,严重影响成品质量。干燥过程中还需注意坯体的摆放方式,确保坯体受力均匀,避免因地面不平或支撑点不当导致坯体弯曲或倾斜。对于大型或异形粗陶作品,可能需要使用专用支架或吊挂装置进行干燥,以分散重力影响,保持坯体形态稳定。
烧成工艺与质感呈现
粗陶的烧成温度通常在900°C至1100°C之间,具体温度需根据陶土成分和预期效果进行调整。升温曲线需平缓,特别是在300°C至600°C区间,需设置保温阶段,以排除坯体中的残余水分和有机物质,防止爆裂。粗陶中含有较多铁、钛等金属氧化物,在高温下会发生氧化反应,形成独特的色泽和斑点效果。烧成过程中需监控窑内气氛,氧化气氛有助于铁元素呈现红色或黄色,而还原气氛则可能使铁元素呈现灰色或黑色,艺术家可根据设计需求调整窑炉参数。
冷却阶段同样重要,快速冷却可能导致坯体内部应力未完全释放,产生隐裂或降低强度。通常建议在高温阶段后缓慢降温,特别是在500°C以下时,需降低降温速率,使坯体结构稳定。烧成结束后,需待窑炉完全冷却至室温方可开箱,避免温差过大导致坯体炸裂。成品粗陶表面呈现出自然的粗糙质感和质朴的色泽,颗粒间的空隙和矿物结晶形成了独特的视觉效果,这种质感无法通过后期打磨完全消除,而是作为粗陶艺术的核心特征保留下来,体现了材料本身的自然属性与工艺手感的结合。