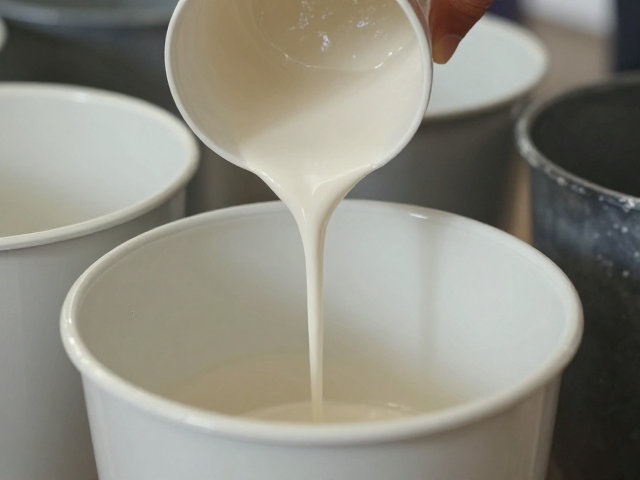
浸釉桶挂釉的核心动作与姿态控制
浸釉并非简单的将坯体浸入液体,而是一套严密的物理位移过程。操作时需保持手腕稳定,垂直匀速下放坯体,避免倾斜导致釉浆分布不均。入桶瞬间需轻微晃动,利用流体力学原理让釉浆包裹坯体死角,特别是对于底部接触点,需确保釉浆能自然覆盖,防止出现“露底”现象。取出时的速度控制同样关键,缓慢提升能增加釉层厚度,快速提拉则形成较薄釉层,需根据釉料粘度与坯体吸水率精准匹配动作节奏。
桶内釉浆的状态直接决定挂釉效果,需定期搅拌以防沉淀。搅拌时应使用专用工具沿桶壁圆周运动,避免剧烈搅动卷入空气形成气泡。观察釉浆液面高度,通常控制在桶深三分之二处,过满易溅出,过少则无法完全浸没坯体。操作台面需保持水平且防滑,地面铺设防滑垫,防止因重心不稳导致坯体磕碰或釉浆泼洒,这些细微不足道却直接影响成品率。

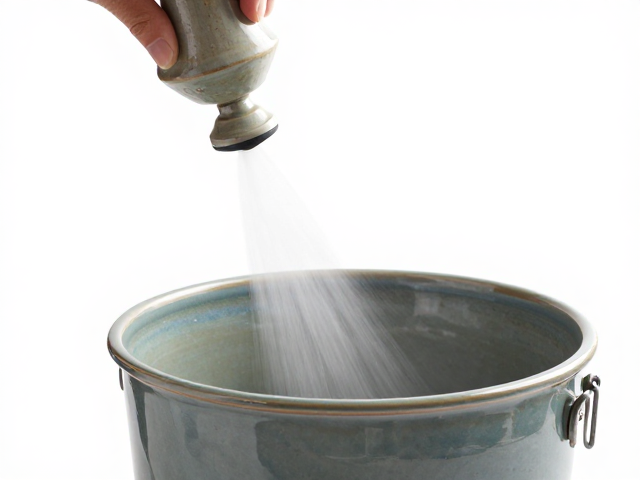
喷釉距离与雾化效果的均匀性管理
喷釉过程中,喷枪与坯体的距离是决定釉面均匀度的核心变量。最佳作业距离通常维持在20至30厘米之间,过近会导致釉料堆积产生流釉或针眼,过远则造成釉料浪费及釉面干涩、附着力下降。移动喷枪时需保持手臂平稳,以腕部为轴心进行匀速平移,避免忽快忽慢造成局部釉层厚薄不一。对于复杂造型坯体,需调整喷枪角度,确保雾化扇面能覆盖所有曲面,必要时采用多角度分段喷涂法。
雾化效果受气压与喷嘴孔径共同影响,需根据釉料颗粒粗细进行调节。气压过高会使釉料反弹,形成粗糙表面;气压过低则雾化不良,出现流挂。定期检查喷枪喷嘴是否堵塞,釉料中杂质易导致喷孔变形,影响扇面形状。喷涂顺序通常遵循“先上后下、先内后外”的原则,第一遍薄喷以增强附着力,第二遍厚喷以覆盖底色,每遍之间需预留适当干燥时间,避免湿膜叠加导致开裂或脱落。
提升釉面质量的工艺协同与细节优化
釉面质量的提升依赖于坯体预处理与釉料性能的协同作用。入釉前坯体必须彻底清洁,去除表面粉尘与油污,否则会导致釉面出现缩釉或黑点。对于多孔性较高的坯体,需控制干燥程度,过湿易吸走釉中水分导致剥落,过干则吸水过快引起釉层粉化。釉浆细度需经过严格筛分,通常使用200目筛网过滤,确保颗粒均匀,减少釉面颗粒感,提升釉面光滑度。
环境温湿度对釉面质量具有显著影响。高温干燥环境会加速釉层水分蒸发,易产生橘皮纹或裂纹;高湿环境则延长干燥时间,可能导致坯体受潮变形。操作间需配备温湿度计,理想工作温度控制在20-25摄氏度,相对湿度保持在50%-60%。此外,釉浆pH值需定期检测,过酸或过碱会影响釉料稳定性,导致沉降或结块。建立标准化的操作SOP,记录每次釉浆配比、搅拌时间、浸釉时长等参数,通过数据回溯优化工艺,是稳定釉面质量的有效路径。