材料特性与收缩基准数据的获取
不同材质的雕塑在固化过程中表现出的物理收缩行为存在显著差异,这种差异直接决定了最终成型的尺寸偏差。以常见的树脂类材料为例,其线性收缩率通常介于0.1%至0.5%之间,具体数值会因配方中的填料比例、固化温度以及环境湿度产生波动。石膏材料的表现则更为复杂,由于涉及结晶水的变化及干燥过程中的水分蒸发,其收缩率没有固定的单一标准,往往需要根据石膏粉的细度、加水率以及养护周期进行动态评估。
为了获得准确的收缩基准,创作者需建立严密的材料测试流程。在实际操作前,应选取同批次、同品牌的原材料,制作标准测试块。这些测试块需在受控的环境条件下静置至完全稳定,随后记录其初始尺寸与最终尺寸。通过对比不同环境参数(如温度20℃与25℃)下的数据变化,可以绘制出土偶、树脂或石膏等材料的具体收缩曲线。这种基于真实材料属性的数据积累,是后续所有尺寸计算的基础,避免了因材料批次差异导致的成品尺寸失控。
量尺与卡尺的正确选用与操作规范
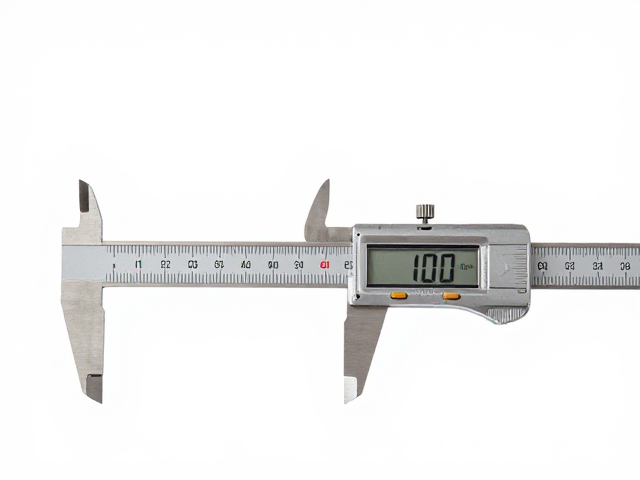
测量工具的精度直接决定了收缩率计算的准确性,因此必须根据雕塑部件的尺寸大小选择合适的量具。对于长度超过30厘米的大型结构,建议使用高精度钢卷尺或激光测距仪进行初步定位,但需注意卷尺本身的张力均匀性,过大的拉力会导致测量值偏小。对于关键配合部位或小型细节,游标卡尺或千分尺是首选工具。使用游标卡尺时,应确保测量爪与工件表面垂直,且接触点位于测量面的中心位置,避免因倾斜或歪斜造成读数误差。
操作过程中需严格遵循测量规范,消除人为误差。在读取游标卡尺数值时,视线应垂直于刻度线,以消除视差影响。对于表面粗糙或有涂层的雕塑部件,测量时应清除附着物,但需注意不要损伤测量面。此外,环境温度会影响金属量具的长度,标准测量环境温度应控制在20℃左右。若现场温度偏离较大,需对测量结果进行温度补偿计算,确保获取的数据反映的是材料真实尺寸而非量具热胀冷带来的偏差。
收缩率计算公式与分步推导逻辑
收缩率的计算并非简单的减法,而是基于原始模具尺寸与成品实际尺寸的比例关系。通用的线性收缩率计算公式为:收缩率 = (模具尺寸 - 成品尺寸) / 模具尺寸 × 100%。在实际应用中,若已知目标成品尺寸,需反向推导模具的设计尺寸。推导公式为:模具尺寸 = 目标成品尺寸 / (1 - 收缩率)。这一逻辑确保了从成品到模具的反向计算符合几何比例,避免因直接相加或相减导致的累积误差。
在具体案例中,假设某树脂雕塑的目标成品长度为100毫米,经前期测试该批次树脂在当前环境下的平均收缩率为0.3%。代入公式计算,模具所需的制作长度应为 100 / (1 - 0.003) ≈ 100.30毫米。这意味着,在制作模具或原型时,必须预留0.30毫米的放大空间。对于复杂曲面或多向收缩的材料,需分别计算长、宽、高三个维度的收缩系数,确保整体几何形态在收缩后仍保持设计比例,防止出现扭曲或变形。
关键部位测量与误差控制策略
雕塑作品中不同部位对尺寸精度的要求各不相同,关键配合面及视觉焦点区域需执行更高标准的测量控制。对于需要拼接的多个部件,测量时应重点关注接触面的平整度及局部厚度。使用塞尺检查接触间隙,确保无过大空隙导致结构不稳。对于具有复杂曲面的区域,可采用多点测量取平均值的方法,以平滑局部不规则性带来的数据波动。
误差控制还需考虑测量数据的的一致性验证。在同一部位进行多次测量,若数据波动超过允许公差范围(通常为0.1毫米以内),则需排查测量手法或工件表面状态。对于大型雕塑,应设置基准参照点,所有测量数据均相对于基准点进行记录,以减少累积误差。通过建立严密的测量数据库,记录每个关键节点的实际尺寸与理论尺寸偏差,从而在后续修正中提供精确的数据支持,确保最终成型作品的尺寸符合设计要求。