小批量陶瓷定制的生产痛点与工艺选型逻辑
小批量陶瓷定制的核心难点在于平衡个性化需求与生产成本,传统注浆成型虽适合复杂造型,但模具开发周期长且脱模效率低,难以应对快速迭代的订单。滚压成型通过模具旋转与刮刀挤压,能显著提升坯体密度与成型速度,特别适合杯、碗等回转体器皿,其模具成本相对低廉,且更换模具调整尺寸灵活,能大幅缩短小单生产的准备时间。
贴花工艺则是实现小批量差异化设计的关键环节,相比釉下彩手绘,印刷贴花能精确复制复杂图案,且一致性高,适合标准化流水线作业。在定制场景中,设计师通常提供高分辨率数码文件,通过丝网印刷或转印纸将图案转移至坯体表面,这一过程无需像手绘那样依赖熟练工匠,降低了人力技能门槛,使得“一件起订”或“小单快反”成为可能。
滚压成型在定制生产中的操作规范
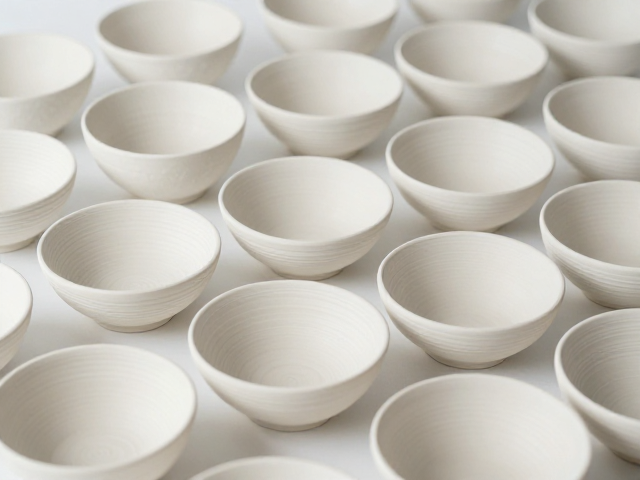
滚压成型过程中,泥浆的含水量与颗粒细度直接决定坯体的可塑性,通常需控制在18%-20%之间,过稀易导致变形,过干则影响刮刀修整效果。模具多采用铝合金或高分子复合材料,铝模导热快、硬度高,适合标准化量产;而在小批量定制中,树脂模或3D打印原型模因加工周期短、成本低,常被用于验证造型与调整壁厚,待尺寸稳定后再切换至正式模具。
刮刀的压力与转速需根据坯体厚度动态调整,薄壁制品需降低转速并减小压力,以防坯体开裂或粘模;厚壁制品则可适当增加压力以增强致密度。成型后的坯体需经过静置脱水,去除表面水分并消除内应力,这一过程通常需2-4小时,具体时间取决于车间温湿度。脱模时需使用脱模剂或水润滑,避免强行剥离导致坯体边缘破损,影响后续贴花效果。
贴花工艺的全流程控制与质量要点
贴花纸的选型需严格匹配釉料类型,釉下贴花纸适用于高温釉面,需确保纸张在高温下完全碳化,不留任何纤维痕迹;釉上贴花纸则用于低温二次烧制,色彩鲜艳但耐磨性较弱。贴花前,坯体表面必须清洁无尘,任何微小颗粒都会导致贴花纸起泡或移位。使用专用胶水或水性贴合剂均匀涂抹,再用刮板从中心向四周推平,挤出多余水分和气泡,确保图案平整贴合。
烧制环节是决定贴花最终效果的核心,升温曲线需精确控制,初期低温段(200-600℃)用于排除有机挥发物,防止图案爆裂;中期高温段(1200-1400℃)使釉料熔融,图案与釉面融合;后期降温需缓慢,避免温差应力导致开裂。烧制后需检查图案清晰度、颜色饱和度及是否有针孔、黑点等缺陷,不合格品需及时剔除,确保成品符合质量标准。
小批量定制的生产管理与效率优化
小批量生产常面临换线频繁、物料管理复杂的问题,建立标准化作业程序(SOP)可减少人为误差。通过模块化模具设计,同一模种可适配多种尺寸,减少模具更换次数。贴花工序可采用半自动化设备,如自动贴花机,提高定位精度与效率。同时,建立数字化档案,记录每批次泥浆配比、滚压参数、贴花位置与烧制曲线,便于追溯与优化。
质量控制需贯穿全流程,从原料检测、成型尺寸测量、贴花对齐度检查到烧后成品检验,设置关键控制点。引入在线监测设备,如红外测温仪监控烧制温度,确保工艺稳定性。通过数据分析,识别生产瓶颈,如滚压成型中的脱模时间过长,或贴花工序中的对位不准,针对性调整工艺参数,提升整体生产效率。