自然冷却与受控降温的核心差异
电窑在经历高温烧制后,冷却过程直接决定了陶瓷或玻璃制品的最终物理性能,其中自然冷却与受控降温代表着两种截然不同的工艺路径。自然冷却完全依赖窑炉自身的散热能力,通常适用于对热应力不敏感的基础釉料或低档次产品,其操作逻辑简单,即切断电源后让窑内温度随环境自然下降,这种方式虽然节省能源且无需额外设置,但极易因冷却速率不均导致坯体内部产生隐性裂纹,尤其是在夏季高温或冬季低温环境下,环境温差会显著加剧成品率的不稳定。
相比之下,受控降温通过精确设定降温曲线,强制引导热量以特定速率散失,这是现代电窑生产高难度釉面或精密陶瓷的核心手段。通过在程序中设定多个保温点和斜率,可以延缓石英晶型转化期的体积变化,有效规避因急速收缩引发的变形或炸裂风险。这种方式虽然增加了操作复杂度,但对于需要严格控制微观结构变化的材料而言,是提升成品一致性的必要技术手段,其核心在于利用时间换取结构的稳定性,而非单纯追求生产效率。
关键温度节点的程序设定策略
在制定冷却程序时,300°C至500°C区间是必须设置缓冷或保温的关键阶段,这一温度段对应着重结晶和相变的高发期,若在此区间降温过快,坯体内部的应力无法通过分子重排释放,极易形成肉眼不可见的微裂纹,进而导致后续使用中的断裂。许多专业窑炉程序建议在此区间设置10至15分钟的等温停留,或者将降温斜率控制在每小时50°C以内,以确保内部应力均匀分布,这一数据范围基于常见氧化釉料的热膨胀系数特征,可作为基础参考基准。
当温度降至200°C以下时,冷却策略需根据窑炉类型和装载量进行动态调整。对于小型家用电窑,由于升温元件热容量小,自然降温较快,可适当加快阶段的斜率;而对于大型工业电窑,余热释放周期长,若完全依赖自然冷却会导致生产周期过长,通常建议在150°C左右设置一个较低的保温平台,既保证了安全退出高温区,又避免了因长时间空耗电能造成的效率损失。实际操作中,需定期记录热电偶反馈的温度曲线,对比设定值与实际值,及时修正因元件老化带来的误差。
装载密度与散热效率的平衡
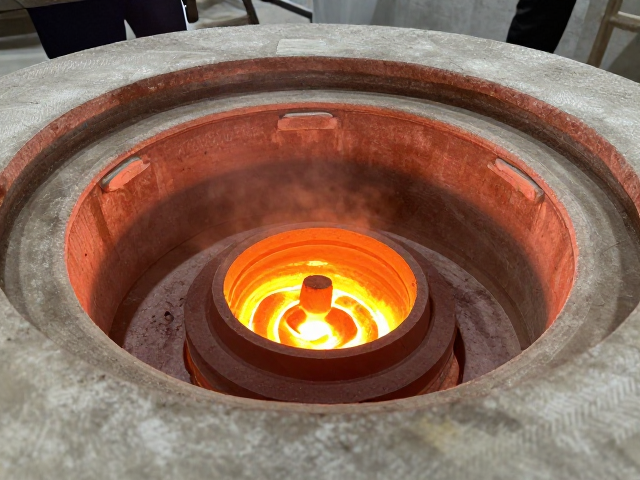
窑炉内的装载密度会显著改变热传导的路径和效率,高密度装载会导致中心区域热量积聚,形成“热点”,使得内部产品冷却速度远慢于表层,这种温差差异是导致批次间质量波动的主要诱因。在科学降温过程中,必须根据产品的堆叠方式计算有效散热面积,通常建议采用留缝堆放,确保冷空气能穿透至每一层产品表面,避免因遮挡造成局部过热或冷却不均。对于大件厚重器物,应减少其在窑炉中心的占比,将其放置在散热较好的边缘区域,以加速热量向外界散逸。
此外,窑炉盖的开合时机与幅度也是影响冷却速率的外部变量,部分电窑配备自动开盖或微缝散热功能,在降温初期通过微小缝隙引入冷空气,可显著缩短冷却时间,但需警惕冷空气直吹导致釉面开裂。若使用手动开盖,必须在温度降至300°C以下且确认无明火或危险气体后进行操作,开盖角度应控制在10-15厘米之间,形成稳定的对流通道,避免骤然大量冷空气涌入引发热冲击。这种物理层面的干预,需要结合窑炉的具体结构特征进行微调,不可一概而论。
热电偶维护与数据校准
温度传感器作为冷却过程的“眼睛”,其准确性直接决定了降温程序的执行效果,长期高温环境下,热电偶偶丝容易发生氧化或漂移,导致反馈温度低于实际窑内温度,进而引发程序误判,使产品在未充分冷却前被误判为安全状态,或在需要缓冷时因读数偏高而过快降温。因此,必须建立定期校准机制,通常建议使用标准铂铑热电偶作为基准,每月对窑炉内置传感器进行一次比对,若误差超过±5°C,需立即更换或重新校准,这是保证冷却过程科学可控的基础设施保障。
除了传感器本身,接线端子的松动或接触不良也会造成温度跳变,特别是在降温阶段,温度变化剧烈,接触电阻的变化会放大信号波动,导致控制系统做出错误的降温指令。定期检查接线盒的紧固情况,清理氧化层,确保信号传输的稳定性,是日常维护中不可忽视的一环。对于高精度要求的烧制,建议在窑炉不同位置布置多点温度监测,通过数据交叉验证,识别局部过热或冷却死角,从而优化装载布局或调整降温斜率,实现真正的精细化温控。