注浆成型与粘接组合的核心优势
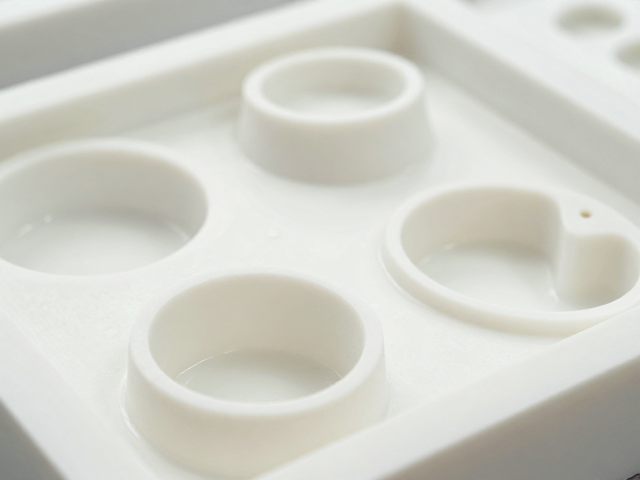
注浆成型利用多孔模具吸收浆料中的水分,使固体颗粒在模具内壁沉积形成预定形状,这一过程能够完美复刻复杂曲面与精细纹理,尤其适合处理传统车削或雕刻难以应对的异形结构。对于小批量创作而言,这种工艺无需依赖大型重型机械,模具材料可选用石膏、硅胶或树脂,初期投入成本相对可控,且翻模周期短,能迅速响应设计迭代的需求。
粘接技术则解决了注浆件在脱模后可能存在的强度不足或组合困难的问题。通过选用高渗透性、低收缩率的专用陶瓷胶水或环氧树脂,不同注浆部件可以在固化后实现无缝拼接。这种组合工艺使得创作者能够先独立制作头部、肢体或装饰件,再进行整体组装,极大地降低了单件成型失败的风险,同时也为后期修改和局部修补提供了便利,提升了整体创作效率。
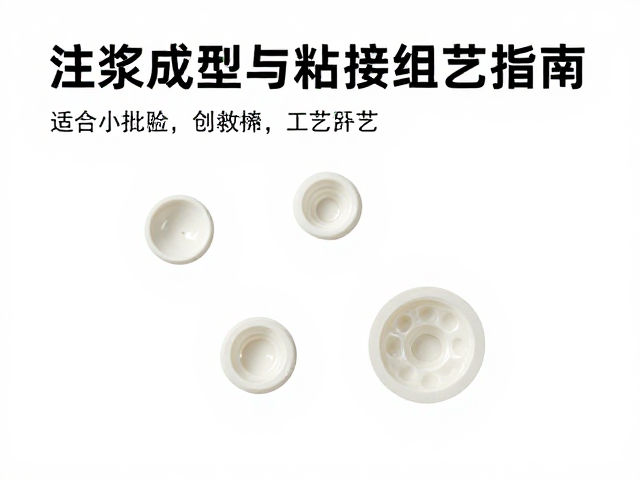
模具设计与浆料配比的关键细节
石膏模具的吸水性直接决定了注浆的厚度与致密度,制作时需确保模具表面无粉尘且孔隙分布均匀,通常采用两层石膏结构,外层提供支撑,内层控制吸水速率。浆料配制是决定成品质量的基础,水与粉末的比例需严格控制在0.3至0.4之间,过稀会导致坯体强度低、易开裂,过稠则流动性差,难以填充模具细节。加入少量电解质如碳酸钠或水玻璃可改善浆料的分散性,防止颗粒沉降,确保注浆层均匀。
在注浆过程中,环境温度与湿度会影响水分吸收的速度,理想的工作环境温度保持在20-25摄氏度,避免阳光直射或强风对流导致表面干燥过快而产生裂纹。注浆时间需根据模具厚度和浆料特性精确计算,通常首次注浆需静置15-30分钟,待内壁形成规定厚度的坯体后,倒出多余浆料,此步骤需动作平稳,避免扰动已沉积的坯体层。对于复杂结构,可采用多次注浆法,每次注浆前需清理残留浆料,确保层间结合紧密。
粘接工艺的操作规范与质量控制
粘接前的表面处理至关重要,注浆件在粘接面需经过打磨去除浮尘与油污,保持表面微糙以增加附着力。使用无气孔的硬质夹具对粘接部位施加均匀压力,压力大小需适中,过猛可能导致坯体变形或开裂,过松则影响粘接强度。粘接剂涂抹应薄而均匀,避免过量堆积导致干燥后出现明显胶痕或影响后续施釉效果,对于多孔材料,可适当使用稀释剂调节胶水粘度,使其更好地渗入微孔。
干燥过程需缓慢进行,避免快速失水导致内部应力集中引发开裂。建议在阴凉通风出自然干燥24-48小时,期间定期检查粘接部位的稳固性。对于结构性受力较大的部位,可采用嵌钉或金属件辅助加固,但需注意金属件与陶瓷的热膨胀系数差异,防止烧制过程中产生应力破坏。粘接完成后,需对接缝处进行精细修整,使用细砂纸或锉刀去除多余胶体,确保外观平整光滑,为后续施釉或彩绘提供良好基底。
小批量生产的流程优化与成本控制
小批量创作的核心在于灵活性与重复利用率的平衡。模具管理需建立严密的编号与保存制度,石膏模具易碎,需在使用后及时清洗并阴干,避免受潮粉化。对于通用部件如标准接口、连接件,可设计为独立注浆单元,通过标准化尺寸实现不同作品的通用组合,减少重复开模成本。浆料可批量预混后密封保存,但需注意保质期,防止因水分蒸发或沉淀导致性能下降,每次使用前需充分搅拌并检测流动性。
时间管理是提升效率的关键,注浆、脱模、打磨、粘接、干燥等工序可并行处理。例如,在注浆等待期间进行已脱模件的打磨预处理,或在粘接干燥期间准备下一批浆料。建立标准化作业清单,明确每个环节的时间节点与质量标准,减少因操作随意性导致的返工。通过精细化的流程控制,小批量团队可在保持艺术独特性的同时,将单件制作周期压缩至合理范围,实现艺术与效率的双重优化。