耐火泥选型中的基质匹配与施工容错率
耐火泥的核心竞争力在于其基质成分与窑炉砌筑材料的化学相容性,硅质、铝质或高铝质耐火泥必须严格对应同类型的耐火砖或耐火球。在实际窑炉砌筑工程中,若基质不匹配,高温环境下极易因热膨胀系数差异导致结合面开裂,进而引发漏气或结构坍塌。选购时需重点核对耐火泥的氧化铝含量与烧成后的莫来石生成率,高铝基质通常适用于1300℃以上的工业窑炉,而硅质基质则更多见于对硅含量有特定要求的陶瓷烧成环境。
施工过程中的加水量控制直接决定了最终强度,市售耐火泥多为干粉状,需严格遵循产品说明书中的加水量比例进行搅拌。过少会导致结合料无法充分包裹骨料,形成多孔结构,降低高温耐压强度;过多则会增加干燥收缩率,在烘干阶段产生裂纹。建议采用机械搅拌设备,确保浆料均匀无结块,静置活化一定时间后再进行涂抹作业,以消除内部应力,这是保障窑炉长期稳定运行的基础物理条件。
支钉垫片的高温抗蠕变性能与尺寸稳定性
支钉垫片在陶瓷烧成过程中承担着承托制品的关键作用,其材质选择直接影响产品底足的清洁度及匣钵的使用寿命。优质支钉垫片通常采用高纯氧化铝或碳化硅制成,其中氧化铝材质因具备优异的抗蠕变性能,能在长时间高温载荷下保持形状稳定,防止制品因支撑点下沉而变形。选购时需关注其烧结密度,致密的微观结构能有效抵抗釉料侵蚀和气体渗透,避免在高温氧化或还原气氛中发生结构崩解。
尺寸精度是支钉垫片另一项核心指标,直径与高度的公差控制直接影响装窑效率及匣钵堆叠的稳定性。标准化生产的支钉垫片在高度上通常控制在±0.5mm以内,确保匣钵内层间距一致,利于热气流均匀分布。此外,支钉头部的形状设计需根据陶瓷制品底部特征定制,圆形、三角形或异形支钉头能减少接触面积,降低粘附风险,同时便于烧成后分离,减少后续打磨工序的成本。
陶板垫纸的耐温极限与防粘附机制
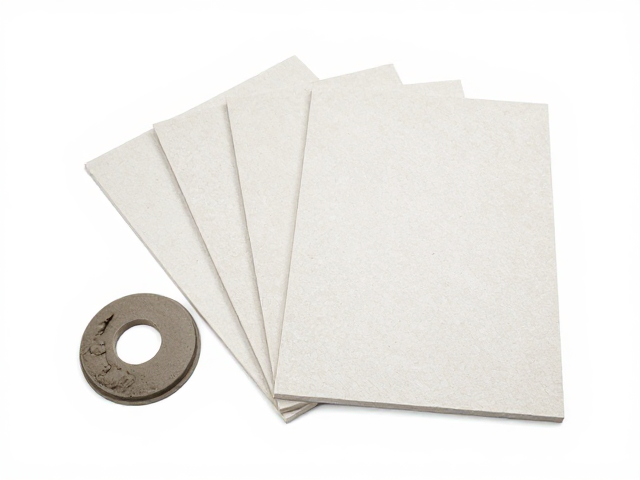
陶板垫纸作为烧成过程中的隔离介质,其核心功能是在陶板与窑具之间形成物理屏障,防止釉料流淌粘连。传统的纸质垫层在高温下易碳化失效,现代高性能垫纸多采用陶瓷纤维纸或复合无机纤维材料,这类材料在1000℃至1300℃环境下能保持结构完整,不会像有机纤维那样产生大量烟雾或残留物。选购时需确认垫纸的耐温等级是否覆盖实际烧成曲线,特别是峰值温度段的稳定性。
垫纸表面的防粘附处理是其技术关键,部分高端产品通过表面涂层技术增强离型力,使釉料在高温熔融状态下不易渗透至垫纸内部。这种特性不仅减少了清理窑具的工作量,还避免了因强行剥离导致的陶板底部损伤。此外,垫纸的厚度均匀性至关重要,厚度不均会导致局部受热不均,引发陶板翘曲或开裂。在实际应用中,应根据陶板的重量和釉料流动性选择合适的厚度,薄型垫纸适用于轻薄制品,厚型垫纸则用于重型或高温釉料场景。
核心参数对照与现场验收要点
耐火泥的耐火度、高温体积稳定性及耐压强度是三大基础物理指标,验收时应核对检测报告中的具体数值,而非仅凭经验判断。耐火度需高于窑炉最高使用温度至少50℃,以确保材料在极端工况下不软化。高温体积稳定性表现为烧后线变化率,负值过大意味着收缩严重,易导致砌体松动,正值过大则可能引起膨胀开裂,理想状态应控制在±0.5%以内。
支钉垫片与垫纸的验收则更侧重于外观检查与简单测试。支钉表面应无裂纹、缺角,尺寸测量需使用游标卡尺抽检,确保批次间的一致性。垫纸应平整无破损,厚度测量需多点取平均。对于耐火泥,可进行简易的小样烧成测试,观察其烧结后的色泽与硬度,若出现明显气孔或疏松现象,则说明原料纯度或烧成工艺存在缺陷。这些数据与外观检查结合,能有效筛选出行规产品,规避因材料劣化导致的窑炉事故。