注浆成型:液态泥浆的塑形逻辑
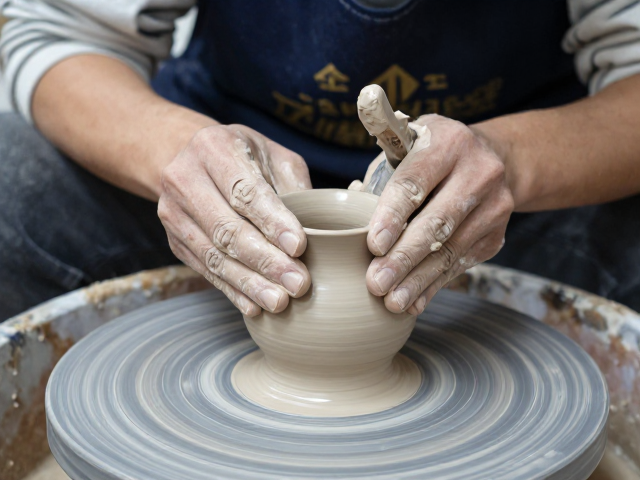
注浆成型是陶瓷制作中应对复杂器型与批量生产的核心工艺,其物理基础在于多孔性模具对液态泥浆的毛细吸水作用。当含有水分、粘土、长石、石英等原料调配而成的泥浆注入吸水率极高的石膏模具内时,模具内壁迅速吸收泥浆中的水分,使紧贴模具表面的泥料逐渐形成一层具有一定厚度的固态泥层。随着吸水过程的持续,固态泥层不断增厚,直至达到预设的壁厚标准,这一阶段的时间控制直接决定了坯体的密度与最终成型的质量。
在实际操作中,注浆方式主要分为单面注浆、双面注浆及压力注浆等类型,不同方式适用于不同结构的器物。对于杯、碗等中空器物,常采用单面注浆,将泥浆注入模具内部,待内壁形成预定厚度后,将剩余未凝固的泥浆倒出,此时坯体即由模具内壁形成的泥层构成。而对于瓶、罐等壁厚要求较均匀或结构复杂的器物,则可能采用双面注浆,即泥浆同时接触模具内外壁,通过控制两端吸水速率,使坯体壁厚更加均匀稳定,减少因受力不均导致的变形风险。
修坯工艺:去粗取精的形态重塑
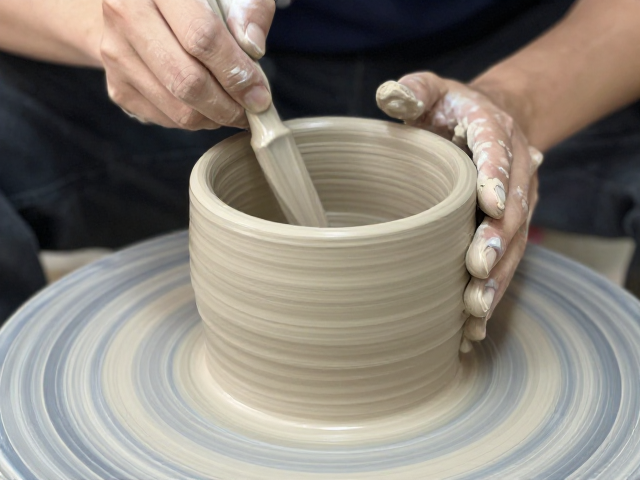
注浆成型后获得的坯体表面通常附着有模具接缝线、溢出的泥脚以及因水分蒸发不均造成的粗糙面,必须经过严密的修坯工序才能成为素坯。修坯通常在坯体处于半干状态,即皮革硬度阶段进行,此时坯体既具备足够的强度以抵抗刀具切削,又保留了一定的可塑性以便修正细微瑕疵。工匠使用特制的修坯刀,依据器物的设计图纸或经验标准,精准剔除模具接缝处多余的泥料,修整口沿、底足及腹部线条,使器物形态严格符合设计规范。
修坯过程对刀具角度、切削力度及操作节奏有着极高要求,稍有不慎极易导致坯体开裂或变形。工匠需严格遵循“由下至上、由内至外”的操作逻辑,先修整底足与圈足,确保器物放置平稳,再处理腹部与口沿,保持线条流畅圆润。在修整过程中,还需注意观察坯体厚度变化,通过触觉感知刀痕深浅,确保整体壁厚均匀一致,为后续的素烧、施釉及高温烧制提供物理结构上的稳定性,避免因局部过厚或过薄导致烧制过程中出现开裂或塌陷缺陷。