窑柱的力学结构与材料选择
气窑内部的窑柱承担着支撑窑车、承载耐火砖及高温下坯体重量的关键任务,其结构稳定性直接决定了窑炉的安全运行周期。在长尺寸气窑中,窑柱通常采用钢结构骨架外包耐火混凝土或整体耐火砖砌筑而成,其中钢骨架需定期检查因热胀冷缩产生的形变,而耐火层则需具备优异的抗热震性以应对频繁升降温带来的应力变化。不同跨度与高度的窑炉对窑柱的截面尺寸要求各异,一般需通过严密的力学计算确定立柱间距与截面宽度,以确保在满载状态下不发生屈曲或沉降,这种物理支撑体系是高温烧结得以平稳进行的先决条件。
耐火材料的选择会显著影响窑柱的使用寿命与热效率,高铝砖或莫来石砖因其高温强度高、蠕变变形小,常作为窑柱主体砌筑材料,而炉顶与窑车接触部位则需使用耐磨性更强的碳化硅砖或高强度浇注料进行局部加固。在实际工况中,窑柱表面的耐火层若出现剥落或裂纹,会导致热量散失及结构强度下降,因此施工时需严格控制砖缝的紧密度与灌浆质量,避免形成热桥或结构薄弱点,确保窑柱在长期高温环境下能维持几何形状的稳定,为后续坯体提供均匀且可靠的支撑基础。
高温烧结过程中的坯体物理化学变化
气窑烧制的核心在于通过精确控制升温曲线,使坯体经历脱水、分解、氧化、熔融及冷却等阶段的物理化学变化,这一过程直接决定了陶瓷制品的最终密度、强度及色泽表现。在低温阶段,坯体中的物理水与结晶水逐渐排出,有机杂质开始氧化分解,若升温过快会导致坯体内部蒸汽压过大引发开裂;进入中高温阶段后,液相开始生成并填充颗粒间的空隙,颗粒间发生重排与溶解-沉淀反应,坯体逐渐致密化,这一阶段的温度控制尤为关键,需避免局部过热导致坯体软化塌陷或产生气泡缺陷。
高温烧结的最终目标是获得规定的显微结构,此时液相量达到最佳比例,固相颗粒通过液相桥接形成坚固的网络结构,冷却过程中液相凝固形成玻璃相,包裹并固定晶体骨架。不同配方的坯料其烧结温度区间存在差异,例如氧化铝基材料通常需要在1500℃以上才能获得高致密度,而传统硅酸盐陶瓷可能在1200-1300℃区间完成主要烧结过程,操作人员需依据坯料的热分析数据设定合理的保温时间与降温速率,以平衡晶粒生长与致密化过程,防止因过烧导致产品变形或欠烧导致强度不足。
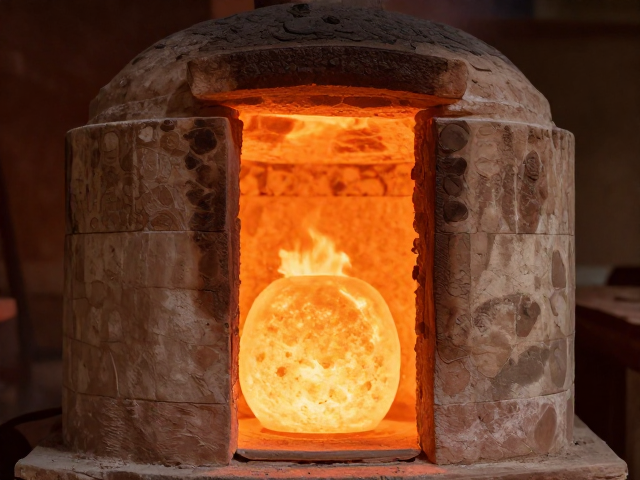
窑内气流组织与温度场均匀性控制
气窑的热工制度依赖于燃烧产生的高温烟气在窑室内的合理流动,合理的窑柱布局与窑具摆放有助于引导气流,减少死区,确保窑内温度场的均匀性。烟气在上升或下降过程中与坯体、窑具进行热交换,若窑柱间距过大或窑具堆码不当,可能导致局部气流短路或阻滞,造成温差过大,进而引起坯体收缩不一致产生变形或釉面缺陷。现代气窑通常配备多个燃烧室及调节阀,通过独立控制各温区的燃气与助燃空气比例,实现分段温度调节,从而优化整体热工环境。
温度场的均匀性还会受到窑柱表面辐射特性的影响,耐火材料的老化会改变其发射率,进而影响辐射换热效率,因此在烧成过程中需监测窑壁温度分布,及时修补破损的耐火层。对于大型气窑,还需考虑窑车行走速度与燃烧节奏的匹配,确保坯体在达到最高烧结温度时,窑内各部位的热历史基本一致。通过优化窑具码放方式,如采用透气性良好的垫板或合理设置支撑点,可减少坯体与窑具间的接触热阻,促进热量均匀传递,提升成品率。
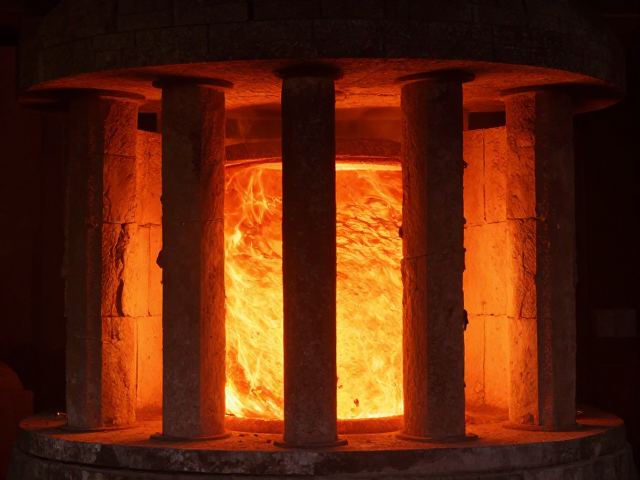
烧成曲线设定与工艺参数优化
烧成曲线是气窑操作的核心指导文件,涵盖了从常温升至最高温度再到冷却的全过程,其设定需严格依据坯料的物性特征及产品规格要求。升温阶段需设置多个保温平台,以充分排除坯体内部水分及挥发性物质,防止爆裂;烧结阶段需精确控制最高温度及保温时间,确保液相充分生成并均匀分布;冷却阶段则需根据晶体转变特性设定降温速率,避免因快速冷却导致热应力过大产生隐裂或影响晶相结构。曲线中的每一档温度与时间参数均需经过反复试验验证,形成稳定的工艺规范。
工艺参数的优化需结合实际生产中的废品类型进行动态调整,若产品出现釉面针孔,可能需降低升温速率或延长低温保温时间以促进气体排出;若产品出现变形,则需检查最高温度是否过高或保温时间过长导致液相过多,或调整窑具支撑点以增强抗变形能力。此外,燃气压力、空燃比等燃烧参数会直接影响火焰温度及窑内气氛,需与烧成曲线联动调整,确保燃烧稳定且热效率最大化。建立详细的烧成数据库,记录每次生产的温度曲线、燃气消耗及成品质量数据,有助于快速定位问题并优化工艺参数,实现生产过程的标准化与可控性。