精准定位:显微观察与瑕疵分级
陶瓷坯体在经过素烧或釉前处理后,表面往往存在着肉眼难以立即察觉的微小结晶、砂眼或轻微划痕,这些细微缺陷若直接施釉烧制,极易导致釉面起泡或剥落。修整的第一步并非直接动刀,而是需要在自然光或高显色指数灯光下,对坯体进行严密的目视检查。工匠通常使用放大镜辅助,将瑕疵细分为结构性缺陷(如裂纹、砂眼)和操作性缺陷(如沾釉、划痕)。对于结构性缺陷,如贯穿性裂纹,通常因强度受损需剔除或降级处理;而对于表面操作性缺陷,则需根据深度和面积评估修整策略。这种严密的分级逻辑确保了后续修整手法的针对性,避免了因误判导致的坯体报废,是保证成品率的基础环节。
在定位过程中,标记环节至关重要。使用细头记号笔或专用水性笔,对需要修整的区域进行微小且精确的点标,这一步骤类似于绘画中的起稿,要求标记清晰但不污染坯体主体。标记时需避开即将施釉的关键装饰区域,确保修整工具能准确抵达病灶。通过这种严密的定位与标记,工匠能够建立清晰的修整地图,明确每一处瑕疵的处理边界。这种精细化的前期准备,不仅提升了工作效率,更为后续像毛笔作画般精准修饰奠定了严密的逻辑基础,确保每一刀都落在实处,每一处修饰都有的放矢。
工具甄选:柔性介质与刚性支撑
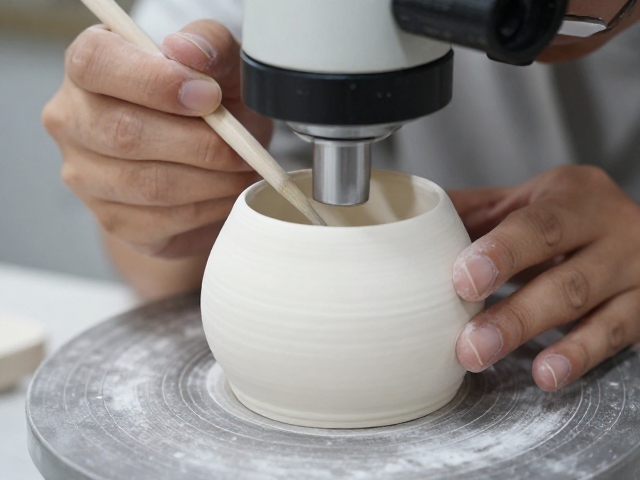
修整陶瓷坯体对工具的选择有着极高的要求,核心在于平衡“去除材料”与“保持形态”。传统的硬质刮刀容易因受力不均导致坯体变形或留下深重刀痕,因此,现代工艺中常选用高弹性硅胶刮板、软木块或细粒度砂纸作为主要修整介质。硅胶刮板具有良好的贴合性,能像毛笔笔肚一样顺应坯体曲面,均匀施力,适合大面积平整度修正;而细粒度砂纸则更像画笔笔尖,用于处理局部细微划痕和砂眼。工具的大小和形状需根据坯体部位灵活切换,曲面部位选用弧形工具,平面部位选用平板工具,这种工具与形态的匹配,是实现精准修饰的物质基础。
工具的握持方式直接影响修饰的细腻程度。工匠通常采用类似执笔的姿势,拇指与食指轻捏工具前端,中指作为支点提供稳定支撑,通过手腕的微小转动控制力度。这种握持方式能最大程度减少手部抖动,使工具与坯体接触面的压力分布均匀。对于需要极高精度的部位,甚至会使用棉签包裹细砂纸进行点状修整,像绘制工笔画般层层叠加。工具的清洁也是关键,每次修整前需确保工具表面无残留瓷粉,避免二次污染或划伤已修整区域。通过甄选合适工具并掌握正确握持手法,工匠能够像控制毛笔墨色浓淡一样,精准控制修整的深度与广度。
手法控制:力度感知与动态修饰
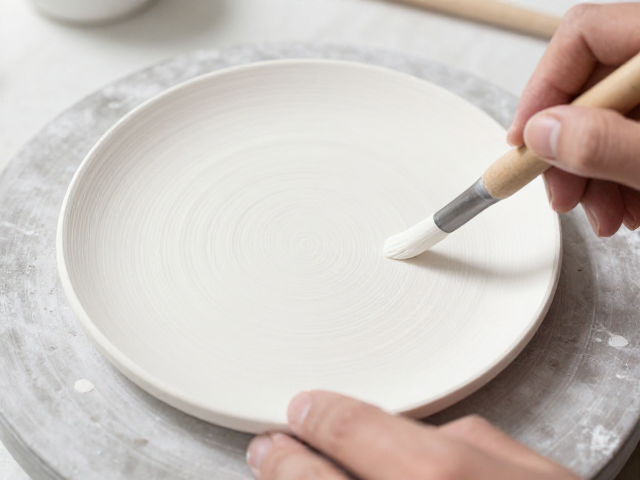
修整过程中的力度控制是技术核心,要求工匠具备敏锐的触觉反馈。修整时,工具与坯体接触面应保持极小的接触角,通过轻微的滑动而非按压来去除瑕疵。对于砂眼或凹坑,采用螺旋式轻磨手法,由内向外逐步扩大修整范围,避免在中心形成新的凹陷。这种动态修饰过程需要高度专注,工匠需通过指尖感受砂纸与坯体的摩擦力变化,当阻力突然增大时,立即停止或减轻力度,防止过度修整导致坯体变薄或破损。每一次修饰动作都需短促、果断,像毛笔顿笔般精准,避免拖泥带水的长距离摩擦,以免留下难看的轨迹。
修饰的顺序与节奏同样影响最终效果。通常遵循“先大后小、先深后浅”的原则,先处理影响整体平整度的较大缺陷,再对细微划痕进行精修。在处理复杂曲面时,需随着坯体曲率变化实时调整工具角度,保持接触面的连续性。这种动态调整要求工匠对坯体三维形态有深刻理解,像画家观察物体光影般理解坯体结构。修整过程中需不断变换视角,从不同角度检查修饰效果,确保无遗漏死角。通过严密的力度控制和动态修饰策略,工匠能够像控制毛笔笔锋般,在坯体表面留下均匀、细腻且无痕的修饰痕迹,实现瑕疵的隐形化处理。
细节收尾:表面整合与质量复检
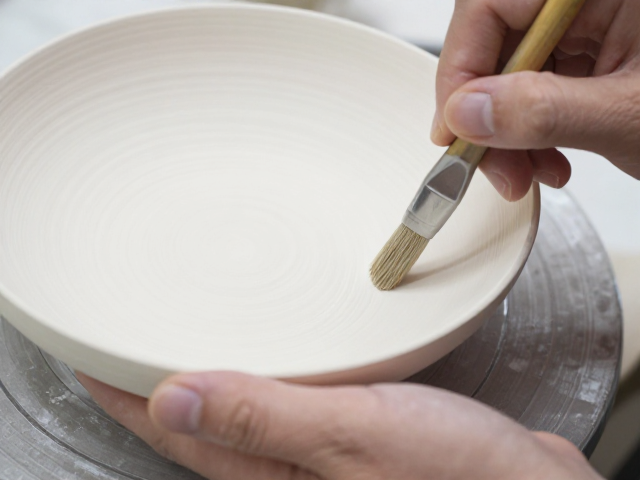
修整完成后的表面状态直接影响施釉效果,因此收尾工作不可或缺。修整区域与周围未修整区域的交界处往往存在微小的高低差,需使用极细粒度砂纸或软布进行过渡处理,使修整区与原生表面平滑融合。这一步骤类似于绘画中的晕染,通过轻柔的摩擦消除界限感,确保坯体表面整体一致性。同时,需清除修整过程中产生的瓷粉残留,使用软毛刷或压缩空气清理表面,避免瓷粉混入釉料导致釉面缺陷。细节收尾不仅关乎美观,更关乎后续工序的稳定性,是保证成品质量的一道防线。
质量复检是修整流程的闭环环节。在自然光下再次全面检查坯体表面,重点观察修整区域是否有新产生的划痕、色差或平整度不均。使用手指轻触表面,感知细微起伏,确保无突兀感。对于复检中发现的问题,需立即进行微调修正,直至达到理想状态。复检过程需结合目视与触觉双重标准,确保每一处修饰都经得起推敲。通过严密的细节收尾与复检,坯体表面达到施釉所需的最佳状态,为后续烧制成高质量陶瓷成品提供坚实基础。