模具成型与拉坯成型的核心工艺差异
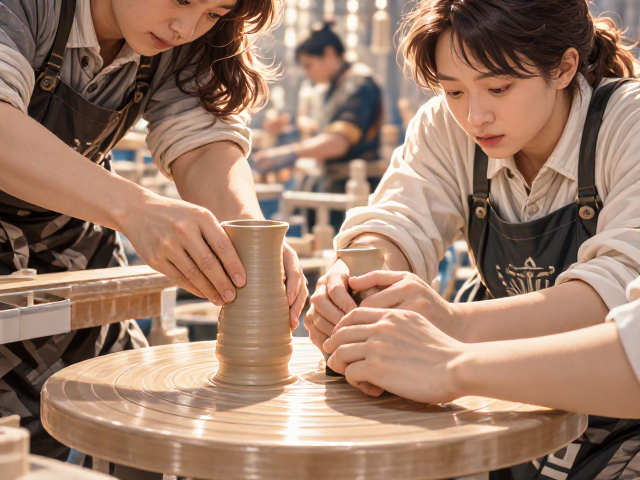
模具成型与拉坯成型代表了陶瓷与金属加工领域中两种截然不同的物理成型逻辑,其根本区别在于材料形态与受力方式的不同。模具成型依赖于液态浆料或可塑性极高的坯体在刚性或柔性模具内通过注浆、压延或旋压等方式定型,这一过程高度依赖模具的几何精度,能够实现高度一致的结构复刻,特别适合需要复杂曲面、精密孔洞或批量标准化生产的器皿制作。相比之下,拉坯成型是一种纯粹依靠手工技艺或机械离心力,对中心对称的团状材料进行向上提拉、向内收口或向外扩张的动态塑形过程,材料在旋转中不断改变厚度与形态,其核心在于工匠对材料流动性的感知与控制,每一件作品都承载着独一无二的物理痕迹。
从生产效率与标准化程度来看,模具成型具有显著的工业化优势。在大批量餐具生产中,通过硅胶模或石膏模可以快速复制出口感、弧度完全一致的碗碟,这种一致性是现代餐饮供应链稳定运行的基础。模具内部通常设计有严密的排水或排气结构,以应对注浆过程中水分流失或空气残留的问题,确保坯体密度均匀。而拉坯成型则完全脱离了标准化模具的束缚,工匠通过手指施加的压力大小、提拉速度以及旋转转速的微妙配合,决定了器皿壁的厚度分布和整体轮廓的张力,这种“非标准化”的特性使得每一件拉坯作品都具有不可复制的艺术独特性,但也意味着其在大规模量产中面临极高的时间成本和技术门槛。
适用场景与器物形态特征分析
模具成型在处理复杂几何结构时展现出极高的适应性,尤其适合制作带有浮雕装饰、异形把手或精密内部结构的器皿。例如,现代高端骨瓷餐具中常见的花瓣状边缘、镂空雕花或具有特殊人体工学曲线的杯柄,往往需要通过高精度模具才能实现量产。在金属器皿制作中,旋压成型利用旋转的金属板与模具滚轮的压力,能够高效制造出行话中称为“旋压件”的深腹盆或钟形器皿,其表面光滑度极高,无需经过大量后续打磨。这种工艺能够精确控制壁厚的一致性,对于需要承受一定内部压力或外部撞击力的功能性容器,模具成型的结构稳定性通常优于手工制品。
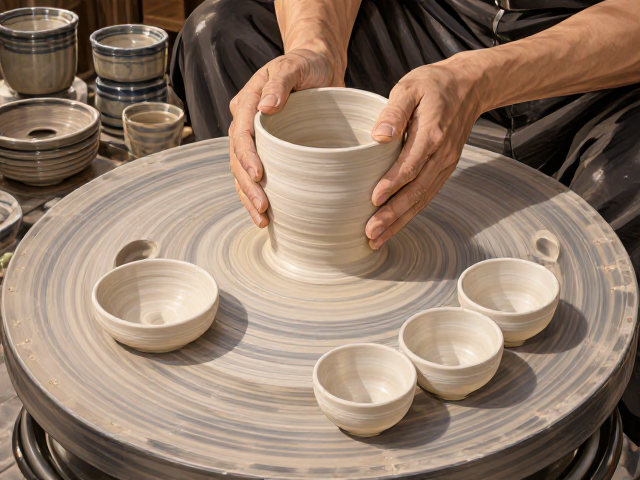
拉坯成型则更倾向于展现材料本身的流动性美感与有机形态,其典型代表是中式茶壶、日式陶碗以及传统的汤盅。由于拉坯过程中材料受离心力作用,器皿通常呈现完美的轴对称结构,如经典的敞口、收腹、圈足的造型。这种工艺难以直接制作出口部不对称或带有尖锐棱角的作品,因为材料在旋转中会因受力不均而发生坍塌或变形。然而,拉坯形成的自然壁厚变化赋予了器皿极佳的热力学性能,较厚的底部有助于保温,较薄的口沿则提升了持握的轻盈感。在陶艺创作中,工匠常利用拉坯形成的自然弧度来模拟自然界中的贝壳或水滴形态,这种由动态过程决定的形态特征,是静态模具无法通过简单复制获得的。
表面质感与后期处理工艺的影响
模具成型得到的坯体表面通常较为平整光滑,尤其是在使用高精度石膏模或硅胶模时,内壁几乎不需要进行繁琐的修整。然而,模具成型也可能带来“模具线”或接痕,特别是在多片模具拼接处,需要精细的修坯工序来消除接缝痕迹。对于注浆成型,坯体表面可能会残留细微的气孔或水痕,这取决于浆料的细度和脱水控制。在金属旋压中,表面会形成均匀的拉丝纹理,这种纹理本身就是一种装饰元素,若需镜面效果,则需经过长时间的抛光处理。模具成型的优势在于后期处理的可预测性强,表面处理工艺如喷釉、贴花可以严格遵循预设图案,误差率极低。
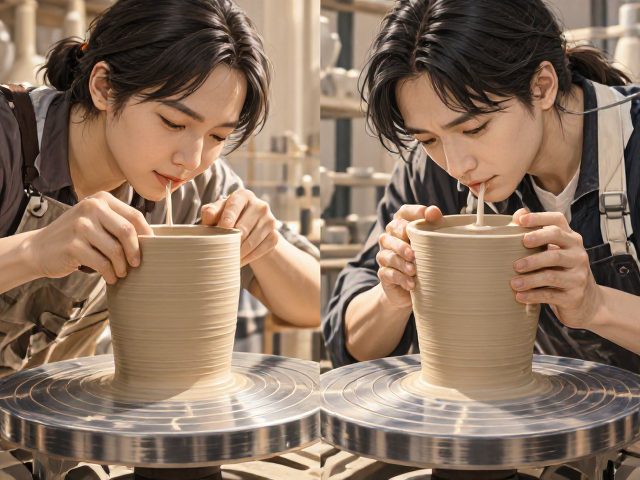
拉坯成型的表面质感则充满了动态的张力,坯体在旋转中形成的螺旋纹或指纹印,常被保留作为作品的“手工身份证”。修坯过程中,工匠使用刀具刮去多余部分,这一动作会在表面留下细微的刀触,形成独特的肌理。在釉料施加阶段,拉坯器皿由于形状的不规则性,釉层的流动和堆积往往能形成意想不到的窑变效果,如积釉处的深邃色泽或薄釉处的透明感。这种由手工控制带来的表面不确定性,正是手工器皿备受收藏界青睐的原因。相比之下,模具成型器皿的釉面表现更为均匀可控,适合追求极致洁净、无瑕疵视觉效果的现代简约风格设计,其表面反射光线的方式更为均匀,缺乏手工制品那种随机的光影跳跃感。
技术门槛与人力成本结构
模具成型的核心技术壁垒在于模具的设计与制造,这需要专业的CAD建模、CNC加工或3D打印技术支持。一旦模具制作完成,生产环节的门槛相对较低,普通工人经过短期培训即可操作注浆、压延等设备。人力成本主要体现在模具的初始投入和日常维护上,随着产量增加,单件产品的分摊成本呈显著下降趋势。然而,模具的寿命会因频繁使用而衰减,石膏模易吸水变软,硅胶模易撕裂,需要定期更换,这构成了持续的隐性成本。此外,模具成型对浆料或金属材料的流动性、粘度有严格要求,材料配方需要经过严密的计算和调整,以确保成型过程中的稳定性。
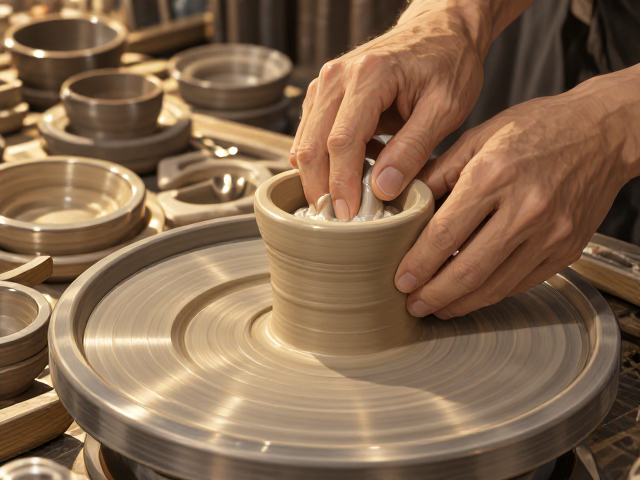
拉坯成型则高度依赖工匠个人的经验与技巧,培养一名成熟的拉坯师傅通常需要数年的从学徒到独立操作的过程,人力成本高昂且稀缺。每位工匠的操作习惯、力度感知甚至当天的身体状况都会影响最终成品率,导致产品质量存在波动。在拉坯过程中,材料浪费现象较为常见,尤其是当坯体在提拉过程中因受力不当而塌陷时,整件作品可能报废。此外,拉坯成型的速度受限,一件复杂的器皿可能需要数小时甚至数天的反复修整和干燥,无法像模具成型那样实现流水线式的快速产出。这种高人力依赖的特性,使得拉坯器皿在定价上通常包含较高的技术溢价,反映了其背后所蕴含的时间价值与艺术劳动。