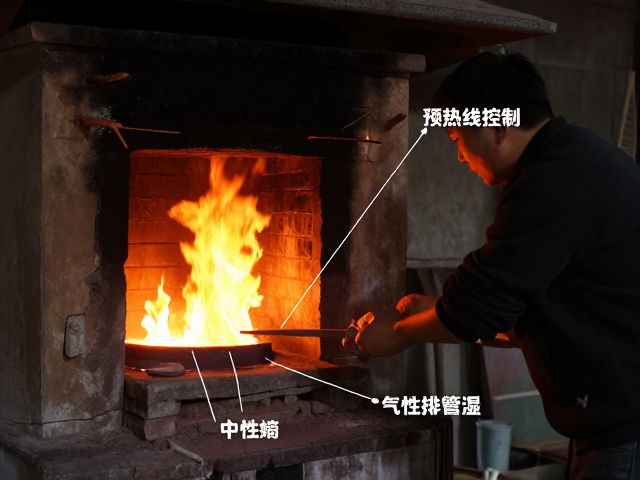
气窑预热阶段的水分蒸发与热应力释放
气窑在点火初期的核心任务并非快速升温,而是通过缓慢的热辐射彻底排除窑体耐火材料及坯体内部吸附的水分。这一过程通常被称为“排气期”,若升温速率过快,水分急剧汽化产生的体积膨胀会导致坯体开裂甚至窑具炸裂。实际操作中,需将升温速率控制在每小时30至50摄氏度之间,直至窑温达到110摄氏度左右,此时大部分物理水已基本排出。对于大型窑炉或高湿度环境,这一阶段需适当延长,确保窑内相对湿度显著降低,避免高温下水蒸气对釉面造成气泡或针孔缺陷。
在此阶段,窑炉内部的热分布均匀性至关重要。由于气窑依赖气体燃烧产生热量,预热时需关注燃烧器的工作状态,确保火焰平稳,无脱火或回火现象。操作人员应定期观察排烟口排出的烟气颜色与湿度,若烟气呈现白色雾状,提示水分尚未完全排尽,需维持当前升温速率或略微降低火力。通过精确控制这一基础步骤,可以为后续的高温烧结奠定稳定的热力学环境,减少因热应力不均导致的隐性损伤。
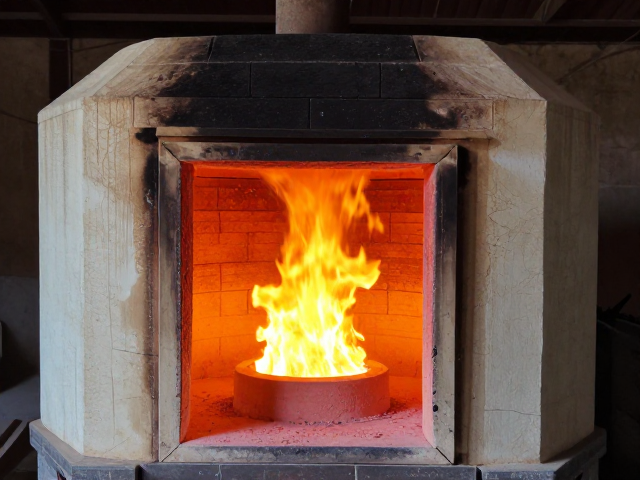
中性焰的视觉识别与空燃比调节
进入高温烧结阶段后,火焰性质的直接决定了窑内气氛的稳定性,其中中性焰是大多数陶瓷制品烧制的理想状态。中性焰表现为火焰轮廓清晰、明亮且略带蓝紫色,焰芯与外焰界限分明,无明显的黑烟或刺眼的白烟。这种火焰状态意味着燃料与空气的比例处于理论上的最佳平衡点,燃烧效率高,热量释放均匀,能有效避免坯体因缺氧产生还原反应或因过氧导致釉面失光。调节空燃比时需微调风机频率与燃气阀门开度,使两者保持动态平衡。
判断火焰是否真正达到中性状态,不能仅凭肉眼观察,还需结合窑内压力表与排气数据进行综合评估。若火焰发软、发黄且带有黑烟,说明空气供应不足,燃料未完全燃烧,此时需增加助燃风量;若火焰短促、声音尖锐且颜色苍白,则可能空气过量,导致热量散失过快,需适当减少风量或增加燃气压力。在实际操作中,建议每隔200至300摄氏度进行一次火焰状态复核,特别是在升温至600至900摄氏度的关键釉熔区间,保持中性焰能显著提升釉面光泽度和致密度。
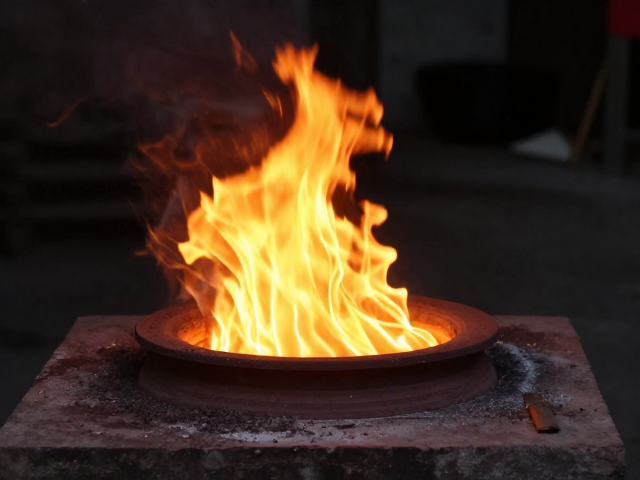
升温曲线的精细化管理与关键节点控制
气窑烧制的成功与否,很大程度上取决于升温曲线的精确执行。从常温到1000摄氏度的区间,应严格遵循预设的升温斜率,避免温度波动过大。在300至500摄氏度区间,需特别注意有机物和碳酸盐的分解,此时若升温过快,分解产生的气体无法及时排出,易在坯体内部形成气孔。进入700摄氏度以上的高温段,石英晶型转变发生,体积变化剧烈,此时需保持极小的升温速率波动,通常控制在每小时50摄氏度以内,以缓解晶格重组带来的内应力。
关键节点的控制还需结合坯釉配方特性进行微调。对于含铁量较高的坯体,氧化气氛下的升温需更加平稳,以防止铁元素过快挥发或氧化不均导致色差。在接近最高烧成温度前,需预留足够的保温时间,使窑内各部位温度趋于一致,消除温差。这一过程可通过多点测温偶实时监测窑内不同位置的温度差异,若发现某区域温度滞后,可适当调整该区域燃烧器的火力或调整窑内气流导向,确保整体烧成环境的均一性,从而获得色泽均匀、结构致密的成品。