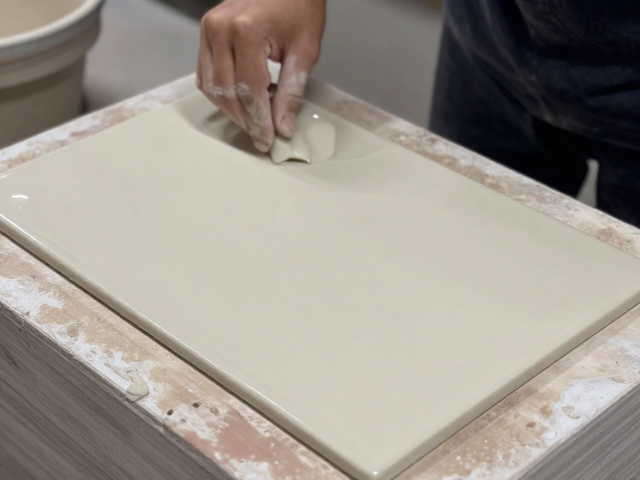
气窑升温曲线的精准控制
气窑烧制的核心在于对升温速率与温度的精确管理,这直接决定了釉料在高温下的流动性与最终呈色。现代程序控温仪表允许用户设定严密的升温阶段,通常建议在室温至300℃区间设置较为平缓的升温斜率,以彻底排出坯体中的物理水和结晶水,防止因水分急剧蒸发导致坯体开裂或釉面起泡。进入高温段后,需根据釉料配方中的熔剂成分调整升温节奏,特别是在釉料开始软化熔融的关键温度区间,保持升温曲线的平稳过渡,有助于釉面均匀铺展,形成细腻致密的玻璃质层。
窑内气氛的稳定性同样不可忽视,天然气作为清洁燃料,其燃烧效率会随气压波动产生细微变化。在烧制过程中,应定期检查燃气压力表与喷嘴状态,确保火焰呈现稳定的蓝色,避免出现黄焰或离焰现象,这会直接影响窑内氧含量分布。对于对气氛敏感的釉料,如还原釉,需精确控制空燃比,而在常规氧化烧制中,则需保证充足的氧气供应以维持完全燃烧,防止因缺氧产生黑心或釉面发灰,从而为釉面的最终呈现提供稳定的热工环境。
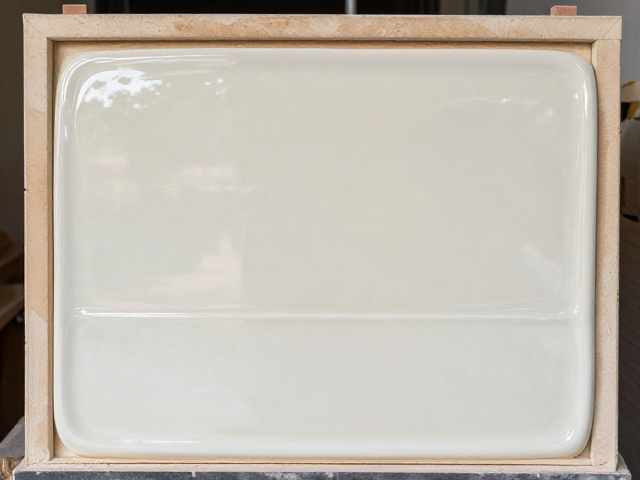
釉面熔融状态的实时监控
观察釉面状态是判断烧成效果的关键环节,通过窥视孔或高温视觉监测系统,可以捕捉釉料从固态向液态转变的过程。当温度升至釉料始熔温度附近时,釉面会逐渐失去光泽,边缘变得圆润,此时需密切注意釉层的流动情况。若釉面过早出现剧烈流淌或针孔密集,可能意味着升温过快或釉料配方中助熔剂比例过高;反之,若釉面长期保持粗糙颗粒感,则需适当提高终温或延长保温时间,以促进釉料中气泡的排出和玻璃相的形成。
在釉面达到理想熔融状态后,即表面光滑、气泡基本排尽且颜色发色纯正时,必须立即执行降温程序。这一阶段的冷却速率对釉面光泽度和硬度有着显著影响。快速降温有助于锁定釉面的玻璃结构,获得明亮光洁的视觉效果;而缓慢冷却则可能增加釉面乳浊感或产生细微的冰裂纹。操作人员需根据釉料特性,选择合适的冷却策略,避免因冷却不均导致釉面应力过大而产生惊风或剥落,确保每一批次成品的物理性能一致。
出窑操作与防粘板细节
出窑时的温度控制是防止粘板的一道防线,通常建议在窑温降至800℃至600℃之间进行首次降温检查,确认无异常后继续降温至安全出窑温度。对于易粘板的釉料,如低熔程釉或含铅釉,必须确保窑板表面清洁且无积釉,可在窑板与匣钵底部涂抹少量氧化铝粉或专用防粘剂,形成隔离层。出窑前,需确认窑车制动系统正常,轨道无异物,避免因机械故障导致磕碰,造成成品破损。
取出成品时,应使用专用的耐火钳或吸盘工具,动作需轻柔平稳,避免硬性碰撞。对于多层码放的匣钵,应按照从下至上、从内至外的顺序依次取出,防止因受力不均导致底层坯体受压变形或釉面划伤。出窑后,成品应放置在干燥、通风且无震动的工作台上自然冷却,避免立即接触冷水或高温环境,以防热震导致隐性裂纹扩展。定期检查窑板磨损情况,及时修补或更换变形窑板,确保后续烧制的平整度,维持长期生产的稳定性。