泥料处理与盘筑起底
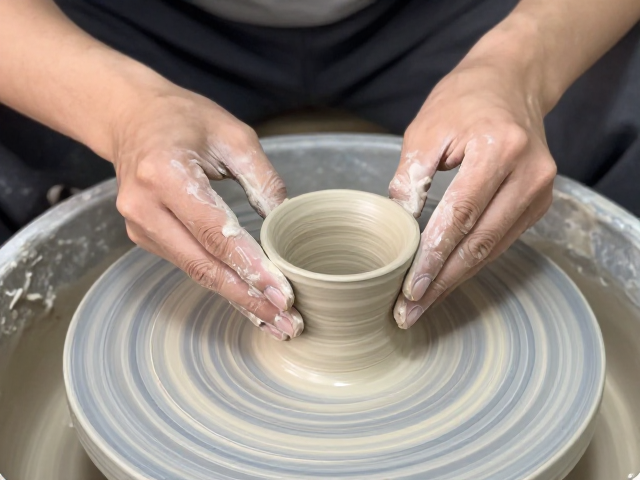
民窑日用器的胎骨强度与致密性,往往取决于泥料在盘筑前的准备状态。传统制瓷工艺中,泥料需经过反复的揉练或陈腐,以排除内部气泡并增强可塑性。对于盘筑法而言,泥条的软硬程度至关重要,过软易塌陷,过硬则接痕明显。工匠通常会将处理好的泥料搓制成粗细均匀的长条,其直径需根据器物的体量而定,常见的小件器物泥条直径多在1至2厘米之间,而大型储器则可能达到3至5厘米。
在盘筑起始阶段,工匠会在转动的转轮或固定底座上,将首圈泥条压实并抹平,确保底部与胎体结合紧密。这一过程不仅奠定了器物的基础,也决定了后续层叠的稳定性。每一圈泥条的叠加都需要精准控制高度与宽度,工匠需利用手掌或特制工具将上下两层泥条的接触面充分挤压、抹平,使泥层间不留空隙,从而形成连续的筒状结构。这种手工堆叠的方式,使得胎体厚度能够根据受力需求进行局部调整,相较于拉坯成型,其对厚度的控制更为灵活。
层叠塑形与口沿收束
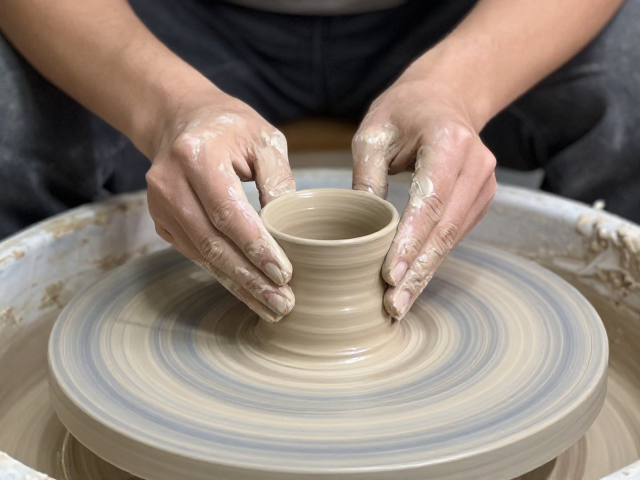
随着泥条一圈圈向上盘筑,器物的轮廓逐渐显现,工匠需不断调整泥条的倾斜角度,以塑造出口、颈、腹、足等不同部位的变化。盘筑过程中,内壁的抹平和外壁的修整需同步进行,既要保证内壁光滑以利于盛装液体,又要确保外壁线条流畅。对于口沿部分,工匠常采用“卷边”或“贴片”的方式进行加固和收口,这一细节处理直接影响器物的使用体验与最终美感。口沿的厚度与弧度需经过多次试探,过薄易碎,过厚则显得笨拙。
在塑形接近完成时,器物的整体比例需经过目测与手感的双重校验。工匠会通过旋转器物,观察其对称性与重心分布,必要时对局部进行削薄或加厚。这一阶段的整理工作极为细致,任何细微的凹凸不平都会在后续的素烧中暴露无遗。对于某些特殊器型,如壶、罐等带有把手或流嘴的器物,附件需单独盘筑或捏制后,在泥料半干状态下与主体拼接,拼接处需用细泥填充抹平,确保结构稳固且无明显接痕。
阴干脱水与修坯去瑕
盘筑成型后的器物含有较高水分,必须经过缓慢而均匀的阴干过程,以消除内部应力,防止开裂。阴干环境需避免阳光直射和强风直吹,通常置于通风良好的室内自然干燥。干燥过程中,工匠需定期观察器物表面状态,对干燥不均或出现细微裂纹的部位进行修补。对于较大的裂纹,可用稀泥浆填补后刮平;对于细微发丝纹,则需待其完全干燥后通过修坯处理。
当器物达到“皮革硬度”状态,即具有一定强度但仍可切削时,便可进行修坯。修坯是素烧前至关重要的整理环节,旨在去除盘筑过程中留下的接痕、毛刺以及因干燥不均导致的变形。工匠使用竹制或金属制的修刀,对器物的内壁、外壁、口沿及底部进行精细削刮。修坯不仅使器物表面光滑平整,还能进一步调整胎体厚度,使其分布更加均匀,为后续施釉和烧制提供良好的基础。修坯后的器物,胎骨致密,线条流畅,已具雏形之美。
素烧定型与表面预处理
素烧,又称“烘坯”,是将修坯后的坯体放入窑中,在较低温度(通常为600-800摄氏度)下进行的一次低温烧制。素烧的主要目的是使坯体硬化,增加强度,便于后续施釉和搬运,同时排除坯体中的残余水分和有机物质,防止在高温烧成时发生爆裂。素烧后的器物呈浅灰色或土黄色,质地坚硬但多孔,吸水率较高。这一阶段的控制极为关键,温度过高会导致坯体烧结,影响吸釉性;温度过低则坯体强度不足,易碎。
素烧完成后,器物表面可能残留窑内烟气或杂质,需经过清洗和打磨。工匠使用湿布擦拭表面,去除浮尘和烟熏痕迹,再用细砂纸或浮石轻轻打磨,使表面更加细腻均匀。对于要求较高的日用器,还需检查是否有隐性裂纹或缺陷,确保每一件进入釉烧工序的坯体都符合质量标准。经过素烧和整理后的坯体,已具备稳定的物理性能,为最终呈现出色泽温润、质地坚硬的成品奠定了坚实基础。