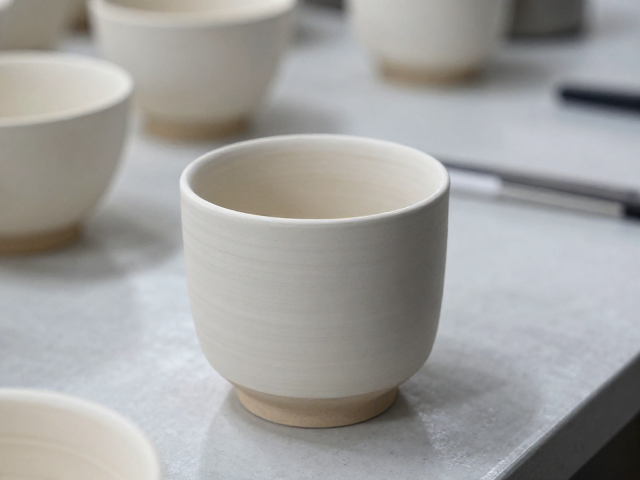
高温烧结过程中的热力学演变
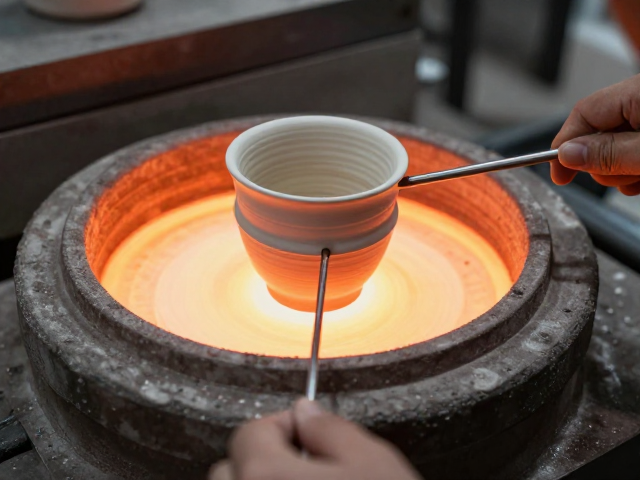
陶瓷杯在窑炉中经历的温度变化并非线性上升,而是严格遵循黏土矿物相变的物理规律。当温度攀升至1200℃至1400℃区间时,坯体内的石英发生晶型转化,莫来石晶体开始大量生成,这一过程直接决定了杯体的机械强度与耐热急变性能。烧成曲线中的升温速率需精确控制,过快的升温会导致坯体内部水分或有机物急剧挥发,形成气孔甚至开裂,而过慢则可能延长生产周期,增加能耗。
釉料在高温下的熔融状态与坯体表面的结合情况,是决定成品外观质感的核心因素。釉料中的长石、石英和助熔剂在1250℃左右逐渐软化形成玻璃相,若温度不足,釉面会出现针孔、橘皮或发干现象;若温度过高,釉层流动性过大,可能导致釉面流淌、粘匣或坯体变形。记录烧成曲线时,需重点关注恒温段的持续时间,这有助于釉料中气泡排出和成分均匀化,确保釉面光洁如玉。
关键参数对成品质量的微观影响
气氛控制是高温烧结中不可忽视的变量,氧化气氛与还原气氛对陶瓷呈色和致密度有着截然不同的影响。在氧化气氛下,铁元素以三价铁形式存在,釉面通常呈现黄、白等浅色调;而在还原气氛中,铁元素被还原为二价铁,易产生青、绿等深沉色调。现代电窑虽多采用氧化烧成,但通过精确调控氧气比例,仍能实现丰富的色彩变化。记录时需标注窑炉内的氧含量数据,以确保不同批次产品的色泽一致性。
收缩率与变形率是衡量高温烧结稳定性的重要指标。坯体在烧结过程中因颗粒重排和液相生成会发生体积收缩,一般陶瓷杯的总收缩率在12%-15%之间。若烧成温度不均或升温过快,局部收缩不一致会导致杯体扭曲、底足不平。通过千分尺测量成品杯口直径与坯体直径的比例,可计算实际收缩率,并据此调整模具尺寸或烧成曲线。数据偏差超过0.5%通常被视为异常,需排查窑炉温控系统或装窑方式。
烧成数据记录与质量控制实践
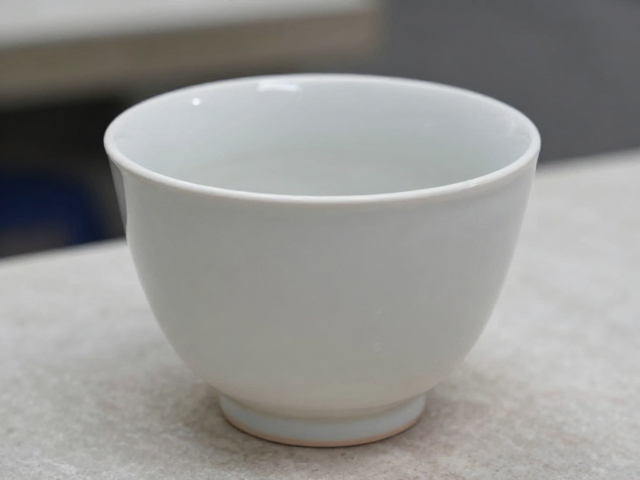
建立严密的烧成日志是追溯质量问题的基础。每窑次需记录升温曲线、最高温度、保温时间、冷却速率以及窑炉型号等关键信息。使用高温计或热电偶实时监测窑内温度,并定期校准设备误差,确保数据真实有效。对于批量生产的陶瓷杯,建议设置多个测温锥或热电偶监测点,以反映窑内不同区域的温差情况。这些数据不仅用于当下生产调整,也为后续工艺优化提供长期数据库支持。
成品检验环节需结合微观分析与宏观检测。通过显微镜观察釉面气孔分布及坯釉结合界面,判断烧结是否充分。宏观上检查杯体有无裂纹、变形、釉色不均等缺陷。对于不合格品,需记录其位置、缺陷类型,并与烧成曲线中的异常时段进行关联分析。例如,若某批次杯体普遍出现釉面发黑,需检查烧成末期是否因燃料不完全燃烧导致还原气氛过强,或热电偶读数是否出现漂移。通过这种严密的逻辑闭环,逐步提升成品率与稳定性。