釉料配方设计对熔融粘度的决定性影响
透明釉的流动性与最终成膜厚度,直接受制于釉料基础配方中氧化物的比例关系。二氧化硅作为网络形成体,其含量越高,釉浆粘度通常随之增加,这有助于在高温下减少釉液流淌,从而获得相对较薄的釉层。然而,过高的二氧化硅会导致釉面出现针孔或缩釉缺陷,因此需要精确计算硅铝比。氧化铝作为粘度稳定剂,能显著提高釉浆的高温粘度,抑制釉面过度流平,是控制釉层厚度、防止釉层过薄导致露底的关键变量。在配方调整过程中,氧化镁和氧化锌等助熔剂的加入,会改变釉料的高温熔融区间,进而微调釉层的最终厚度与光泽度。
助熔剂的种类与配比决定了釉层在烧结过程中的致密化程度。长石、方解石及滑石等天然矿物或化工原料,在高温下分解并形成液相,液相量的多少直接影响了釉层的铺展面积。若液相生成过快且过多,釉层容易因重力作用而变薄甚至流淌;反之,若液相生成滞后,釉层可能保持较厚状态,影响透明度的表现。因此,通过调整长石与石英的比例,可以精细调控釉浆在高温下的粘度曲线,确保釉层在熔融状态下既有一定的流动性以消除橘皮,又能保持足够的厚度以覆盖坯体,实现视觉上的清澈透明。
烧成制度中温度与时间的动态平衡
釉层厚度的形成是一个动态的物理化学过程,其中最高烧成温度是决定釉面最终状态的核心参数。当窑炉温度升至釉料软化点以上时,釉粉开始熔融,随着温度继续升高,釉层粘度降低,开始发生流平。若最高温度设置过高,釉层粘度急剧下降,会导致釉面过度流淌,使得釉层变薄,甚至出现“脱釉”现象;若温度不足,釉层熔融不完全,釉面粗糙且厚度不均,透明度差。因此,必须根据釉料的成熟温度区间,设定精确的最高温度,通常透明釉的烧成温度多集中在1200℃至1300℃之间,具体数值需依据釉料配方中的助熔剂含量进行微调。
保温时间的长短影响着釉层内部的物质迁移与气泡排出,进而影响厚度的均匀性。在最高温度下保持一定时间,有助于消除釉层内部的气泡,使釉面更加平整光滑。然而,过长的保温时间会导致釉层进一步流平变薄,甚至引起坯釉反应加剧,改变釉层的有效厚度。在实际生产中,通常采用快速升温至预定温度后,保持较短时间的保温策略,以锁定釉层的初始厚度,再通过冷却阶段的控制,防止釉面因冷却过快而产生应力裂纹或厚度不均。温度曲线的平滑过渡对于维持釉层厚度的稳定性至关重要。
施釉工艺参数对初始厚度的物理约束
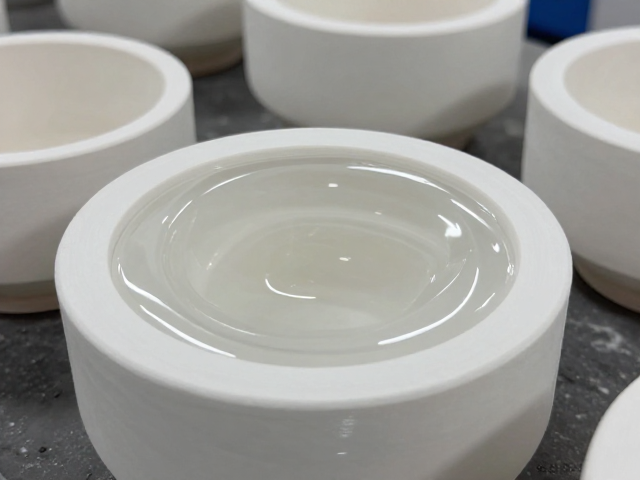
施釉前的坯体处理是控制釉层厚度的第一道关卡。坯体的吸水率直接影响釉浆的附着量,吸水率过高会导致釉浆迅速渗入坯体,造成釉层变薄且分布不均;吸水率过低则可能导致釉层过厚,易产生开裂或剥落。通常,坯体的吸水率需控制在3%-5%之间,通过调节坯体干燥程度或施釉前的沾水时间,确保坯体表面具有稳定的吸附能力。此外,坯体表面的平整度也会影响釉层的均匀性,粗糙的表面会因局部凹陷导致釉层堆积,而光滑表面则有助于形成均匀的薄层。
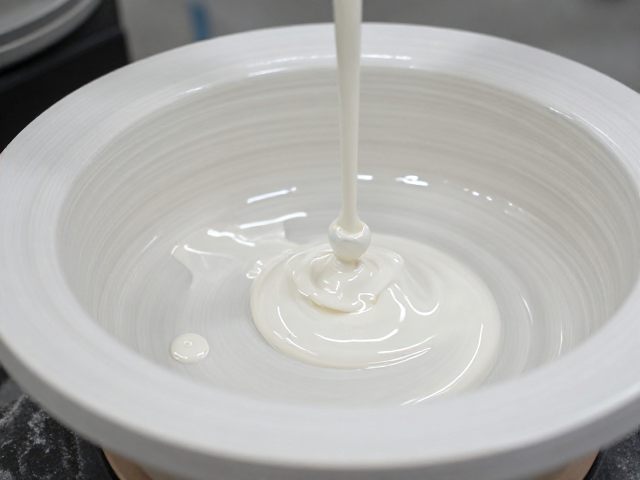
施釉方法的选择与操作细节决定了釉浆在坯体表面的初始分布厚度。浸釉、喷釉和淋釉是常见的施釉方式,其中喷釉通过控制喷枪的压力、喷嘴距离及移动速度,能够最精确地控制釉层厚度。喷釉时,喷枪与坯体保持恒定距离,通常为20-30厘米,移动速度需均匀一致,以避免局部过厚或过薄。浸釉则依赖于釉浆的粘度和浸渍时间,釉浆粘度通常控制在25-35秒(4#粘度杯),浸渍时间约为1-2秒,通过调整釉浆比重和粘度,间接控制干燥后的釉层厚度。施釉后的干燥过程也需严格控制,快速干燥可防止釉层开裂,均匀干燥则有助于保持厚度的一致性。
微观结构演化与光学透明度的关联机制
透明釉的视觉厚度与实际物理厚度存在显著差异,这种差异源于釉层内部的微观结构对光线的散射作用。当釉层内部存在微小气泡、未熔颗粒或微晶结构时,光线会发生散射,使釉层看起来更厚或不透明。因此,控制釉层厚度的核心目标之一,是获得结构致密、无缺陷的玻璃相。通过优化烧成曲线,促进釉料中矿物的完全熔融,减少未熔石英颗粒的存在,可以降低光散射,提升透明度。同时,控制冷却速率,避免在釉层中析出微晶,也是保持釉层清澈的关键。
釉层与坯体的界面结合状态会影响整体厚度的感知。良好的界面结合能减少界面反射,使光线更好地穿透釉层。若釉层过薄,坯体颜色或瑕疵容易透过釉层显现,影响视觉效果;若釉层过厚,即使结构致密,也可能因光线在釉层内部的吸收而显得沉闷。因此,理想的透明釉层厚度通常保持在0.3-0.8毫米之间,这一区间既能保证足够的覆盖力,又能通过高透明度展现坯体的质感。通过调整釉料配方中的消光剂或乳浊剂含量,可以进一步微调釉层的光学性能,使其在视觉上呈现出所需的厚度感与纯净度。