陶杯制坯前的泥料准备与湿度控制
陶杯制作的基础在于泥料的状态,不同种类的陶土(如红陶、紫砂、高岭土)对水分的需求差异显著。理想的制坯湿度通常控制在15%-18%之间,这一区间能确保泥料既具备足够的可塑性,又不会因为水分过高导致干燥收缩率过大而产生开裂。在实际操作中,可以通过“揉泥”工序来均匀分布水分并排除气泡,揉泥时应采用螺旋式按压法,持续约15-20分钟,直至泥料表面光滑、质地均匀,无硬块或干湿不均现象。若泥料过干,需喷洒少量水雾并密封闷泥数小时;若过湿,则需摊开晾干表面水分,这一预处理步骤直接决定了后续成型的质量稳定性。
湿度控制还需结合环境温湿度进行调整。在相对湿度低于50%的环境中,泥料水分蒸发较快,操作时需加盖湿布或保鲜膜保护未使用的泥料,防止表皮结皮影响粘合。经验丰富的制坯者常使用湿度计实时监测,确保每批次泥料的含水率一致。这种对材料物理特性的精准把握,是避免陶杯在干燥过程中出现变形或裂纹的关键前提,也是传统陶艺中“看泥下菜”的核心技巧体现。
捏塑成型中的手指发力与器壁厚度管理
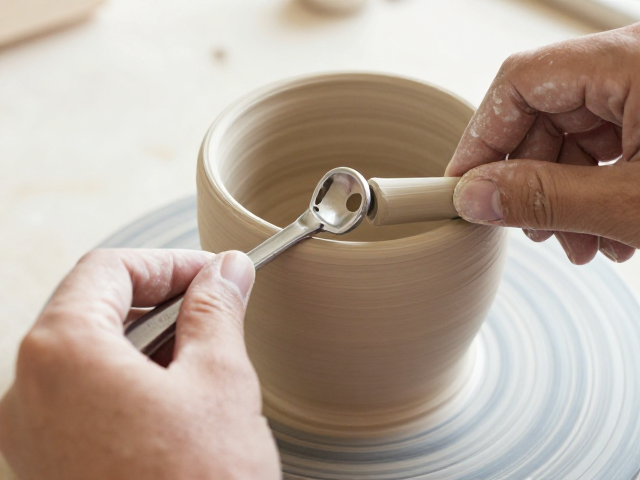
捏塑成型是陶杯制作中最基础也最考验手感的技术,主要依赖拇指与食指、中指配合,通过旋转与按压使泥料逐渐变薄并形成杯体。操作时,左手拇指置于泥团内部作为支撑点,右手手指在外部均匀施力,双手需保持同步旋转,转速控制在每分钟10-15圈左右,以确保器壁厚度均匀。初学者常因用力不均导致杯壁一侧厚一侧薄,进而造成干燥不均而开裂。因此,建议初期使用手指定期触摸杯壁感受厚度,理想状态下的杯壁厚度应保持在3-5毫米之间,既保证结构强度,又利于烧制时的热传导。
在成型过程中,需特别注意杯口与杯底的连接处的处理。杯底与杯身连接处是应力集中的部位,需通过反复揉压使泥料纤维紧密结合,避免形成分层。此外,捏塑时应保持手部清洁干燥,避免汗水或油污污染泥料,影响后续施釉效果。随着经验积累,制坯者可尝试通过指尖力度变化塑造出土气、粗犷或精致的杯体形态,这种对泥料形态的微观控制,体现了手工陶艺中“以手带泥”的艺术特性,也是区别于模具成型的主要特征。
打孔器的精准定位与孔位结构优化
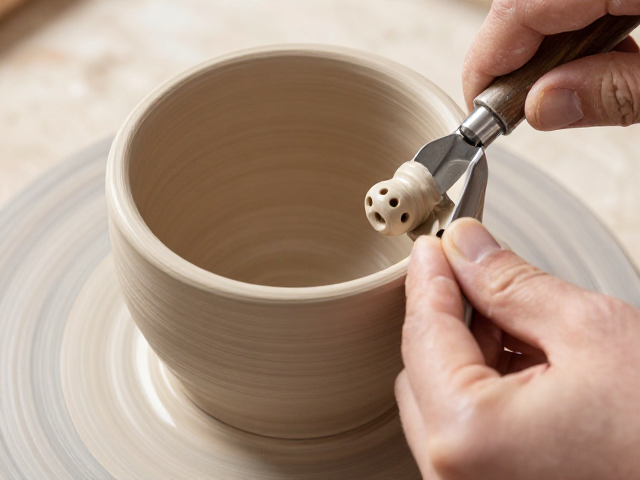
打孔器在陶杯制作中主要用于杯把连接、镂空装饰或功能性孔洞制作,其使用需极高的精准度。常见的打孔器为金属圆管状,前端带有切割刃口。操作时,先将打孔器垂直对准预定孔位,用手掌根部轻轻按压,同时缓慢旋转,利用刃口切割泥料而非挤压,以避免孔壁变形。对于杯把连接孔,孔径通常需略大于连接泥条的直径,预留1-2毫米的余量用于涂抹泥浆粘合,确保连接处牢固。打孔深度应根据杯体厚度控制,避免穿透或过浅导致结构不稳。
孔位布局需遵循力学平衡原则,尤其在制作镂空杯体时,孔洞间距应保持在1-2厘米以上,以保留足够的结构支撑面。若进行多重孔洞排列,建议先用细针规划孔位中心点,确保对称性与视觉平衡。打孔过程中,若泥料较湿,可先用薄布包裹打孔器外侧,防止泥屑粘连影响切割效率。此外,打孔后需立即用湿海绵清理孔内泥屑,保持孔壁光滑,这有助于后续施釉时的均匀覆盖,提升成品的美观度与实用性。