石英转化阶段的物理特性与温度区间界定
石英在加热过程中会发生严密的晶型转变,这一过程伴随着显著的体积变化,是釉面开裂的主要诱因。从室温至573℃左右,α-石英向β-石英的转变最为剧烈,体积膨胀率约为0.8%至1.0%。对于中温釉而言,若升温速率过快,坯体内部无法及时释放由此产生的应力,极易在冷却或高温维持阶段出现炸裂或隐裂。因此,准确锁定500℃至600℃这一关键温区,是控制成型质量的基础。在此区间内,石英颗粒内部的晶格结构正在重组,微观层面的应力集中现象最为明显,需要通过精细的热工控制来平衡膨胀与收缩。
中温釉通常烧成温度在1050℃至1250℃之间,这一温度段下的釉料熔融程度低于高温瓷,釉层的流动性相对较弱,对坯体的贴合度要求更为苛刻。在石英转化阶段,坯体尚未完全致密化,透气性依然存在,但气孔结构正在封闭。若升温曲线设计不合理,导致石英转化产生的膨胀力超过坯体此时的结合强度,裂纹便会贯穿釉层。实际烧成中,需结合泥料的具体配方,如高岭土与石英的比例,来微调该阶段的升温斜率,确保热应力在材料可承受的弹性范围内。
缓升策略的具体执行与升温曲线优化
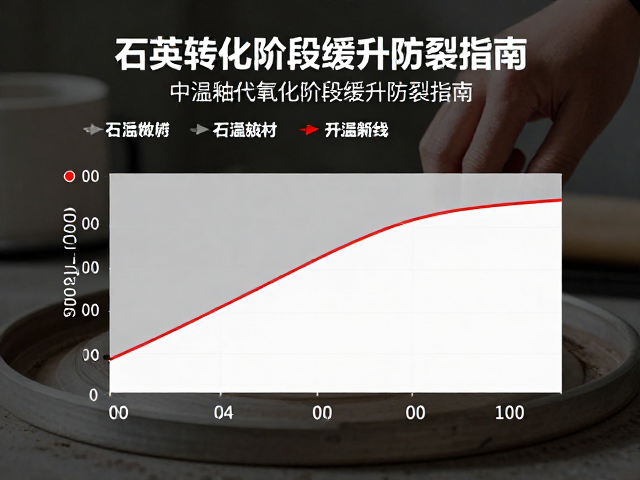
针对石英转化期,采用阶梯式或低速线性升温是通用的应对手段。在500℃至600℃区间,建议将升温速率控制在10℃至15℃/分钟,相较于常规升温的30℃/分钟,这一减速措施能显著降低热冲击。部分高精度窑炉允许设置更平缓的斜坡,例如设定为8℃/分钟,以给予石英晶体更充裕的时间进行相变适应。这种慢速升温并非全程适用,而是仅针对石英转化敏感区设置“保温平台”或“低速通过区”,随后在600℃以上逐渐恢复正常升温速率,以节省能源并保证烧成效率。
在实际操作中,升温曲线的设计需结合窑炉的热工特性进行修正。电窑与燃气窑的热传递方式不同,电窑升温均匀但热惯性小,燃气窑升温快但温差较大。对于电窑,可在550℃设置一个短暂的5-10分钟保温点,使坯体整体温度趋于均匀,消除局部温差应力。对于燃气窑,则更强调升温的连续性,避免在转化期设置明显的断点,以防因温度波动过大引发裂纹。通过调整升温曲线中的斜率参数,而非单纯依赖延长保温时间,能更有效地解决石英转化带来的开裂问题,同时保持生产效率。
坯釉匹配与原料预处理对防裂的影响
除了升温控制,坯釉的热膨胀系数匹配是防裂的另一核心要素。石英转化引起的体积变化会直接反映在釉层的应力状态上。若釉料的热膨胀系数大于坯体,冷却时釉层承受压应力,易产生剥釉;若小于坯体,则承受张应力,易导致开裂。在中温釉体系中,可通过调整釉料中长石、石英和滑石的比例,微调其膨胀系数。例如,适当增加滑石含量可降低釉层膨胀,使其更好地适应石英转化后的坯体收缩。原料的细度也至关重要,石英颗粒越细,转化时的体积变化越均匀,产生的内应力越小,因此使用过筛处理(如80-100目)的石英粉有助于减少因颗粒不均导致的局部应力集中。
坯体的干燥程度直接影响石英转化期的表现。含水率过高会导致坯体在高温下水分急剧蒸发,与石英转化应力叠加,极大增加开裂风险。入窑前坯体含水率应控制在0.5%以下,确保坯体结构稳定。此外,成型过程中的压实密度需均匀,密度不均会导致受热不均,进而在石英转化期因膨胀不一致而产生裂纹。在实际生产中,可通过检测坯体的吸水率和密度分布来评估成型质量,确保每一批次坯体具有一致的物理性能,从而为石英转化阶段的稳定过渡提供基础保障。