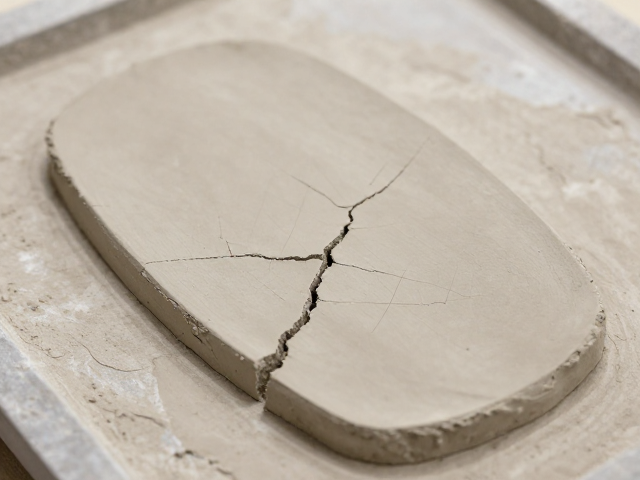
泥料制备与含水率的精准调控
泥板成型的基础在于泥料的物理状态,含水率的控制直接决定了后续干燥过程中的应力分布。黏土颗粒间的水分在干燥初期通过表面蒸发流失,若含水率过高,内部水分向外迁移的速度滞后于表面蒸发速度,极易在坯体内部形成巨大的收缩应力。实际操作中,通常将用于泥板成型的泥料含水率控制在18%至22%之间,这一区间能兼顾可塑性与强度,避免因过湿导致塌陷或过干导致碎裂。
搅拌与陈腐是消除泥料内部应力的关键步骤。通过真空练泥机去除气泡后,泥料需经过至少两周的密封陈腐,使水分均匀分布并产生离子交换,提升泥料的可塑性。在制作泥板前,需对泥料进行回潮处理,确保其具有均匀的稠度。若发现泥料表面发干,需覆盖湿布静置,不可直接加水搅拌,否则会导致局部含水率不均,埋下开裂隐患。
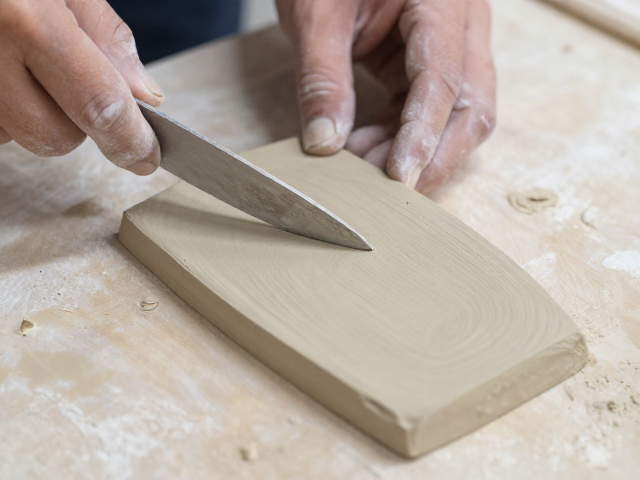
泥板成型手法与模具配合
手工捏塑或板条成型是获取泥板的基本方式,关键在于力度均匀。使用木制或橡胶刮板将泥料反复刮压,去除内部空气并致密化泥层。对于需要精确尺寸的部件,可使用金属或硬质塑料模具。模具表面需保持干燥清洁,若泥料粘模,可涂抹极薄的脱模剂如滑石粉,但需控制用量,以免在坯体表面形成隔离层,影响后续拼接处的结合强度。
在将泥料填入模具时,应分次填入并压实,避免一次性填入导致模具受力不均而变形。取出泥板时,需等待泥料初步定型,利用木板或塑料片托底,轻轻震动模具边缘释放吸附力。对于复杂造型,可采用分段成型后拼接的方式,拼接处需打毛处理并涂抹泥浆作为粘合剂,确保接口出紧密无缝,这是防止干燥收缩不一致导致开裂的核心细节。
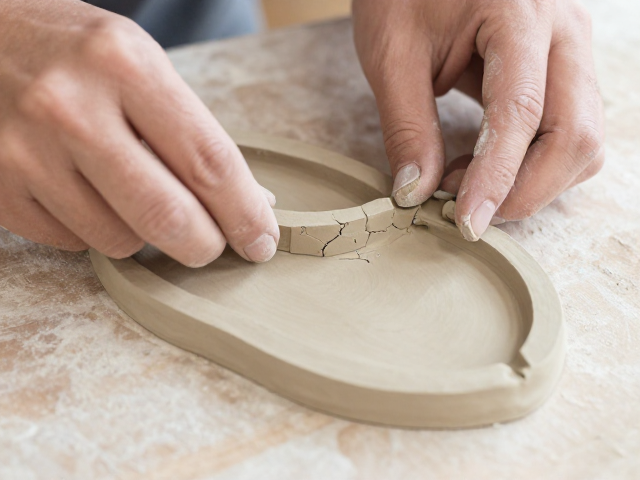
阴干环境与温湿度管理
干燥过程是水分迁移的物理过程,必须遵循“缓慢、均匀”的原则。阴干环境应保持空气流通但无直吹风,避免阳光直射或热源烘烤。理想的阴干环境温度为20-25摄氏度,相对湿度控制在50%-60%左右。若环境过于干燥,可在泥板周围悬挂湿布或使用加湿器缓慢提升湿度,延长水分蒸发时间,使内外收缩同步。
对于大型或厚实的泥板,需特别注意边缘与中心的干燥速度差异。可在泥板中心覆盖保鲜膜,延缓中心水分流失,待边缘干燥至皮革硬度时再移除,逐步向中心过渡。在干燥初期,可用软布定期擦拭泥板表面,去除因水分蒸发析出的杂质,保持表面洁净,同时观察泥板是否有细微裂纹产生,及时调整覆盖物以平衡干燥速率。
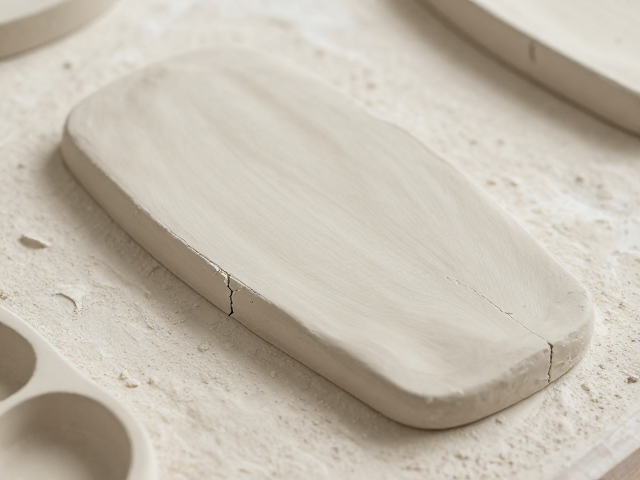
开裂变形的预防与修复
裂纹产生的根本原因是收缩应力超过了泥料的抗张强度。预防开裂需从泥料配比入手,适量添加熟料粉或石英砂等瘠性原料,可降低泥料收缩率,提高坯体骨架强度。对于易变形的大平面泥板,可在内部嵌入芦苇杆或竹篾作为加强筋,分散收缩应力,增强结构稳定性。
若发现轻微裂纹,需在泥板处于皮革硬度阶段及时修补。使用同批次泥浆填充裂纹,再用刮刀刮平,避免在完全干燥后修补,否则难以融合。对于已发生的严重变形,若未开裂,可通过在底部垫平重物,在半干状态下缓慢校正,但需小心操作,防止因外力导致断裂。任何修复措施均需确保坯体整体含水率一致,避免产生新的应力集中点。