揉泥排气:构建陶瓷坯体的隐形骨架
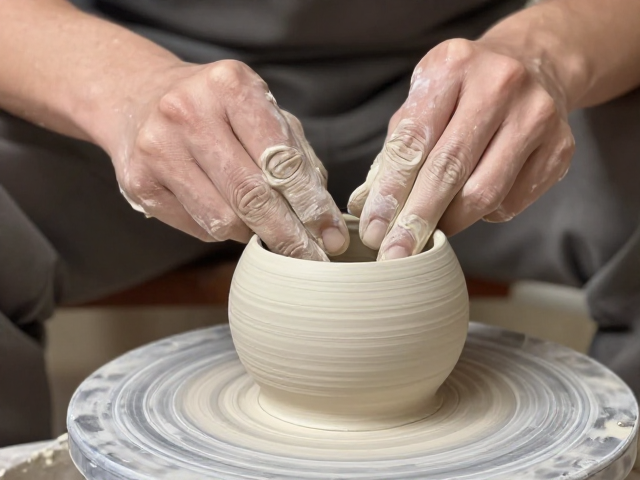
揉泥是陶瓷制作中最为基础却至关重要的预备工序,其核心目的并非简单地将泥料混合,而是通过物理挤压排出泥料内部包裹的气泡,并让水分与颗粒分布达到均匀一致的状态。在手工制陶的过程中,泥料中残留的气泡会在后续的干燥和高温烧制阶段急剧膨胀,导致坯体开裂、变形甚至直接炸裂。因此,规范的揉泥动作能显著降低次品率,确保成品结构的致密性与稳定性。
实际操作中,常见的“羊头揉法”或“菊花揉法”需严格遵循力学逻辑。双手需平稳施压,将泥团向前推压的同时向回卷曲,动作需连贯且力度均匀,避免局部受力过大导致泥料密度不均。揉泥的时间与次数没有绝对标准,通常以泥料表面光滑、手感细腻、无硬心且切开后断面无气孔为验收标准。这一过程往往需要重复多次,对于含水量较高的泥料,可能需要更长时间的揉压以排除多余水分,确保泥料具备适宜的可塑性,为后续的成型步骤奠定坚实基础。
成型塑形:香薰炉的结构稳定性构建
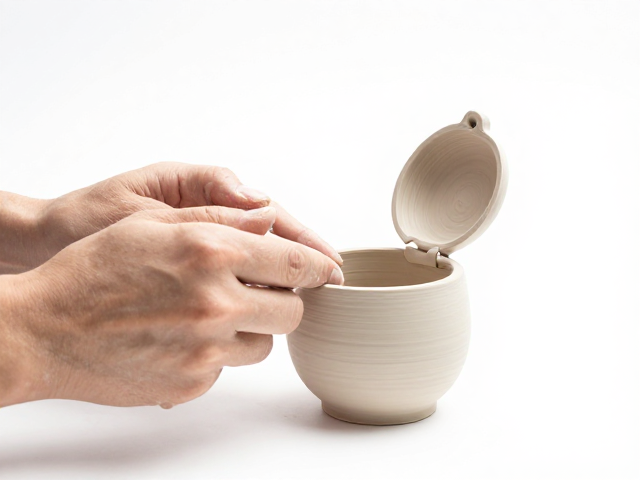
陶瓷香薰炉的造型设计需兼顾美学表达与实用功能,其结构稳定性直接依赖于泥料的厚度控制与重心分布。在手工捏制或盘筑过程中,器壁厚度需保持均匀,通常建议控制在0.5至1厘米之间,过薄易在烧制中塌陷,过厚则易因受热不均产生裂纹。对于炉身与炉盖的结合处,需预留适当的收缩空间,因为陶瓷在经过1200摄氏度以上的高温烧结后,体积会产生约10%至15%的收缩率,预留余量可防止炉盖因收缩过大而卡死或脱落。
造型设计还需考虑香薰炉的使用场景,炉身的开口大小直接影响烟雾的扩散效果与香气留存时间。常见的设计包括侧开孔、顶开盖或镂空底座,这些结构需在泥料半干阶段通过精细切割与修整完成。此外,炉身的底部需保持绝对平整,以确保放置时的稳定性。在塑形过程中,需不断旋转泥坯,利用手指感知器壁的受力情况,及时调整形态,确保整体线条流畅且结构对称,避免因局部应力集中而在干燥过程中产生隐性裂纹。
细节修饰:表面肌理与功能部件的衔接
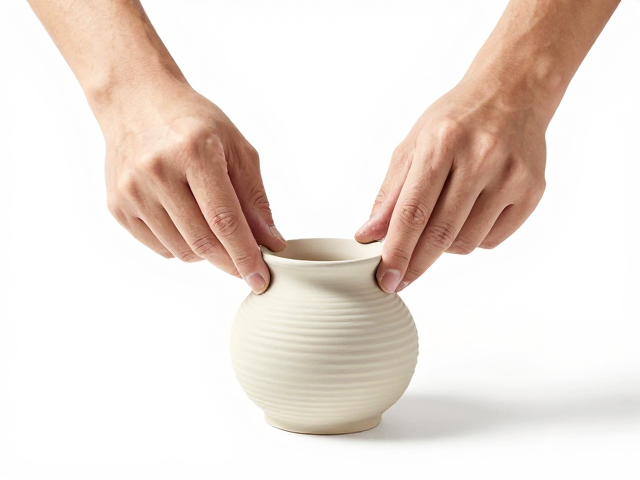
香薰炉的表面肌理处理是提升器物艺术价值的关键环节,常见的装饰手法包括刻花、压印、刷釉前打磨以及镂空雕刻。在坯体干燥至皮革硬度阶段进行雕刻最为适宜,此时泥料具有一定强度,不易塌陷,同时易于去除多余泥料。雕刻时需使用竹刀、金属刮片等工具,严格遵循设计线条,保持刀法利落,避免毛边影响后续施釉效果。对于镂空部位,需特别注意支撑结构的稳固,过细的镂空线条在干燥收缩时极易断裂,需适当增加连接点的厚度以增强结构强度。
功能部件如炉盖的提手、炉身的支脚等,通常采用粘接法与主体结合。粘接前需将接触面刮毛以增加附着力,并使用泥浆作为粘合剂,确保结合处无缝隙。粘接后需轻轻按压并修整接缝,消除多余泥浆,防止烧制时形成凸起或瑕疵。对于复杂造型,可采用分段制作后拼接的方式,但需严格控制各部分泥料的干湿程度,确保收缩率一致,避免因干湿差导致接合处开裂。这些细节处理直接决定了香薰炉的最终质感与使用寿命。
干燥与烧制:从物理变化到化学转化的跨越
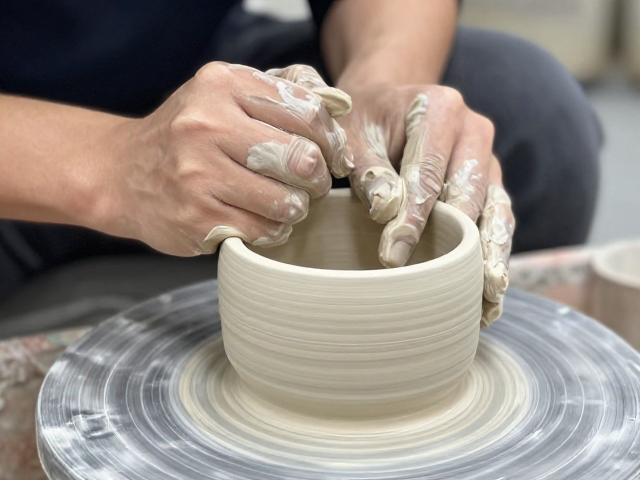
干燥过程是陶瓷坯体从含水状态向固态转变的关键阶段,需严格控制环境温湿度,避免阳光直射或强风直吹,以防水分蒸发过快导致坯体开裂。自然干燥通常需要数天时间,期间需定期翻转坯体,确保各部位干燥均匀。对于大型或厚壁香薰炉,可采用覆盖湿布或置于密闭箱内缓慢干燥的方法,以平衡内外干燥速率。干燥过程中需密切观察坯体颜色变化,当坯体由深灰转为浅灰,手感凉爽且无水分渗出时,即可视为干燥完成,准备进行素烧。
素烧是正式施釉前的第一次烧制,温度通常控制在800至900摄氏度之间,目的是增加坯体强度,使其具备施釉和精细加工的能力。素烧过程中,泥料中的结晶水排出,有机物燃烧,坯体发生初步的化学变化,颜色由深变浅,质地变得疏松多孔。素烧后需冷却至室温,再进行施釉或彩绘。釉料的配比与烧制温度需根据泥料特性精确计算,一般陶瓷烧制温度在1200至1300摄氏度之间,具体温度曲线需根据窑炉类型和釉料配方进行调整,以确保釉面光洁、色泽均匀,最终形成坚固耐用的陶瓷香薰炉成品。