瓷土耐火度的核心区间与原料特性
瓷土的耐火度通常集中在1250℃至1550℃之间,这一数值会因原料中氧化铝(Al2O3)含量的增加而显著上升。高岭土作为最主要的制瓷原料,其理论耐火度可达1700℃以上,但在实际生产中,由于含有石英、长石等杂质以及碱金属氧化物,整体坯体的耐火性能会有所降低。耐火度并非瓷土熔化的温度,而是指材料在高温下抵抗熔融变形的能力,这一指标直接决定了瓷器在烧成过程中能否保持既定形状。不同产地的瓷土,如高岭土、叶腊石或膨润土,其矿物组成差异巨大,导致耐火度波动范围较宽,需通过化学分析确定具体批次的热工性能。
在实际应用中,耐火度的高低直接影响烧成制度的的设定。若瓷土耐火度不足,在达到玻化温度前可能发生软化塌陷,导致产品变形;反之,若耐火度过高,可能需要更高的烧成温度才能实现致密化,增加能耗且可能影响釉面效果。工业级的高铝瓷土耐火度常高于1600℃,适用于高温结构件或特种陶瓷,而普通日用瓷泥因含有较多助熔成分,耐火度多维持在1300℃-1400℃左右。理解这一物理特性,是制定合理干燥与烧成曲线的基础,也是控制成品率的关键环节。
干燥过程中的水分迁移与应力控制
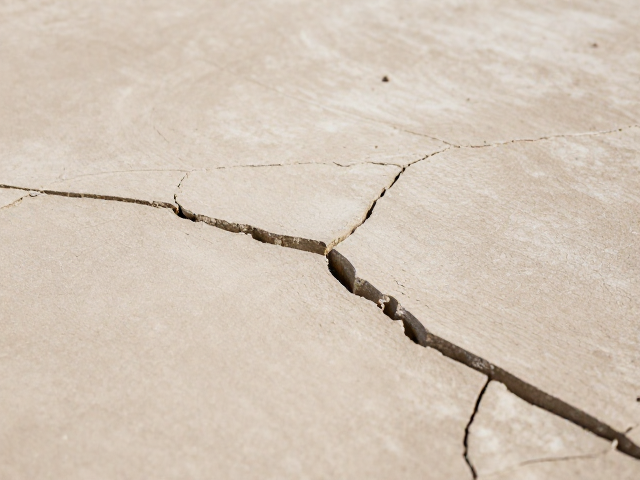
干燥是瓷土成型后最关键的物理过程,其核心在于控制坯体内部水分向表面迁移的速率,避免内外干燥速度不均引发开裂。新成型的坯体含有大量结合水与自由水,若在高温或强风环境下快速干燥,表面水分迅速蒸发形成硬壳,内部水分向外扩散受阻,产生巨大的收缩应力,极易导致坯体出现裂纹或分层。因此,干燥初期必须采用低温、高湿度的环境,使坯体表面保持一定的湿度,延缓表面硬化过程,让内部水分有足够时间均匀排出。
干燥节奏的控制需结合环境温湿度与坯体厚度进行动态调整。对于厚壁或大型瓷件,干燥时间需显著延长,并可能需要分段干燥,即在初期缓慢脱水后,中期逐步降低湿度,后期彻底干燥。监测坯体含水率的变化至关重要,通常成型后坯体含水率需在8%-10%左右进入快速干燥阶段,最终干燥至含水率低于0.5%-1%方可入窑。使用专业的含水率测定仪可实时获取数据,避免凭经验判断导致的干燥过度或不足,从而从源头上减少因干燥不当造成的开裂缺陷。
升温曲线与成品率的协同优化
干燥完成后,坯体进入烧成阶段,此时耐火度与升温曲线的匹配性直接决定成品率。在低温段(室温至300℃),残留的水分继续排出,坯体发生物理收缩;中温段(300℃-900℃),碳酸盐分解及有机物氧化,结构发生初步致密化;高温段(900℃以上),瓷土开始玻化,形成莫来石晶体骨架。若升温过快,坯体内部气体无法及时排出或热应力集中,会导致炸裂或气泡;若升温过慢,则可能引起坯体变形或釉面缺陷。
提升成品率的关键在于根据瓷土的具体耐火度和配方特性,定制个性化的升温曲线。对于耐火度较低的瓷土,应在接近其开始软化温度时放慢升温速度,确保坯体强度足以支撑自身重量,防止坍塌。同时,烧成后期的保温步骤有助于消除热应力,促进晶体生长的均匀性。通过精确控制窑炉内的温度分布和气氛,使坯体在各个阶段均匀受热,可以显著降低开裂、变形、黑心等缺陷的发生概率,从而稳定并提升整体成品率。