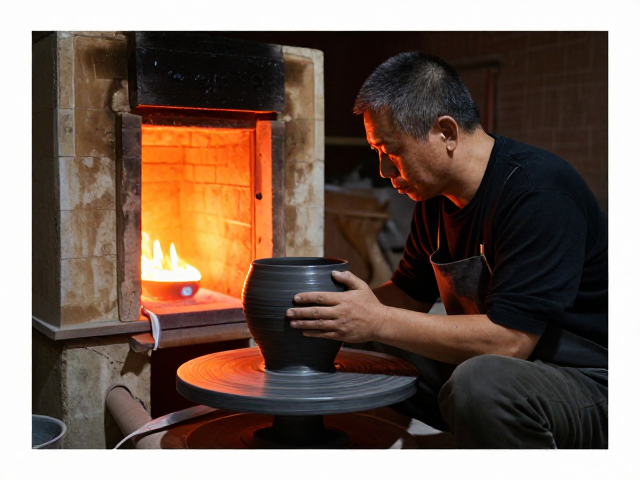
黑陶泥陈腐的时间周期与核心目的
黑陶制作中,泥料陈腐并非简单的放置,而是通过微生物活动和水分渗透来改善塑性。对于传统黑陶泥料,尤其是含铁量较高的黏土,陈腐期通常需要在阴凉潮湿的环境中保持3到6个月。这个过程中,泥土中的有机质分解,水分均匀分布,胶体物质逐渐形成,使得泥料变得细腻且具有良好的可塑性。过短的陈腐时间会导致泥料内部应力不均,在干燥或烧制过程中极易开裂;而过长的陈腐若缺乏水分管理,则可能导致泥料板结失效。
陈腐的效果会直接反映在泥料的触感与揉泥效率上。经过充分陈腐的泥料,揉捏时手感温润,无明显颗粒感,且吸水速度均匀。在实际操作中,匠人常通过观察泥料表面是否出现细微的裂纹或霉点来判断陈腐状态,这些微观变化标志着泥土内部结构的重组已完成。这一阶段是决定黑陶胎体致密度的基础,直接影响了后续拉坯和烧制时的稳定性。
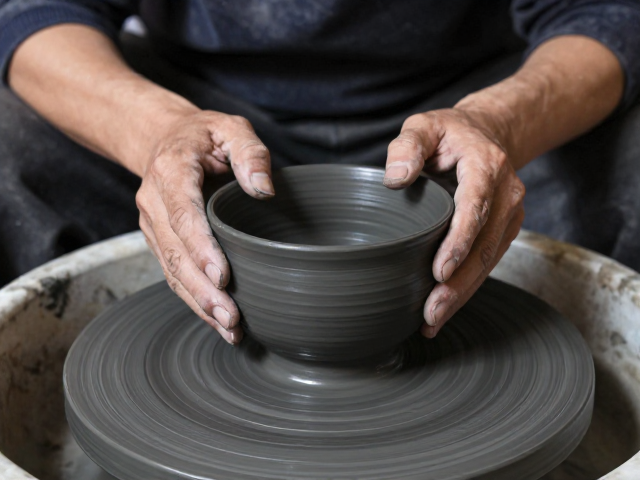
拉坯塌坯的重力控制与泥料状态
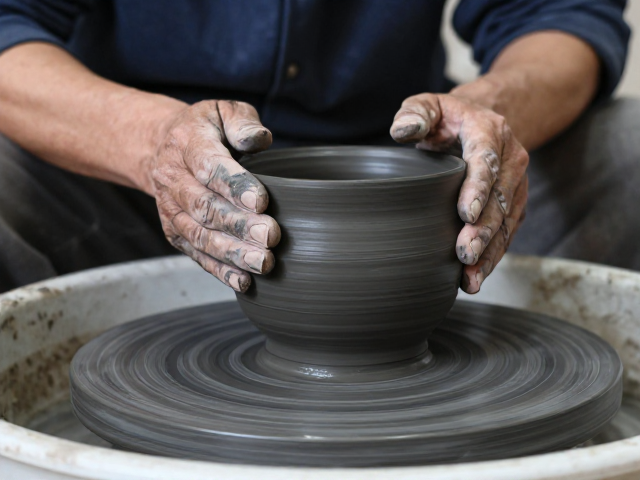
拉坯过程中塌坯多发生于泥料重心不稳或转速过快时。当转盘速度过快,离心力过大,泥料难以贴合手部压力,导致形态失控。新手常犯的错误是试图通过快速旋转来塑造高瘦器型,这违背了重力平衡的基本物理规律。正确的操作应保持转速平稳,手部接触泥料时力度要轻柔且均匀,通过手掌根部感受泥料的厚度变化,逐步向上提拉,而非强行挤压成型。
泥料的软硬程度也是关键变量。过稀的泥料支撑力不足,过干则韧性不够。在拉坯前,需对泥料进行充分的醒泥,确保其含水量一致。若发现泥料偏软,可适当回泥重揉,或等待片刻让水分进一步渗透。操作时,身体重心需下沉,双臂形成稳定的支撑结构,利用大臂带动小臂,而非仅靠手指力量。这种整体发力方式能有效对抗泥料自身的重力,减少塌坯风险。
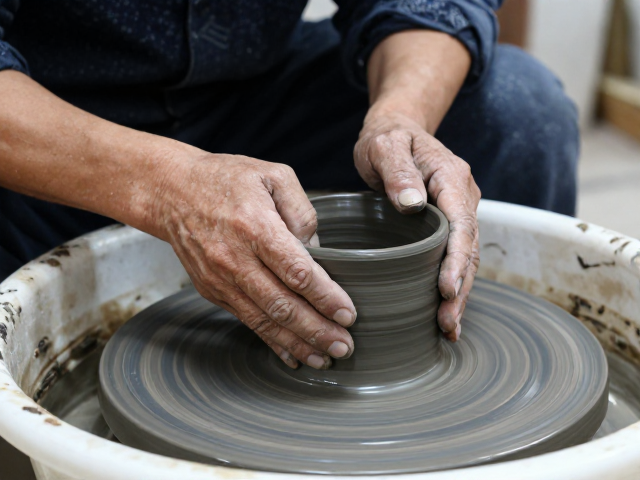
干燥收缩与应力释放的应对策略
黑陶泥料在干燥过程中会发生体积收缩,若收缩不均,极易导致坯体开裂或变形。不同厚薄部位干燥速度差异巨大,厚实处干得慢,薄处置干得快,这种应力差是塌坯或开裂的主要诱因。因此,干燥环境必须保持空气流通但避免直吹风,温度变化要平缓。通常建议将成型后的坯体放置在阴干室中,定期翻转,确保四面受风均匀。
为了进一步减少干燥应力,可采用分段干燥法。初期让坯体在相对密闭的空间内缓慢失水,待表面稍硬后,再移至通风处加速干燥。对于大型或异形黑陶器物,可在内部设置支撑物,如稻草束或软木架,以抵消因重力产生的变形。此外,泥料中掺入适量熟料(即经过烧制后粉碎的陶土)能有效降低收缩率,提高坯体强度,这是传统黑陶工艺中应对干燥问题的常用且有效的手段。
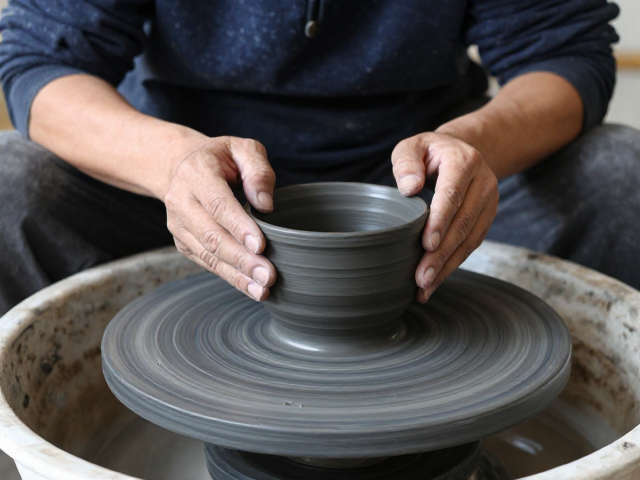
修坯环节的厚度修正与定型
拉坯成型后的坯体往往需要经过修坯才能达到最终规格。修坯不仅是调整器型,更是消除拉坯过程中留下的隐性应力。使用修坯刀时,刀锋应与坯体表面保持适当角度,切削要薄而匀。过厚的切削会增加坯体重量,增加干燥和烧制时的负担,甚至导致塌陷;过薄则难以去除瑕疵。修坯时应遵循“先内后外,先厚后薄”的原则,逐步修正壁厚,确保整体均匀。
修坯过程中,坯体的含水量需控制在半干状态,即皮革硬度阶段。此时泥料既有一定的强度,又具备可塑性,便于刀具切削。若坯体过湿,刀口容易粘泥,导致表面粗糙;若过干,则易崩边裂口。匠人常通过观察坯体颜色变化来判断湿度,深灰色表示较湿,浅灰色则接近适宜修坯的状态。修坯后的坯体需静置片刻,让内部应力进一步释放,再进行下一步处理。
窑炉烧制中的还原气氛控制
黑陶特有的黑色光泽源于烧制过程中的还原气氛。在氧化气氛下,铁元素呈现红色或黄色,而在缺氧的还原气氛中,铁元素转化为黑色的氧化亚铁。控制还原气氛的关键在于燃料燃烧时的氧气供给。传统柴烧黑陶需在高温阶段定期投入燃料,并封闭窑炉进气口,使窑内产生大量一氧化碳,与氧气结合,夺取泥土中的氧元素。这一过程需精准控制温度曲线,通常在900℃至1000℃之间进行还原。
还原气氛的持续时间直接影响黑陶的颜色深度和质地。时间过短,颜色发青或发红,质地疏松;时间过长,可能导致坯体软化变形。匠人需通过观察火苗颜色和窑内烟雾状态来判断还原效果。理想的还原状态下,火苗呈明亮的橙黄色,烟雾浓重。此外,窑炉的密封性至关重要,任何漏气都会破坏还原气氛,导致成品率下降。现代电窑虽便于控制,但需通过特定的升温程序和保温策略来模拟还原效果,以保留黑陶的传统特质。