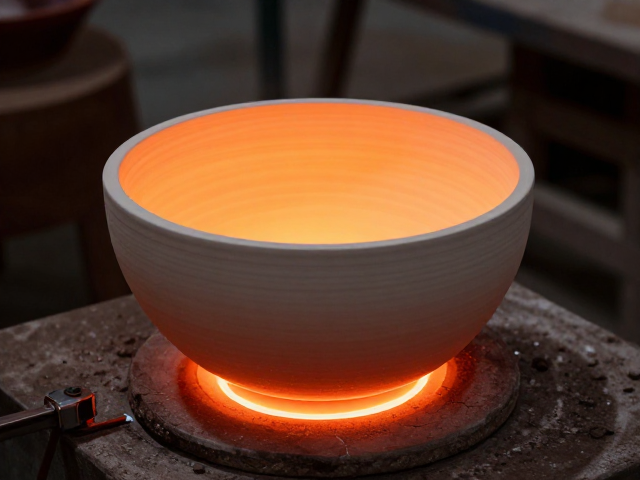
干燥阶段的水分管理与临界点判断
陶瓷坯体在入窑前的含水率控制是决定成品率的基础,通常要求坯体含水率降至百分之二以下方可进行后续工序。这一阶段的核心在于排除自由水和结合水,若干燥不均,坯体内部会形成应力集中,进而在升温初期因水分急剧蒸发导致爆裂。实际操作中,需根据泥料的配方特性调整干燥环境,例如高岭土含量高的坯体需要更缓慢的脱水过程,而含有大量瘠性原料的坯体则可适当加快气流速度。
判断干燥是否合格,不能仅凭经验或表面触感,必须结合专业仪器进行量化检测。使用快速水分测定仪对坯体不同部位进行多点取样,确保整体含水率分布均匀。此外,观察坯体颜色变化也是一项重要辅助手段,完全干燥的坯体通常呈现均匀的灰白色或土黄色,若局部颜色发暗或带有深色斑点,往往暗示该区域残留水分较高,需延长干燥时间或调整局部通风,避免将未干透的坯体直接送入高温区。
低温氧化期的排气与结构稳定
升温至室温至三百摄氏度区间时,坯体内部残留的水分和有机物质开始大量挥发,这一阶段被称为低温氧化期。此时升温速率必须保持平缓,建议每小时升温控制在二十至三十摄氏度之间,以便让气体缓慢排出。若升温过快,内部蒸汽压力无法及时释放,极易导致坯体开裂或变形。同时,窑炉内的氧气充足有助于有机物的完全燃烧,减少因碳残留导致的黑心或釉面气泡缺陷。
在此过程中,需密切关注窑炉内的气氛变化,确保排烟系统畅通无阻。部分泥料中含有硫化物或碳酸盐,它们在低温段会发生分解反应,产生二氧化硫或二氧化碳等气体。若排气不畅,这些气体可能滞留在坯体内部或釉层中,形成针孔或凹陷。因此,定期检查排烟道和闸板开度,保持窑内微正压或弱负压状态,是维持坯体结构完整性的关键措施,也为后续高温烧结奠定稳定的物理基础。
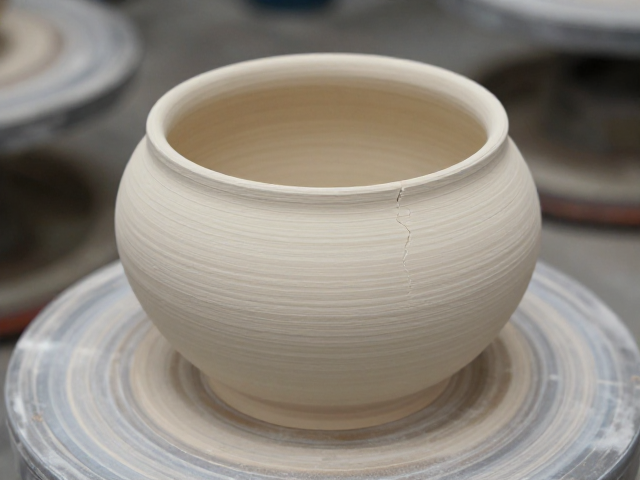
中高温段的晶型转变与防裂控制
当温度升至八百至一千二百摄氏度之间,坯体开始发生复杂的物理化学变化,包括石英晶型转变和莫来石的形成。特别是二氧化硅在五百七十三摄氏度时会发生体积膨胀,这是陶瓷烧成中应力产生的主要来源之一。在此阶段,升温曲线需设置保温平台或极慢速升温段,使坯体内部温度均匀,消除因热震引起的微裂纹。对于厚壁制品或大型器物,需特别延长这一温区的保温时间,确保热量充分渗透至坯体中心。
釉料的熔融行为也在此阶段开始显现,若坯体表面存在未消除的微裂纹,釉料流动可能会加剧裂纹的扩展。因此,需精确控制升温斜率,避免温度波动过大。现代电窑或燃气窑通常配备多段温控程序,操作人员应依据泥料的热工性能设定合理的升温曲线,而非盲目追求高温。通过监测热电偶数据,实时监控窑内温度分布,及时修正局部温差,可有效降低高温烧裂的风险,提升坯体的致密度和机械强度。
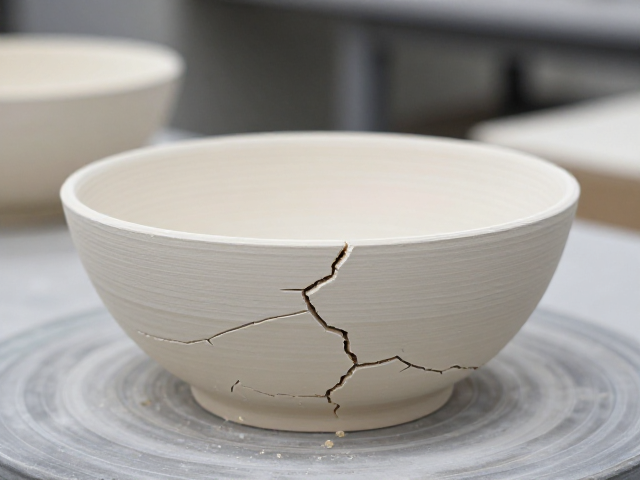
高温烧成与冷却阶段的应力释放
达到最高烧成温度后,坯体进入完全烧结阶段,此时颗粒间发生液相烧结,气孔率降低,制品达到最终硬度和密度。对于传统陶瓷,烧成温度通常在一千一百至一千三百摄氏度之间,具体数值需根据泥料中的助熔剂含量进行调整。高温保温时间不宜过长,以免导致制品变形或釉面流淌过度,一般控制在半小时至一小时左右,以确保内部结构稳定且无明显缺陷。
冷却阶段同样至关重要,快速冷却可能导致制品内部产生热应力,引发隐裂或炸瓷。在一千摄氏度以下,尤其是六百至四百摄氏度区间,石英发生逆向晶型转变,伴随体积收缩,若冷却速度过快,极易造成制品开裂。因此,建议在高温段后设置自然冷却或强制风冷过渡区,逐步降低温度。对于釉面砖或精细瓷器,还需控制冷却过程中的气氛,防止釉面因快速降温而产生应力纹,确保成品表面光洁、结构完整。