泥料准备与练泥的关键步骤
手工陶瓷制作的第一步在于泥料的处理,这一环节直接决定了坯体的致密度与最终成型的稳定性。选用高岭土、石英与长石等基础矿物原料,经过粉碎、过筛与配比混合后,需通过加水搅拌形成泥浆,再经真空练泥机反复挤压排出空气。这一过程至关重要,因为泥料中残留的气泡在高温烧制时极易膨胀,导致坯体开裂或变形。现代手工作坊通常使用螺旋式真空练泥机,其压力需控制在合理范围,以确保泥料内部结构均匀,无层状结构,为后续的修坯和成型提供质地均一的原料基础。
泥料处理好后,需进行陈腐处理,这一过程通常需要在阴凉潮湿的环境中放置数周甚至数月。陈腐期间,泥料中的水分分布趋于均匀,有机质发生缓慢的生物化学作用,使得泥料的可塑性和韧性显著提升。经验丰富的工匠会通过手感判断泥料的“熟度”,即泥料是否具备足够的延展性以应对后续的揉泥和成型工序。只有经过充分陈腐的泥料,才能在修坯定形时保持形状稳定,减少干燥过程中的收缩不均现象,这是手工陶瓷工艺中不可或缺却常被忽视的基础环节。

修坯定形的核心技巧
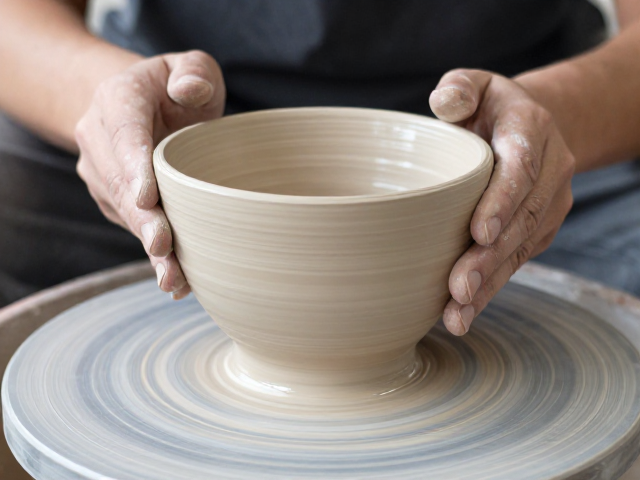
修坯是赋予陶瓷器物最终形态与线条美感的关键工序,通常在坯体干燥至皮革硬度阶段进行。工匠使用各种形状的铁制或竹制修坯刀,根据设计图纸或模具,对坯体表面进行切削、刮平和修整。这一过程要求极高的手稳度与空间感知能力,需严格控制坯体各部位的厚度均匀性,避免因壁厚不均导致烧制时受热不均而破裂。对于碗、盘等圆形器物,常使用转盘辅助修坯,通过旋转与刀具的接触,获得流畅圆润的曲面;而对于瓶、罐等直筒或异形器物,则需更精细的局部修整,确保口沿平整、腹部线条流畅。
修坯过程中,水分含量的控制直接影响成品质量。坯体过湿容易塌陷,过干则易碎裂,工匠需根据环境温湿度灵活调整修坯时机。修坯不仅是形状的塑造,更是对坯体结构的加固。通过刮去表面松散颗粒,使坯体表面致密光滑,有助于后续施釉时的附着力。此外,修坯还需考虑器物在使用中的功能性,如碗底的收口角度、把手的连接强度等,这些细节决定了器物是否实用且美观。每一次下刀的深浅、角度都蕴含着工匠对材料特性的深刻理解与经验积累,是手工陶瓷区别于机制产品的核心所在。
中温烧制的工艺参数与控制
中温烧制通常指在1100℃至1250℃之间进行的烧成过程,这一温度区间主要适用于炻器、部分陶器及低温瓷。与高温烧制相比,中温烧制对窑炉的热工制度要求更为精细,升温曲线需平稳过渡,避免温度骤变导致坯体应力集中而开裂。在氧化气氛下,坯体中的铁元素呈现红色或黄色,釉面色泽丰富多变,常能呈现出古朴温润的质感。烧制过程分为预热带、氧化分解带、高温保温带和冷却带,每个阶段的时间与温度控制需根据坯体厚度、釉料特性及窑炉类型进行精确计算。
中温烧制的优势在于能耗相对较低,且能保留泥料原有的质感与色泽,适合表现自然、粗犷的艺术风格。然而,中温烧制对釉料的配方要求较高,需确保釉料在该温度范围内充分熔融,形成光滑致密的釉层,避免出现针孔、缩釉或流釉等缺陷。烧制过程中,窑内气氛的稳定性至关重要,氧气含量的变化会影响釉面的发色与光泽。工匠需密切监控窑内温度,通过观察火照或使用热电偶实时数据,及时调整燃料供给或通风口,确保烧成过程平稳可控,最终获得色泽均匀、质地坚硬的成品。
工艺定义与品质标准
手工陶瓷的工艺定义不仅限于成型与烧制,更涵盖了从泥料选择、造型设计、修坯成型、施釉到烧成等一系列复杂工序的综合体现。其核心价值在于“手工”二字所蕴含的独特性与不可复制性,每一件作品都承载着工匠的技艺与情感。在品质标准方面,手工陶瓷强调结构的合理性、表面的完整性以及釉色的自然美感。合格的中温烧制手工陶瓷应无裂纹、无变形、无严重釉面缺陷,器型端正,线条流畅,釉面光泽柔和,触感细腻。这些标准并非僵化的数据指标,而是基于长期实践经验形成的行业共识,旨在确保作品在使用与观赏中的双重价值。
工艺定义的另一个重要维度是文化属性的表达。手工陶瓷往往承载着地域文化特征与传统审美理念,如特定的器型、纹饰或釉色,反映了当地的历史沿革与生活方式。在现代社会,手工陶瓷工艺面临着机械化生产的冲击,但其作为非物质文化遗产的重要组成部分,仍具有不可替代的艺术价值与文化意义。因此,对手工陶瓷工艺的定义,不仅包括技术层面的操作规范,更包括对传统技艺的传承与创新,以及对材料、形式与精神内涵的综合考量。这种多维度的定义,有助于更好地理解和评价手工陶瓷的艺术成就与市场价值。