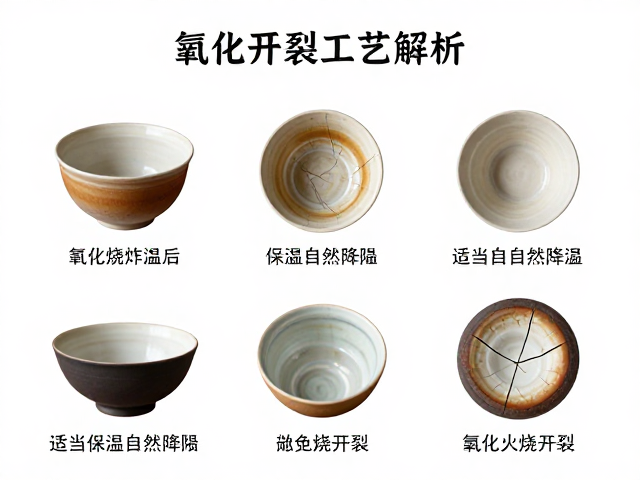
氧化烧成后的关键阶段:为何降温速率决定瓷器命运
瓷器在氧化气氛下完成高温烧制后,釉面已初步定型,但此时胎釉内部仍存在巨大的热应力。许多创作者误以为达到最高温度并短暂停留即可结束烧制,实则降温阶段的控制才是决定成品完整性的核心环节。若冷却过快,瓷器表面的热量迅速散失,而内部热量尚未传导至表面,这种内外温差会导致胎体收缩不均,进而引发肉眼难以察觉的微裂纹,严重时直接导致器物崩裂。
适当保温自然降温的核心逻辑在于让热量均匀分布,消除“热震”。在氧化烧成达到预设温度(通常为1200℃-1350℃,视具体瓷土配方而定)后,需保持该温度一段时间,使窑炉内温度场达到平衡。这一过程并非简单的等待,而是让瓷土中的矿物相充分转化,釉料熔融后形成稳定的玻璃相结构。随后的自然降温,则是利用窑炉自身的蓄热特性,以极低的速率(通常每小时不超过50℃-80℃)降低窑温,避免急冷带来的结构性破坏。
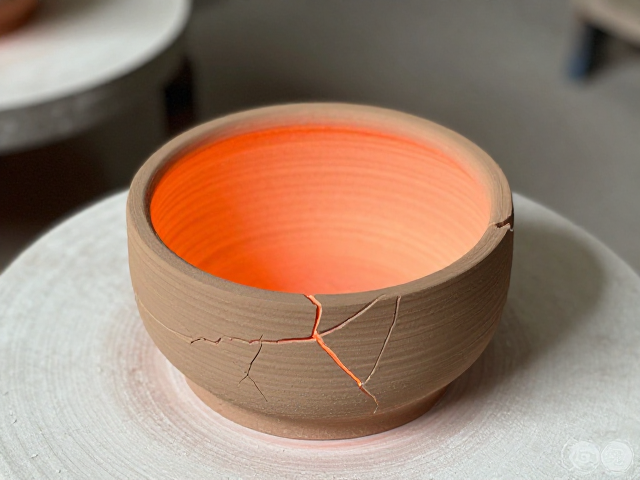
保温时间的科学设定与温度区间的精准控制
保温时间的设定需严格依据瓷土的种类与器物的厚度。以常见的高白泥或石英质瓷土为例,在1280℃左右进行保温,通常需要15至30分钟。这一时间段足以让胎体中的石英发生晶型转化,并促使釉面完全玻化。若保温时间不足,釉面可能出现针孔或橘皮现象;若保温过度,则可能导致器物变形或釉色流淌失控。对于厚胎器物,保温时间应适当延长,以确保热量穿透至器物中心,实现整体温度的均一。
温度区间的控制需避开临界点。在1200℃至1300℃之间,瓷土中的碳酸钙分解产生的二氧化碳气体需要时间排出,若此时降温过快,气体无法逸出,会在胎体内部形成气孔或裂纹。因此,在氧化烧成结束后的初始降温阶段,必须保持窑门或通风口处于半开或微启状态,利用自然对流而非强制风冷来降低温度。这种受控的冷却环境,能确保胎釉结合部在应力释放过程中保持平稳,避免因应力集中导致的隐性损伤。
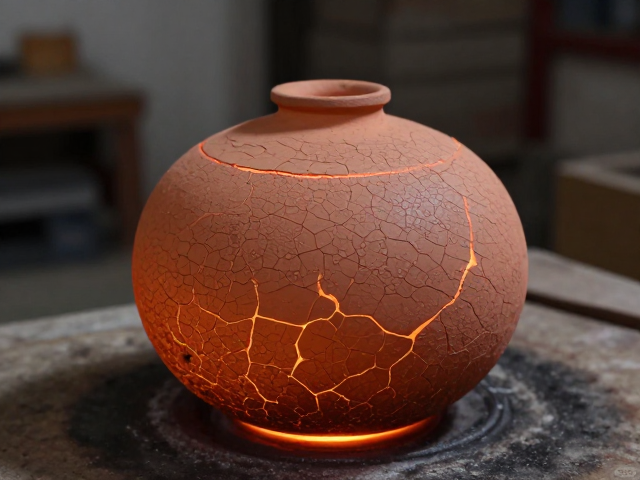
自然降温的操作细节与环境因素应对
自然降温并非完全被动的等待,而是需要对窑炉外部环境进行精细化管理。在降温初期,窑内温度高于800℃时,应尽量减少窑炉周边的空气扰动。风力、风向以及环境温度的剧烈变化都会加速热量散失,导致局部冷却过快。因此,烧制现场应保持相对封闭,避免在降温阶段开启大型排风扇或进行频繁的窑门操作。对于小型电窑,可完全切断电源,依靠窑体保温层的蓄热进行缓慢冷却;对于大型燃气窑,则需定期微调助燃风机,维持极低的燃烧强度,以平衡窑内气压和温度梯度。
当窑温降至600℃以下时,瓷器的物理结构已趋于稳定,此时可适当加快降温速度,但仍需避免骤冷。若使用窑车推出炉外,应确保窑车平台平整,避免因地面不平导致器物受力不均。在降温过程中,需密切关注窑内气氛的变化,氧化烧成后期若氧气供应不足,可能导致还原反应提前发生,影响釉面色泽。因此,在降温初期仍需维持微弱的氧化气氛,确保铁元素等呈色离子处于稳定的氧化状态,直至温度降至500℃左右,方可完全停止供氧,进行最终的冷却出炉。
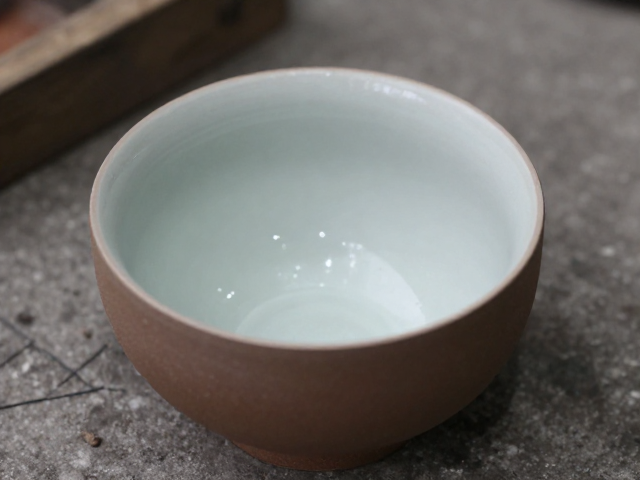
常见开裂问题的成因分析与工艺修正
瓷器在氧化烧成后出现开裂,常见原因多集中在降温速率失控与胎釉匹配度不足。若裂纹呈网状分布且贯穿整个器物,通常是因为降温过快,热应力超过了胎体的抗拉强度。修正此问题的关键在于延长保温时间,并在降温初期采用阶梯式降温策略,即在1000℃、800℃、600℃设置停留点,每处停留20-30分钟,以逐步释放应力。此外,胎土中的石英含量过高也会导致冷却时体积收缩剧烈,需通过调整配方,增加长石或粘土的比例,以改善胎体的热膨胀系数。
若裂纹仅出现在釉面或局部薄弱部位,可能与釉料配方中的氧化剂比例不当有关。在氧化气氛下,若釉料中氧化铁含量过高,在高温下可能产生气泡或釉裂。此时需检查釉料配方,适当降低氧化铁比例,或增加二氧化硅含量以提高釉层的韧性。同时,器物的成型厚度不均也是导致开裂的重要因素,厚薄交界处因冷却速率差异巨大,极易产生应力集中。因此,在成型阶段需严格控制器物各部位的厚度均匀性,并在烧制前进行充分的干燥处理,确保坯体含水率低于0.5%,以排除水分蒸发带来的隐性裂纹隐患。