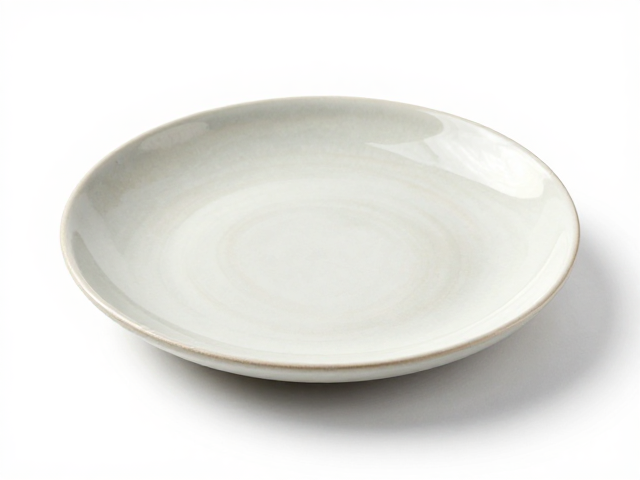
釉烧出窑瞬间的视觉捕捉与关键观察点
釉料在高温熔融后冷却定型的过程中,表面状态会经历剧烈的物理与化学变化,出窑时的温度区间通常控制在800℃至1000℃之间,这一阶段釉面尚未完全稳定,但已能初步反映烧成效果。观察者需透过窑炉观察孔或使用耐高温视镜,重点留意釉面的流动性与光泽度。此时若釉面呈现镜面状反光且无明显气泡堆积,通常意味着熔融充分;若出现哑光或粗糙感,则可能源于升温过快导致釉料未完全玻化,或是原料中二氧化硅含量不足引发的结晶异常。
除了基础的光泽判断,釉层的厚度均匀性是另一项核心指标。在出窑初期,釉面边缘与中心区域的温差可能导致釉层厚度差异,进而引发“釉泪”或“流釉”现象。经验丰富的操作人员会通过观察釉面下部的堆积形态来推断窑内温度场的分布情况,若发现局部釉层过厚导致流淌至匣钵,需立即调整推板速度或窑炉升温曲线,以避免后续批次出现粘连缺陷。
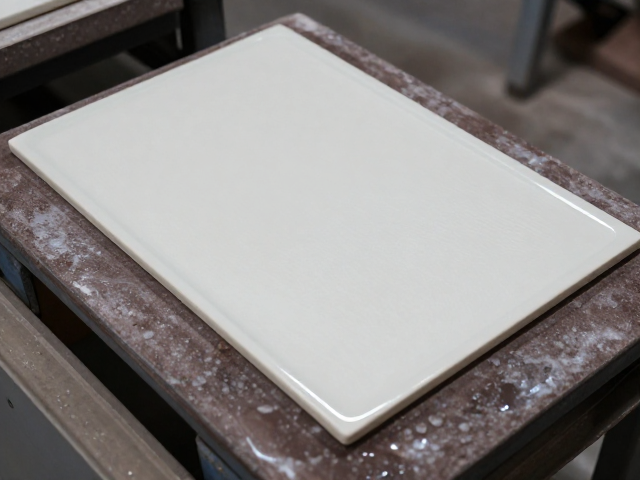
釉面防粘板的操作规范与物理隔离原理
陶瓷坯体与窑具(如推板、匣钵)在高温下接触,极易因釉料熔融流淌而发生粘连,这种现象在氧化气氛烧成中尤为常见,尤其是当釉料中含有较高比例的长石或石英且烧成温度超过1200℃时。防止粘连的核心在于建立严密的物理隔离层,传统做法是在坯体底部与窑具接触面涂抹氧化铝粉或石英砂,现代工艺中更多采用预制的氧化铝隔离垫块,其耐火度通常不低于1700℃,能有效抵抗釉料渗透。
隔离材料的粒径选择直接影响防粘效果。过粗的颗粒会导致坯体放置不稳,引起歪斜甚至倒塌;过细的粉末则可能在高温下与釉料发生轻微反应,形成难以清除的硬结。实际操作中,常选用80-120目的高纯氧化铝粉,均匀撒布在推板表面,厚度控制在0.5-1毫米之间。此外,窑具表面的清洁度至关重要,残留的积碳或旧釉垢会在高温下形成局部熔融点,成为粘连的始发源,因此每批次出窑后必须对窑具进行机械打磨或高压水射流清洗,确保接触面平整无杂质。
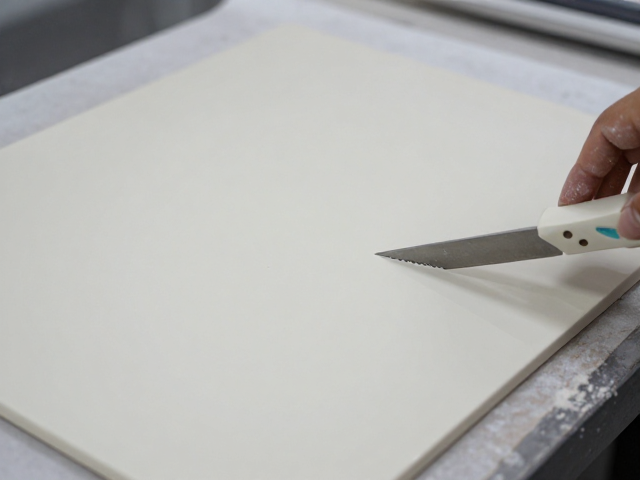
常见粘连缺陷的成因分析与工艺调整
粘连缺陷往往表现为坯体底部与窑具结合紧密,强行剥离会导致坯体底部破损或釉面缺失。从材料学角度分析,这通常源于釉料中的助熔剂(如氧化钠、氧化钾)在高温下降低了液相粘度,使釉料像胶水一样渗入窑具表面的微孔中。若发现粘连现象集中在窑炉中部,可能与该区域升温速率过快有关,导致釉料在未完全固化前已大量流淌;若发生在窑炉两端,则需检查窑具预热是否充分,冷坯直接进入高温区会因热震导致釉面开裂并加剧粘连。
针对粘连问题,工艺调整需从釉料配方与烧成制度两方面入手。在配方端,可适当增加氧化铝含量以提高釉料的高温粘度,或引入少量二氧化钛作为防粘剂,但需注意钛含量过高可能导致釉面发黄。在烧成制度端,可采用“低温慢烧”策略,在800℃至1000℃区间延长保温时间,使坯体充分脱水及有机物排出,再逐步升温至高温段,这样可以减少釉料在低粘度状态下的停留时间,降低流淌倾向。同时,控制窑内气氛的稳定性,避免还原气氛过强导致釉料中金属氧化物还原加剧,进而改变釉面熔点特性。
出窑后的冷却控制与釉面稳定性维护
出窑后的冷却过程对釉面最终性能有着决定性影响,快速冷却(急冷)有助于形成玻璃态结构,提升釉面硬度与光泽,但过快的冷却速率可能因热应力不均导致釉面开裂或剥落。相反,缓慢冷却有利于晶体析出,可能形成哑光或结晶釉效果,但若控制不当,冷却过程中釉层与坯体收缩系数差异过大,会引发“惊釉”或“崩边”现象。因此,出窑后的推板需进入专门的缓冷窑或冷却室,冷却速率通常控制在50-100℃/小时,以确保釉层应力均匀释放。
在冷却过程中,还需关注环境湿度对釉面的影响。高湿度环境下,高温釉面可能吸附水分,导致表面出现白斑或雾化现象,这种现象在含有较多钙、镁成分的釉料中尤为明显。为规避此类风险,出窑后的坯体应尽快转移至干燥通风的环境,或采用强制风冷方式加速表面水分蒸发。对于高光泽釉产品,出窑后还需进行严格的表面清洁,使用软质布料或专用清洁剂去除窑具残留的氧化铝粉末,避免硬质颗粒在后续加工中划伤釉面,确保成品外观符合质量标准。