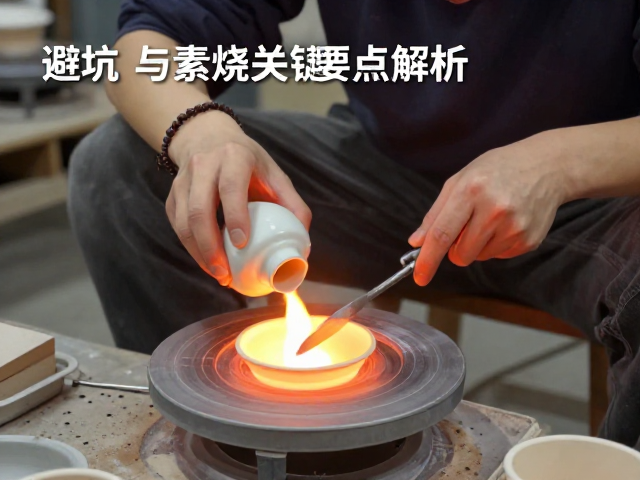
陶瓷烧制避坑,如何避免急升急冷?
陶瓷在窑炉中经历的热应力变化是决定成品率的核心变量,急升与急冷往往意味着坯体内部水分或结晶水无法及时排出,导致结构内部产生巨大的膨胀应力。当升温速率超过坯体允许的临界值时,水分迅速汽化体积急剧膨胀,若排气通道不畅,极易引发开裂、崩角甚至炸坯现象。这种物理层面的断裂通常发生在低温阶段,即水分蒸发期,此时坯体处于半干状态,结构强度尚未建立,任何剧烈的温度波动都可能直接破坏坯体的微观结构。
急冷带来的损伤则具有隐蔽性和滞后性,许多看似完整的瓷器的裂纹或暗伤,往往是在快速降温过程中因收缩不均而形成。冷却过快会导致瓷器表面与内部、厚壁与薄壁部分收缩速率不一致,形成内应力。这种应力在冷却后可能暂时保持平衡,但随着时间推移或受到轻微外力撞击,裂纹便会显现。因此,控制升温与降温的斜率,严格遵循陶瓷材料的相变规律,是确保作品完整性的第一道防线。
还原烧与素烧关键要点解析
素烧作为陶瓷制作中的预烧工序,其主要目的是去除有机杂质并提高坯体强度,以便进行后续的施釉和精细加工。在素烧过程中,温度通常控制在800℃至950℃之间,这一阶段坯体开始发生初步的烧结,气孔率降低,吸水率下降,但此时坯体仍保留一定的多孔性,有利于釉料的吸附。素烧的关键在于保温时间的控制,足够的保温时间能确保坯体内部温度均匀,避免因局部受热不均导致的变形或开裂,同时也能让残留的碳素充分氧化排出。
还原烧则是赋予瓷器独特色泽与质感的关键工艺,其核心在于在高温阶段人为制造缺氧环境,使釉料中的金属氧化物发生还原反应。在还原气氛下,釉料中的铁元素通常呈现青绿色或黑色,而铜元素可能呈现红色。实现稳定的还原气氛需要精确控制燃料与空气的比例,通常通过调节窑炉的进气口和排气口,使窑内二氧化碳和碳氢化合物含量升高,氧气含量降至极低水平。还原过程多发生在900℃至1200℃之间,不同陶瓷材料对还原强度的要求各异,需根据釉料配方和坯体成分灵活调整。
升温曲线与冷却阶段的实操细节
在实际烧制过程中,升温曲线的制定需严格依据坯体的厚度、材质以及窑炉的热工性能。对于厚壁器物,升温速率应显著低于薄壁器物,特别是在300℃至600℃这一区间,水分和有机物大量排出,必须保持缓慢升温,确保气体平稳逸出。现代电窑或气窑通常配备多段升温程序,建议设置多个保温节点,如在100℃、300℃、600℃设置短时保温,以消除坯体各部位温差,防止因热冲击导致的隐性损伤。
冷却阶段的控制同样不容忽视,许多烧制失败案例源于冷却初期的过快降温。在900℃至600℃区间,石英晶型转变伴随体积变化,若冷却过快,易导致坯体开裂。建议在此阶段采用自然冷却或强制风冷但需控制风速,确保温度平稳下降。此外,冷却过程中窑内气氛的变化也会影响釉面效果,还原气氛结束后需及时切换为氧化气氛,防止还原气氛残留导致釉面发黑或浑浊。通过精细调控升温与冷却的每一度变化,才能最大程度提升陶瓷成品的质量与稳定性。