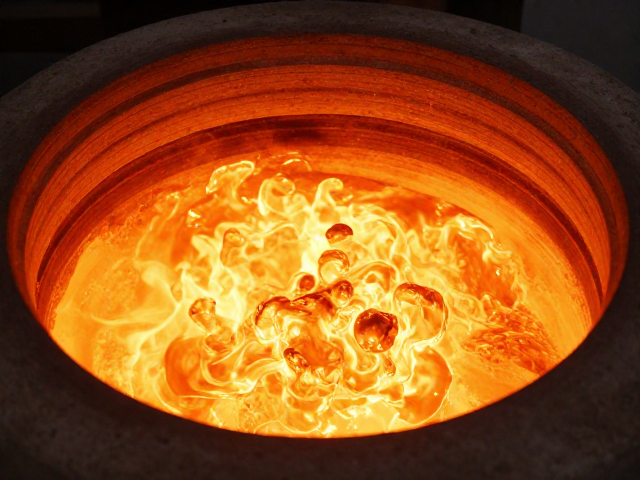
釉料配方与熔融行为的深层匹配
气窑烧制过程中,1200-1350℃区间恰好是许多长石质或低熔点釉料的强熔融期,此时釉面粘度急剧下降。若釉料配方中碳酸盐、硫酸盐等释气成分占比过高,或有机添加剂残留未完全挥发,高温下产生的气体无法及时逸出,便会被困在流动的釉层中形成气泡。需重点核查釉料中氧化锌、氧化铅等助熔剂的比例,过高的助熔剂虽能降低烧成温度,却会显著降低釉熔体粘度,导致气体包裹现象加剧。
釉层厚度与配方的平衡同样关键。过厚的釉层会延长气体排出路径,增加气泡滞留概率。在1250℃左右保温时,釉面处于最佳流动状态,若此时釉层过厚,底部产生的气体难以穿透整个釉层到达表面破裂排出。建议通过实验调整施釉厚度,通常控制在0.3-0.8mm之间,具体数值需根据釉料颗粒细度和烧成曲线动态调整,确保气体能在釉面固化前顺利排出。
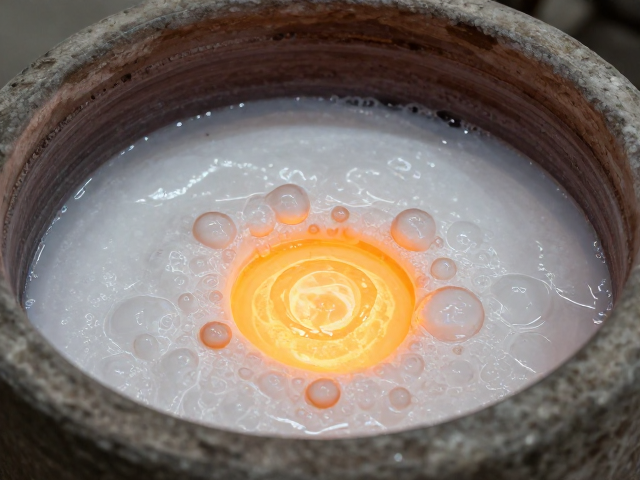
升温曲线与保温策略的精准调控
升温速率直接影响坯釉界面气体的排出效率。在300-600℃阶段,坯体内的结晶水和有机质分解产生大量气体,若升温过快,气体来不及排出,会在后续高温阶段加剧釉面起泡。建议在800℃前设置较慢的升温斜率,确保坯体充分脱水。进入1000℃后,坯体开始烧结,此时需保持稳定的升温,避免温度波动导致釉面提前封闭。
保温时间的控制是消除气泡的核心环节。在1200-1250℃设置20-40分钟的保温段,有助于釉料充分熔融并让气泡上浮破裂。若烧制厚胎器物,可适当延长保温时间至40-60分钟,但需警惕过长的保温会导致釉面流淌过度或器物变形。降温阶段同样重要,快速降温可能导致釉面应力集中,引发微裂纹或气泡二次生成,建议在1000℃后采用自然降温或设定合理的降温斜率,让釉面结构稳定。
窑炉环境与气氛控制的隐性影响
气窑的燃烧效率直接决定窑内气氛的稳定性。若窑炉烧嘴堵塞、压力调节阀失灵或燃气压力不稳,会导致局部还原气氛过强或氧化气氛不足,进而影响釉料中金属氧化物的呈色及熔融状态。还原气氛过强时,釉料中的碳酸盐分解产生的二氧化碳不易排出,易形成气泡。需定期检查烧嘴清洁度,确保燃气与空气混合比例适宜,维持稳定的中性或弱氧化气氛。
窑内装载方式对气体排出路径有显著影响。器物堆叠过密或摆放角度不当,会阻碍窑内热气流循环,导致局部温度不均和气体滞留。建议采用垫烧或支钉支撑,减少器物间接触面积,促进热气流均匀分布。同时,窑具表面的釉渣或积碳会增加热阻,影响温度传导,需定期清理窑具,保持其表面平整洁净,确保烧成环境的一致性。