泥板成型的核心工艺与材料处理
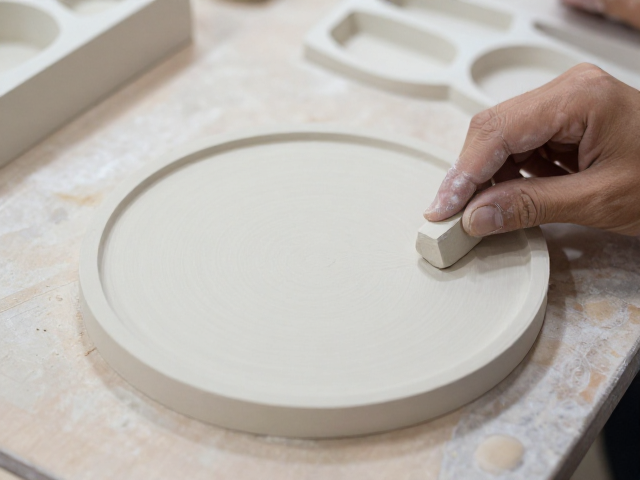
泥板成型是陶艺创作中构建立体器型的基础手段,其核心在于控制泥料的含水率与厚度均匀性。制作时需选用经过充分陈腐且搅拌均匀的陶土,将泥料揉成团后,使用擀面杖或专用滚轮在光滑平整的台面上反复碾压。理想的泥板厚度通常控制在0.5至1厘米之间,过薄容易在干燥过程中开裂,过厚则会导致烧制时受热不均产生炸裂风险。在�压过程中,需定期翻转泥板,确保内部气泡排出,使泥料结构致密,这是保证后续成型稳定性的物理基础。
泥板切割与拼接是塑造器型的关键步骤,接合处的处理直接决定作品的成败。切割时需使用锋利的切线或钢丝,确保切口平整垂直。拼接前,必须用刮刀清理接合面的浮土,并在接触面涂抹适量泥浆作为粘合剂,随后用手指或工具反复揉搓接合处,使泥料分子重新结合。对于复杂器型,可采用螺旋盘筑与泥板拼接相结合的方式,利用支撑架固定形状,避免泥板因自重发生变形。干燥过程中需保持环境湿度稳定,避免强风直吹导致水分流失过快引发开裂。
石膏模具的选材标准与活化准备
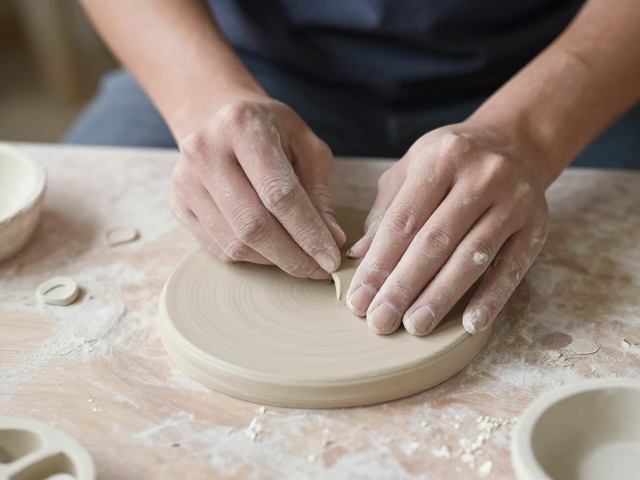
石膏模具的制作与使用离不开高质量的模型石膏,市售的标准模型石膏吸水率通常在12%-15%之间,这一物理特性决定了其吸湿效率。在制作模具前,需对石膏粉进行称量,通常石膏粉与清水的比例约为2:1(重量比),需快速搅拌至无颗粒的糊状,避免过度搅拌引入过多气泡影响模具细腻度。搅拌完成后,需静置消泡片刻,再倒入模具盒中,此时石膏表面会形成一层细微的结晶层,标志着初凝过程开始。
模具的活化是提升脱模效果与吸水性能的重要环节。新制作的石膏模具含有大量自由水,直接使用会导致泥板吸水过快而粘模,或因水分分布不均导致坯体变形。活化过程通常需要将模具浸泡在清水中24小时以上,再取出晾干至表面无水光、内部仍保持微湿的状态。这种“润模”处理能平衡石膏内部的毛细孔结构,使泥板水分被均匀吸收,从而在脱模时形成自然的支撑力,减少坯体收缩应力。
模具制作流程与脱模技巧
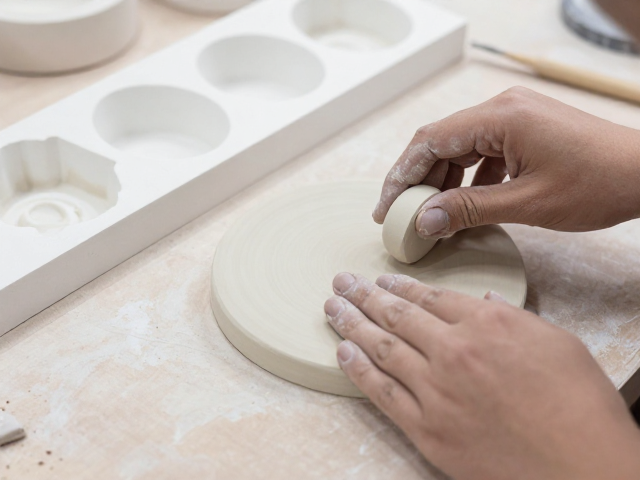
制作泥板成型模具需先确立原型,可使用泡沫、木材或已有泥塑作为母模。在母模表面需涂抹脱模剂,常用液体脱模剂或凡士林,确保涂层极薄且均匀,避免影响成品表面纹理。将调好的石膏浆分次倒入包裹母模的模具盒中,每倒一层需轻轻震动模具盒以排出气泡,直至石膏层厚度达到3-5厘米。石膏凝固过程中会释放热量,需等待其完全冷却并硬化,通常需2-4小时,方可小心拆除模具盒。
脱模时的力度与角度需严格把控,避免损坏模具或母模。当石膏完全硬化后,轻轻撬开模具盒,将母模连同石膏模一同取出。若使用分瓣模具,需先分离各瓣石膏,注意观察接缝处的完整性。对于复杂曲面,可采用软质石膏制作内模,硬质石膏制作外模,以增强模具的结构强度。脱模后需立即清洗模具表面的残留脱模剂,并置于通风干燥出自然风干,避免阳光直射导致石膏粉化或开裂,确保模具表面光洁如镜,为后续注浆或印坯提供良好条件。
泥板印坯与模具定型应用
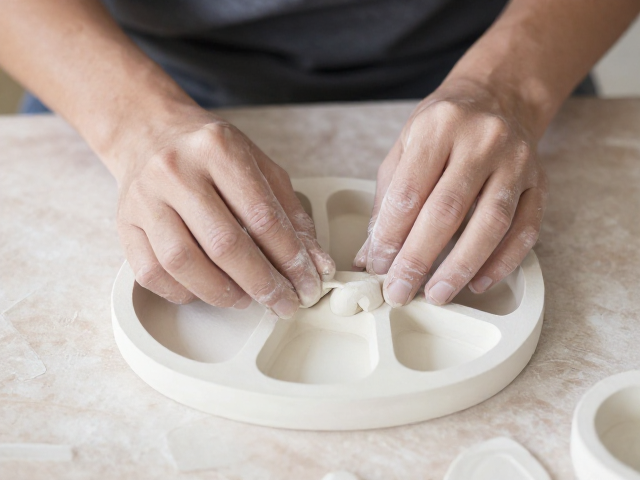
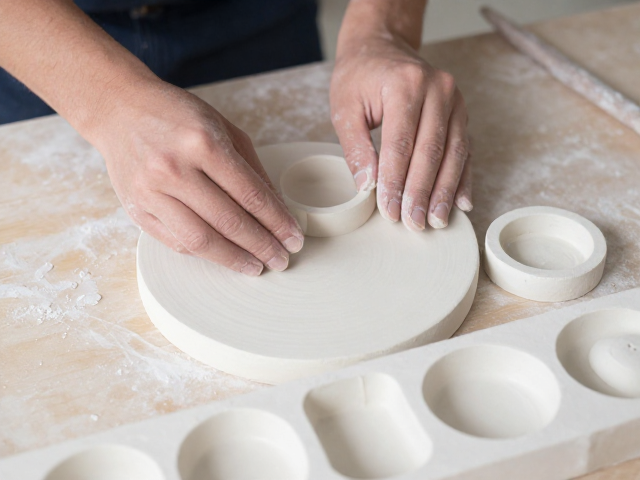
模具成型法在批量生产或复杂器型制作中具有显著优势,其核心在于利用石膏的吸水性快速定型泥板。将处理好的泥板覆盖在活化后的石膏模具表面,用手掌轻轻按压,使泥板紧密贴合模具内壁的每一个角落。对于内壁细节,可使用软布或海绵辅助压实,排除泥板与石膏间的空气。泥板需完全覆盖模具开口,多余部分需修剪整齐,避免堆积影响脱模。
在泥板贴合模具后,需等待一定时间让石膏吸收多余水分。这一过程会根据泥板厚度和环境湿度有所差异,通常需15-30分钟。期间需观察泥板状态,当泥板表面失去光泽、手感变硬且不再粘手时,即可准备脱模。脱模时需双手托住模具底部,轻轻倾斜并施加均匀外力,使坯体自然滑落。若遇粘连,不可强行拉扯,可用细竹签沿接缝处轻轻撬动,破坏真空吸附力。脱模后的坯体需保留原形直至干燥定型,避免因失去支撑而变形。
模具保养与常见缺陷处理
石膏模具在长期使用中会出现吸水性下降或表面磨损问题,需定期进行维护。当发现脱模困难或坯体干燥不均时,可能是模具表面毛孔堵塞。可使用细砂纸轻轻打磨模具表面,去除积垢,再重新进行活化处理。对于模具边缘的磕碰损伤,可使用石膏粉与胶水混合进行修补,干燥后打磨平整,以恢复模具的原始轮廓。
常见缺陷如坯体开裂或变形,多源于模具活化不当或泥板含水率控制失误。若坯体在脱模后迅速开裂,可能是模具过于干燥,吸水过快导致应力集中;若坯体变形,则可能是模具吸水不足或泥板过厚。解决此类问题需重新校准石膏与水比例,优化活化时间,并严格监控泥板厚度的一致性。建立详细的模具使用记录,跟踪每次成型的效果与参数,有助于逐步完善工艺体系,提升作品的一致性与成功率。