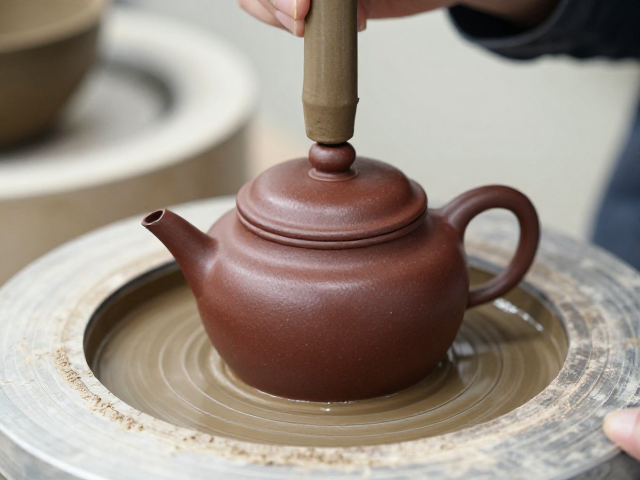
泥料陈腐:紫砂微观结构的自然重塑
紫砂泥料在开采后并非直接入窑,而是需要经过长时间的自然风化与陈腐过程。这一阶段的核心在于水分与空气对泥料的缓慢渗透,使得泥料内部的有机质发生分解,同时水分均匀分布,从而改善泥料的可塑性。陈腐时间通常以月或年计算,时间越久,泥料中的水溶性盐类析出越少,泥料结构越稳定,烧制后壶身的质感也更为温润细腻。
不同矿口的紫砂泥因矿物成分差异,陈腐周期各有不同。一般而言,普通紫泥的陈腐期可能在数月至一年左右,而质地较粗或含砂量较高的泥料,往往需要更长的周期来软化颗粒间的结合力。工匠通过观察泥料表面的霉斑变化、触感以及揉捏时的阻力,来判断陈腐是否到位。这一过程无法通过快速加水或机械搅拌完全替代,因为自然氧化带来的化学变化是提升泥料内在品质的关键环节。
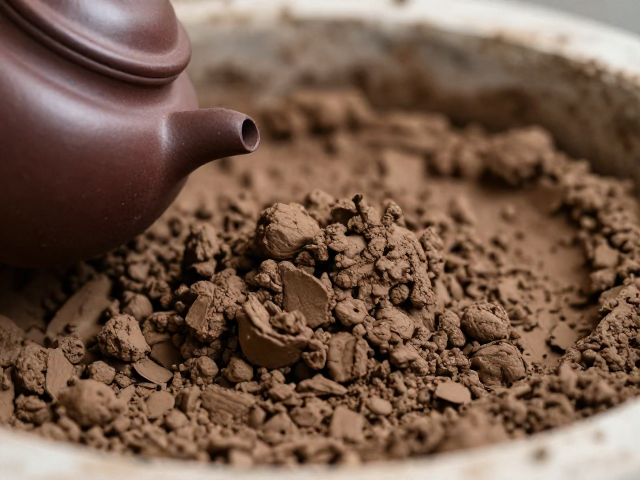
真空练泥:排除空气与提升致密性
现代紫砂制作中,真空练泥机已逐步替代传统的脚踏式或手动揉泥,成为标准化生产的重要环节。其核心原理是通过负压环境将泥料中的空气抽出,防止壶身在烧制过程中因气体膨胀出现气泡或开裂。经过真空处理后的泥料,内部结构更加紧密均匀,泥料的延展性和强度得到显著提升,使得壶壁可以做得更薄且不易变形。
练泥过程中的真空度通常控制在专业设备允许的范围内,过高的真空可能导致泥料过于紧实,影响后续的手工拍打或雕刻效果,而真空不足则无法消除气泡隐患。工匠会根据泥料的种类和预计制作的器型,调整练泥的次数和压力。经过反复揉压和真空抽气,泥料达到一种类似面团般的柔韧状态,这种状态下的泥料吸水率适中,便于塑造出线条流畅、比例精准的壶体。
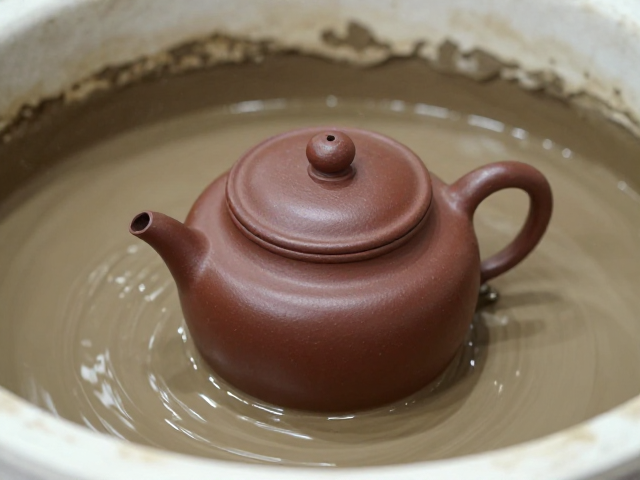
模具注浆:标准化与形态稳定性的技术路径
模具注浆工艺利用石膏模具的多孔性吸附水分,使泥浆在模具内壁形成一定厚度的泥层,再通过倾倒多余泥浆获得预定形状。这种方法能够高度还原复杂器型的几何特征,尤其适用于制作线条繁复、对称性要求极高的壶型。注浆泥料的含水量和颗粒细度需经过精确配比,以确保泥层与模具分离顺利,且坯体表面无明显接痕或凹陷。
注浆工艺在提升生产效率的同时,也对泥料的流动性提出了更高要求。泥料颗粒需足够细腻,以便在模具中均匀分布,避免因颗粒堆积导致局部厚度不均。虽然注浆壶在形态一致性上表现优异,但其内部结构相对疏松,透气性略逊于全手工拍打成型的壶体。工匠需在注浆后对坯体进行细致的修整,去除模具线痕,并通过后续的明炉烧制或手工打磨,弥补工艺特性带来的质感差异,使成品在视觉上接近传统手工壶的自然韵味。