柴窑热工环境的动态平衡难题
柴窑烧制过程中的重心不稳,本质上是热力学系统在非标准化燃料燃烧下难以维持绝对静态平衡的结果。与电窑或气窑通过精密传感器控制单一热源不同,柴窑依赖木材燃烧产生的复杂火焰流场,这种流场具有极强的随机性和不稳定性。木材的含水率、树种密度以及堆放方式,直接决定了燃烧释放热量的速率和温度曲线的形态。在实际操作中,窑工需要不断调整投柴的频率和位置,以应对风力和木材差异带来的波动,这种人为干预与自然变量交织的过程,使得窑内温度分布始终处于动态调整中,难以形成如机器控制般精确的稳定区间。
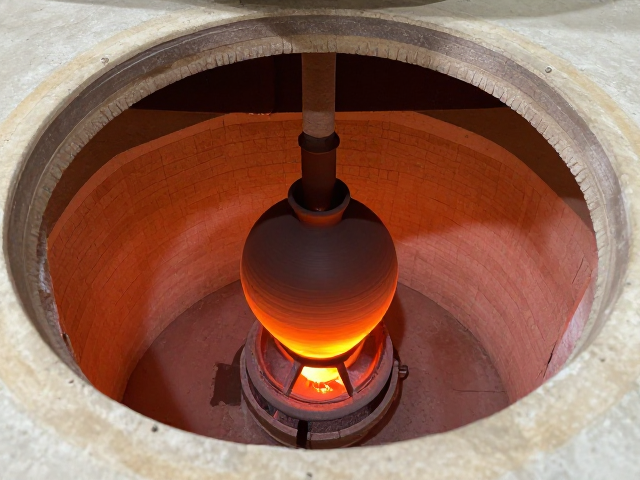
这种不稳定性直接体现在窑内不同方位的温差差异上。柴窑通常呈长条形或馒头形结构,火焰从窑头进入,经由窑身流向窑尾,在此过程中热量不断被坯体和窑体吸收并辐射散失。窑头温度最高,往往超过1300摄氏度,而窑尾温度则会显著降低。即便在同一层位,靠近火焰通道的气流速度快、温度高,而角落或遮挡处则因气流滞留形成低温区。这种空间上的温度梯度并非均匀过渡,而是呈现出剧烈的局部高低温交替,导致坯体各部位受热不均,进而引发应力分布的不平衡,这是成品出现变形或开裂的物理前奏。
温差对瓷土物理变化的微观干扰
瓷土在高温下的物理化学变化对温度变化极为敏感,温差过大会直接破坏坯体的致密化过程。在烧结阶段,瓷土中的莫来石晶体生长需要稳定的温度支撑。当窑内某区域温度短暂升高,该处的坯体可能迅速收缩并致密化;若邻近区域温度滞后,该处坯体仍处于膨胀或未完全烧结状态。这种不同步的收缩与膨胀,会在坯体内部产生巨大的内应力。对于厚薄不均或造型复杂的器物,应力集中点极易成为裂纹的起源,导致成品出现惊裂、缩釉或胎体变形等瑕疵。
此外,釉料的熔融行为同样受温差制约。釉料是由多种矿物粉末混合而成,各组分熔点不同,需要在特定的温度区间内充分熔融并形成光滑的玻璃相。如果窑内局部温度低于釉料完全熔融的温度,釉面会出现砂眼、橘皮或未熔颗粒;若局部温度过高,釉料可能过度流动导致流釉,甚至侵蚀胎体。柴窑中因柴火燃烧不充分或风力影响造成的局部低温或高温异常,使得釉面光泽度和颜色呈现出国画般的层次感,但也极易因温差失控导致釉面发色不均或产生黑点、棕眼等缺陷,直接影响成品的视觉美感和物理强度。
窑位选择与成品率的从属关系
鉴于窑内温差的客观存在,传统柴窑烧制逐渐形成了严密的窑位划分逻辑,不同窑位承载着不同的烧制任务。靠近火膛的“高温位”适合烧制对烧结程度要求极高、胎质坚硬的器物,但此处温差波动大,极易因局部过热导致变形;窑身中部的“中温位”温度相对平稳,是大多数精品瓷器的主要归宿,但需精准控制投柴节奏以维持平衡;而窑尾的“低温位”则多用于烧制对温度要求较低或需强还原气氛的器物。这种基于空间位置的分类管理,是窑工在长期实践中对抗温差不稳定性的主要手段,通过“看火”判断火候,将不同特性的坯体放置于匹配的窑位,以最大化成品率。
实际操作中,窑工通过观察火苗的颜色、亮度以及窑尾冒出的烟气状态,实时感知窑内温度的变化趋势。当发现某处温度偏低,需增加该区域的投柴量或加强通风;若温度过高,则需减少投柴或引入冷空气降温。这种经验式的调控方式,使得柴窑烧制充满了不确定性,但也正是这种不确定性,赋予了柴瓷独特的艺术魅力。然而,从工业化生产和标准化质量控制的角度来看,这种依赖人为经验应对温差波动的模式,必然导致成品率的波动和质量的离散,这也是柴窑难以像现代电窑那样实现大规模标准化生产的核心痛点。