柴窑素烧的核心定义与工艺定位
柴窑素烧是指陶瓷坯体在施釉之前,经过第一次低温烧制的过程,这一环节在传统柴窑烧造体系中扮演着至关重要的角色。与现代气窑或电窑中精确到个位数的温控逻辑不同,柴窑素烧更多依赖于窑工对火焰性质、燃料燃烧状态以及窑内气氛的直观判断。素烧的主要目的在于降低坯体的孔隙率,提高坯体强度,使其在后续施釉、修坯及搬运过程中不易破碎,同时为釉料在二烧时提供适宜的吸附基础。
在柴窑的完整烧造周期中,素烧温度通常被控制在800-950℃之间,这个区间并非随意设定,而是基于黏土矿物相变的物理特性。当温度超过800℃,黏土中的结合水、结晶水及部分有机质基本排出,坯体开始发生初步的烧结反应,结构逐渐致密。若温度低于800℃,坯体依然过于疏松,施釉时容易因吸水过快导致釉面缺陷;若超过950℃,坯体可能进入半熔融状态,表面出现微孔闭合或轻微变形,反而不利于釉层的均匀附着。
氧化焰环境对素烧温度区间的影响
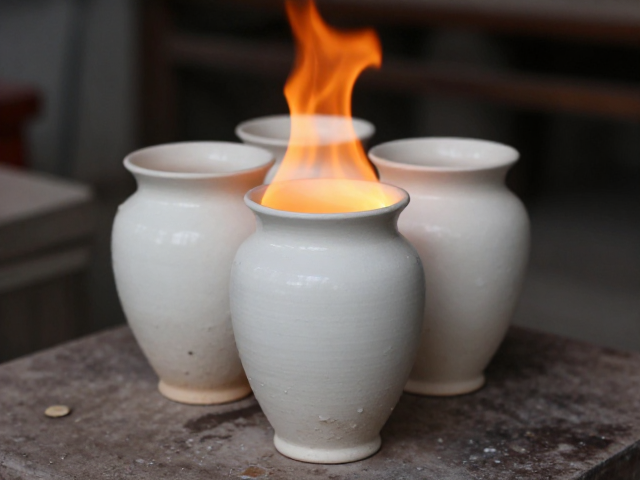
柴窑素烧常采用氧化焰,即窑内氧气充足,燃料完全燃烧,此时火焰呈亮黄色或白色,窑内气氛透明。在氧化气氛下,坯体中的铁元素以三价铁形式存在,有助于排出坯体内的碳素和硫化物,减少气泡和黑心现象。氧化焰的热传递效率相对稳定,使得热量能均匀渗透至坯体内部,因此800-950℃的区间能更稳定地实现坯体的初步固化。
相比之下,还原焰中因氧气不足,燃料不完全燃烧产生一氧化碳等还原性气体,火焰呈青白色或暗红色,热辐射特性与氧化焰不同。还原气氛下,高温易导致坯体表面软化过快,若素烧温度过高,坯体易粘连或变形。因此,在氧化焰条件下,窑工倾向于将素烧温度设定在800-950℃,既保证了坯体的强度,又避免了因气氛还原性不足导致的高温过烧风险。这一温度区间在氧化环境中能最大程度保留坯体的多孔结构,为后续釉料渗透提供物理条件。
温度控制与柴窑实际操作逻辑
柴窑的烧制过程高度依赖经验,素烧温度的控制往往通过观察火照、火标以及窑顶火焰的颜色和亮度来判断。在800-950℃区间,窑工通常观察到火焰由暗红转为亮黄,窑顶火照呈现明亮的橙黄色,此时坯体已具备足够的机械强度。柴窑的热容量大,升温曲线平缓,温度波动相对较小,这使得800-950℃成为一个较为宽泛且容错率较高的素烧区间。
具体操作中,窑工会在升温至800℃左右时开始密切监控,确保坯体充分脱水并排出挥发性物质。随着温度升至900-950℃,坯体结构进一步稳定,此时停止升温并自然冷却,完成素烧。这一过程避免了快速升温可能导致的热应力开裂,也防止了温度不足导致的坯体疏松。柴窑素烧的成功,很大程度上依赖于窑工对这一温度区间的精准把握,以及对氧化焰稳定性的维持。
素烧效果对二烧釉面表现的关联
素烧后的坯体表面状态直接影响二烧釉面的最终效果。在800-950℃氧化焰素烧后,坯体表面形成均匀的微孔结构,这些微孔在施釉时能有效吸附釉浆,防止釉层流淌或堆积不均。若素烧温度过低,坯体吸水率过高,釉层易开裂;若温度过高,微孔闭合,釉层附着力下降,易产生剥釉或橘皮现象。
此外,素烧过程中氧化焰的作用使得坯体中的杂质充分氧化排出,减少了二烧时因杂质挥发导致的釉面气泡和针孔。800-950℃的素烧温度能平衡坯体的致密度与孔隙率,为釉料提供理想的“咬合”界面。这种物理结构的优化,使得柴窑瓷器在二烧后釉面更加温润、均匀,呈现出传统柴窑特有的质感与光泽。素烧不仅是工艺步骤,更是决定最终成品品质的关键环节。