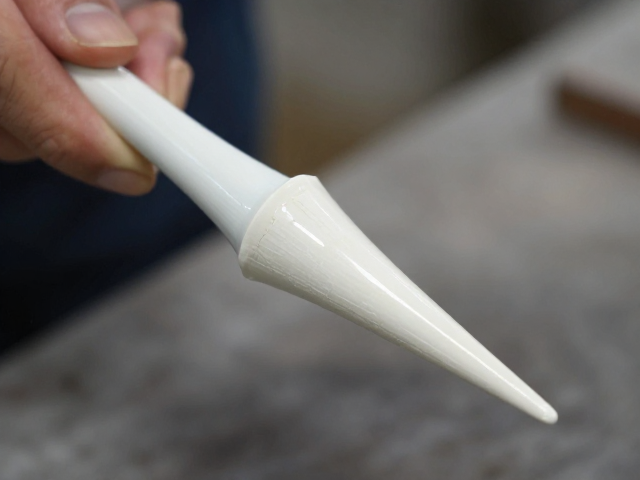
高温瓷烧制前的泥料与窑炉准备
高温瓷的成型基础在于泥料的致密度与干燥程度,在进入1200-1350℃的高温区间前,坯体必须经过彻底的阴干或低温预烧。若坯体内部残留水分,在升温至100℃左右时水分急剧汽化,极易导致坯体炸裂或产生气泡。因此,烧制前需确保坯体含水率低于规定值,通常建议将素坯在自然环境中静置足够长的时间,或经过800-900℃的低温素烧,以排出物理水和结晶水,增强坯体强度,为后续的高温烧结提供物理基础。
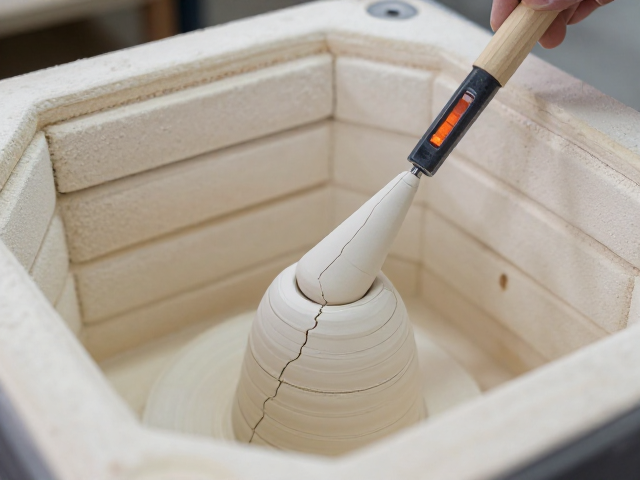
窑炉环境的清洁与测温锥的摆放位置直接决定了烧成的稳定性。窑室内需保持无油污、无积碳,因为杂质在高温下分解产生的气体可能侵蚀釉面或导致坯体缺陷。测温锥作为高温烧成的“眼睛”,其摆放需严格遵循等温线逻辑。通常将测温锥置于窑内升温最快且能代表整体热场的位置,如窑炉中心或火焰直接冲刷区。需确认测温锥型号与目标温度匹配,例如E065锥对应约1200℃,E067锥对应约1250℃,E069锥对应约1280℃,具体数值需依据锥体制造商提供的标准温度曲线进行校准,而非仅凭经验估算。
升温阶段的等温控制与釉面反应
从室温升至1000℃的过程中,氧化反应占据主导,需保持平稳的升温速率,避免急剧升温导致坯体应力不均。在此阶段,坯体内的有机物和碳酸盐分解,结构开始初步致密化。当温度达到1000-1100℃时,釉料开始熔融,表面逐渐形成玻璃相。此时需密切关注窑内气氛,对于氧化釉而言,保持充足的氧气供应有助于金属氧化物呈现鲜艳稳定的色彩;若为还原焰烧制,则需严格控制碳黑量,防止釉面发黑或产生针孔。
进入1200-1350℃的核心烧结区间,坯体发生显著的液相烧结,气孔率降低,吸水率大幅下降,瓷化过程加速。这一阶段升温速度可适当加快,但必须密切观察测温锥的弯曲情况。当测温锥尖端弯曲至与水平面呈45度角时,表明该温度下的等温时间已接近理想状态。对于1250℃左右的烧成,通常对应E067锥,若锥体弯曲过快,说明升温速率过大,釉面可能过火或流淌;若弯曲缓慢,则可能导致欠火,坯体疏松且釉面无光泽。需根据锥体弯曲的弧度和状态,微调烧成曲线中的保温段时长。
冷却阶段的应力释放与成品定型
高温烧成结束后的冷却过程对瓷器的最终品质至关重要。在1000-700℃区间,石英晶型转变发生,体积变化剧烈,若冷却过快,坯体内部应力无法释放,极易产生隐裂或炸裂。因此,在此温度区间需设置缓冷阶段,让温度自然下降或控制降温速率,使石英晶体结构稳定。对于厚胎或大件器物,缓冷时间需适当延长,以确保热应力均匀分布,避免成品在出炉后因温差应力而 spontaneously 开裂。
当温度降至400℃以下,瓷器的物理结构已完全定型,可加快冷却速度以提高生产效率。出炉后的瓷器应放置在干燥、无风的环境中自然冷却,避免立即接触冷水或冷空气造成热冲击。检查成品时,需观察釉面是否平整光亮,有无针孔、缩釉或变形现象,同时敲击听声,优质高温瓷应发出清脆悦耳的金属声,这表明坯体烧结致密,瓷化程度良好。通过精确控制测温锥状态与冷却曲线,可有效减少废品率,获得质地坚硬、透光性佳的高温瓷器。