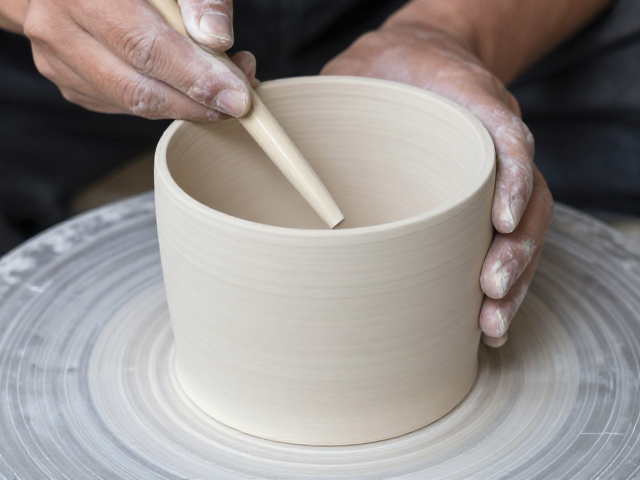
泥料筛选与陈腐处理:素坯成型的基础
雕塑创作中,泥料的物理特性直接决定了最终作品的稳定性与表现力。高岭土、陶土或紫砂等常见雕塑用泥,在进入成型环节前必须经过严密的筛选与混合。专业工作室通常使用不同目数的筛网去除砂砾和杂质,确保泥料颗粒均匀。这一过程不仅影响泥料的细腻程度,更关乎烧制过程中是否会出现开裂或变形。泥料配比需根据雕塑的体量和造型需求进行调整,例如制作大型粗犷风格作品时,可适当加入熟料或石英砂以增加骨架强度,减少收缩率;而制作精细人像或微缩模型,则需选用高纯度、高可塑性的细腻泥料。
陈腐是提升泥料可塑性的关键工序,其核心在于水分均匀分布与有机质的分解。将混合好的泥料密封存放于阴凉潮湿处,时间通常为数周至数月。在这一过程中,水分逐渐渗透至每一个粘土颗粒内部,使泥料变得柔软、均匀且富有韧性。经过充分陈腐的泥料,其延展性显著提升,艺术家在进行捏塑、盘筑或拉坯时能更精准地控制泥条的走向与厚度,减少因泥料干燥过快或内部应力不均导致的早期开裂。未经充分陈腐的泥料往往质地僵硬,难以进行精细的造型修正。
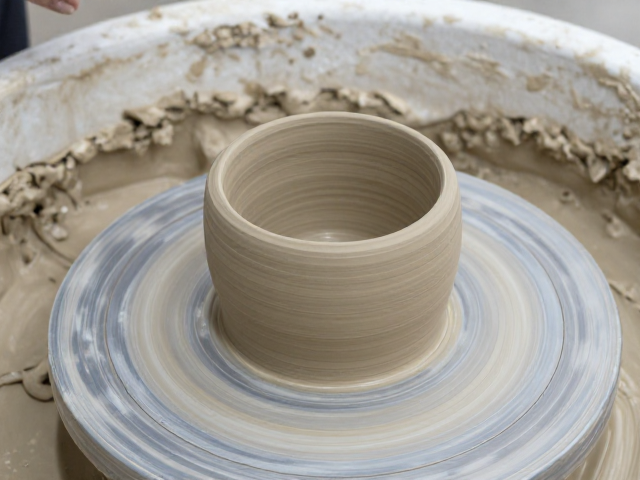
手工捏塑与结构支撑:构建内在骨架
手工捏塑是塑造素坯最直接也最考验功底的方式,要求创作者对泥料的厚度与受力点有极高的敏感度。在成型过程中,泥壁厚度需保持均匀,通常建议控制在1至2厘米左右,过薄易塌,过厚则易裂。对于悬空或延伸部位,如手臂、裙摆或发丝,必须采用“泥条盘筑”或“挖空填充”的手法,内部预留空间以减轻重量并平衡应力。创作者需使用木质或金属工具对泥面进行压实与修整,消除接痕与气泡,确保素坯内部致密无空洞,这是避免后期烧制炸裂的根本。
内部支撑结构是大型或复杂造型素坯得以成型的关键。对于跨度较大或重心不稳的作品,必须引入内部骨架。传统上常使用竹签、铁丝或木棍作为主要支撑,现代创作中也常使用泡沫、石膏或金属网作为内芯。骨架与泥料之间需保持适当的接触面积,避免因泥料收缩导致骨架外露或泥层剥离。在搭建骨架时,需计算好整体重心,确保作品在自然干燥过程中不会因重力作用发生倾斜或坍塌。骨架的固定点应埋入泥层深处,并用泥料仔细包裹,形成牢固的整体结构。
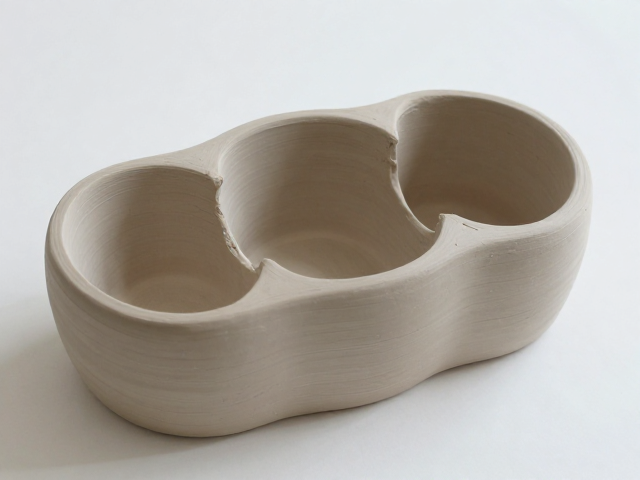
干燥控制与环境管理:防止开裂变形
素坯干燥是雕塑成型中风险最高的阶段,水分从泥坯内部向表面蒸发产生的收缩应力极易导致开裂。干燥过程必须遵循“缓慢、均匀”的原则,避免阳光直射、风吹或高温烘烤。理想的环境是温度恒定、湿度适中且空气流通柔和的空间。在成型初期,可用湿布或塑料薄膜部分覆盖素坯,减缓表面水分蒸发速度,使内外干燥速率趋于一致。对于体量较大的作品,干燥周期可能长达数周甚至数月,创作者需每日观察泥坯状态,适时调整覆盖物,防止局部干缩过快形成裂纹。
湿度监控与微调是干燥管理中的重要环节。在干燥中后期,随着泥坯含水量降低,其强度略有提升,但仍需警惕因环境湿度骤降引发的急裂。若发现素坯表面出现细微发白或干硬迹象,可用喷雾器定期喷洒极细的水雾,或在周围放置盛水容器以增加局部湿度。对于已经出现微小裂纹的素坯,切勿强行修补或涂抹泥浆,而应停止喷水,让其自然缓慢干燥,待完全干透后,使用同种泥料的泥浆进行精细填补,再用工具刮平。这种“以湿配干”的处理方式能最大程度保留素坯的完整性。
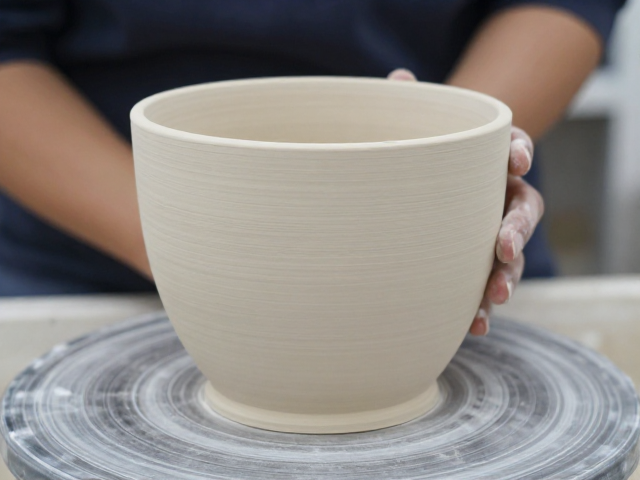
修坯打磨与表面处理:追求极致平整
素坯完全干燥至“皮革硬度”或完全干透后,即可进行修坯与打磨。这一阶段旨在消除成型过程中留下的工具痕迹、接痕以及因干燥不均造成的表面不平整。修坯工具通常包括各种形状的刮刀、修坯刀和砂纸。创作者需严格遵循雕塑的形体线条,对凹凸部位进行精细修整,确保曲面过渡自然流畅。对于需要精细表现的部位,如面部五官、衣纹褶皱,需使用更细密的工具进行局部修饰,避免破坏整体造型的张力。修坯过程中产生的泥粉需及时清理,以免残留影响后续施釉或彩绘效果。
打磨是提升素坯表面质感与致密度的工序。根据创作需求,可选择不同目数的砂纸或打磨石进行由粗到细的打磨。打磨不仅是为了美观,更能闭合泥料表面的微孔,提高素坯的吸水率均匀性,为后续工序奠定基础。在打磨过程中,需保持手部力度均匀,避免局部过度打磨导致形体失真。对于高难度曲面,可使用软质海绵或布料包裹砂纸进行贴合打磨。完成打磨后,素坯表面应呈现出均匀细腻的哑光质感,无任何划痕或凹坑。此时的素坯已具备极高的可塑性稳定性,可安全进入施釉、彩绘或烧制环节。