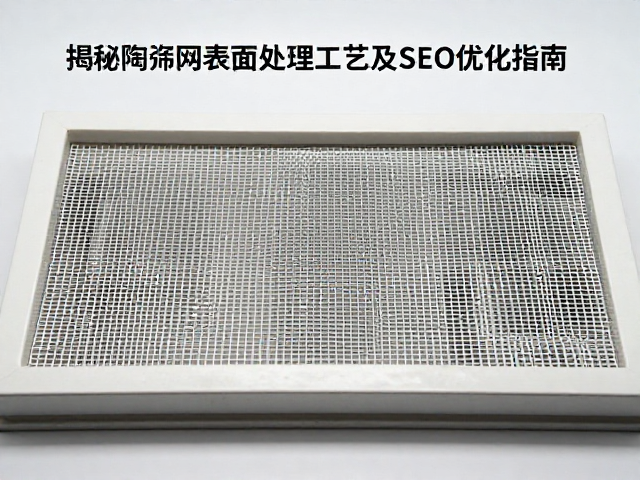
封釉与施釉的核心定义与工艺本质
封釉通常指的是一种在陶瓷或玻璃表面通过物理或化学手段形成保护层的技术,其核心逻辑在于“覆盖”与“密封”。在工业应用特别是陶瓷筛网的处理中,封釉更多表现为对已成型釉面的二次强化或填充,旨在通过填补微观孔隙,提升表面的致密性与耐腐蚀能力。这一过程往往发生在釉层烧结之后,利用纳米材料或高分子聚合物对表面进行浸润和固化,形成一层肉眼可见或不可见的保护膜,从而改变材料表面的物理特性,如降低摩擦系数或增强抗污性能。
相比之下,施釉则是陶瓷制品制造流程中的关键成型步骤,属于“附着”与“熔融”的过程。施釉是将配制的釉浆通过浸釉、浇釉、喷釉或淋釉等方式附着在素坯表面,随后经过高温烧制,釉料熔化并与坯体结合形成玻璃质层。对于陶瓷筛网而言,施釉决定了筛网的基本化学稳定性、耐磨性以及孔隙结构的最终状态。施釉是构成陶瓷筛网主体功能的基础,其厚度、均匀度及化学成分直接影响了筛分效率和使用寿命,是制造工艺中不可省略的核心环节。
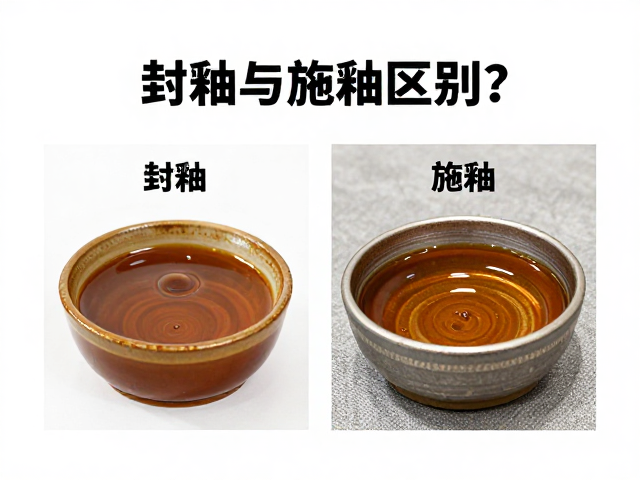
陶瓷筛网表面处理的具体操作流程
在陶瓷筛网的封釉工艺中,操作环境通常要求洁净干燥,以避免杂质混入保护层。常见的封釉方式包括喷涂纳米硅酸盐溶液或有机硅树脂,随后通过低温烘烤或自然固化使保护层与釉面紧密结合。这一过程不涉及高温熔融,因此不会改变筛网原有的几何尺寸和孔径结构,主要作用于表面分子层面。对于需要应对强酸、强碱或高磨损环境的筛网,封釉能显著延长其服役周期,减少因表面侵蚀导致的孔径变形或堵塞现象。
施釉工艺则对温度和釉料配方有着极高的要求。陶瓷筛网的施釉前需经过严格的素坯清洁,确保无油污和粉尘,以保证釉层附着力。釉浆的粘度需经过精密计算,以适应筛网细微的网格结构,防止堵塞筛孔。在烧制阶段,窑炉温度通常控制在1200℃至1400℃之间,具体温度取决于釉料中的氧化物和助熔剂成分。烧制过程中,釉料熔融流动,覆盖素坯表面,冷却后形成坚硬、光滑且化学性质稳定的玻璃质层。这一过程一旦完成,釉层即成为筛网不可分割的一部分,无法通过简单手段剥离。
性能差异与应用场景的匹配逻辑
封釉后的陶瓷筛网在表面疏水性和抗粘附性方面表现突出,特别适用于处理粘性较大或易结晶的物料。由于封釉层具有一定的弹性或润滑性,物料不易在筛孔处结块,从而保持了较高的筛分效率。然而,封釉层作为附加层,其耐磨性通常低于原始釉面,在长期高频振动或大颗粒冲击下可能出现磨损脱落,因此封釉更适合作为针对特定工况的补救性或增强性处理,而非基础制造标准。
施釉形成的陶瓷筛网则具备优异的整体机械强度和化学惰性,能够承受高温、高压及腐蚀性介质。经过高温熔融的釉层与坯体结合紧密,耐磨性和抗冲击性远优于未经处理或仅经封釉的产品。在矿山、冶金、环保水处理等对筛网寿命和稳定性要求极高的领域,高品质施釉陶瓷筛网是主流选择。其性能表现依赖于釉料的配方科学与烧制工艺的稳定性,一旦形成,其性能参数具有高度的可预测性和一致性,适合大规模工业化应用。
技术选型与长期维护的现实考量
在筛选表面处理工艺时,需综合评估物料特性与运行成本。若物料具有强粘性且处理量不大,封釉可作为低成本提升效率的手段,但其维护频率较高,需定期检查保护层完整性。对于高负荷、连续性生产的场景,施釉陶瓷筛网虽初期投入较高,但因其卓越的耐用性和稳定性,长期来看能降低停机维护频率和更换成本。技术决策应基于实际工况数据,而非单一的性能指标。
数据追踪与效果验证是确保工艺有效性的关键。在实际生产中,可通过监测筛分效率变化、表面粗糙度测试以及化学成分分析来评估封釉或施釉的效果。例如,记录封釉前后筛网的通量提升比例,或分析施釉后釉面的莫氏硬度值。这些可量化指标有助于优化工艺参数,避免盲目跟风。行业内的技术交流多集中于工艺参数的微调与新材料的应用,而非绝对化的优劣对比,这符合技术迭代的客观规律。