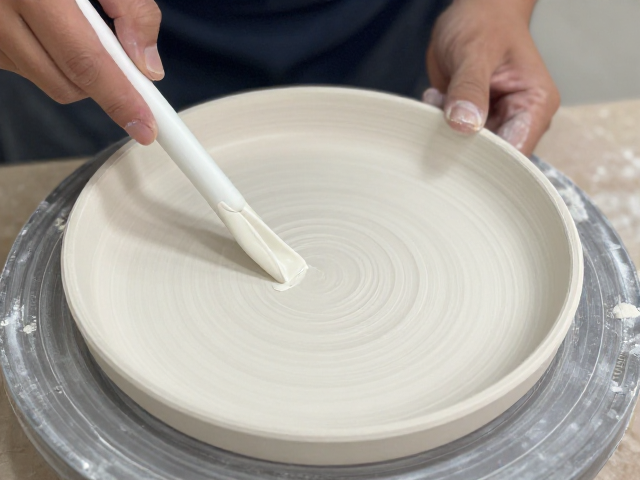
釉料筛网的选择与预处理细节
釉料筛网的目数选择直接决定釉面最终的细腻程度,通常素坯施釉推荐使用80至120目筛网,而追求极致光滑或薄胎瓷器则需选用200目以上的超细筛网。筛网材质多为不锈钢或尼龙,不锈钢网耐用且不易变形,适合长期高频使用;尼龙网过滤效率高,但需注意清洁后彻底晾干以防发霉。使用前务必检查筛网是否有破损或孔洞堵塞,轻微的堵塞可用软毛刷配合清水逆向冲洗,若网孔变形严重则需立即更换,以免颗粒杂质混入釉浆导致烧制后出现砂眼或黑点。
筛网的固定方式会影响操作的稳定性,传统的木框或塑料框需确保网面紧绷且边缘密封良好,防止釉料从缝隙漏出。现代实验室或作坊常采用带卡扣的专用筛盘,操作时需将筛网平铺在接釉桶上方,边缘卡紧固定。每次使用前,建议用湿布擦拭筛网表面以去除静电吸附的粉尘,这一步骤能显著提升釉料的纯净度。对于高粘度釉料,可适当增加筛网层数,先粗滤去大颗粒,再细滤去除微尘,确保釉浆悬浮均匀。
乳胶防釉剂的作用机制与涂抹规范
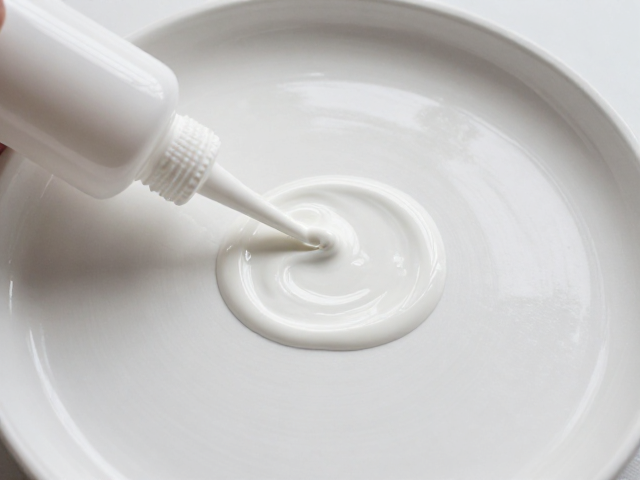
乳胶防釉剂的主要成分通常为丁苯乳胶或天然橡胶乳液,其核心作用是在坯体底部形成一层极薄的隔离膜,防止高温下釉料熔融流动粘连窑具。涂抹时需确保坯体底部干燥无水分,否则会影响防釉剂的附着力,导致烧制时脱落失效。用量控制至关重要,过厚会导致隔离膜在高温下破裂,反而增加粘连风险;过薄则无法完全覆盖坯底微孔,易产生局部粘连。一般建议涂抹厚度控制在0.1至0.3毫米之间,呈现均匀的半透明状态即可。
涂抹工具多选用宽口平刷或专用海绵块,操作时应从坯底中心向四周均匀推开,避免局部堆积。对于形状不规则或底部有浮雕的器型,需特别注意缝隙处的覆盖,可用细笔进行补涂。涂抹完成后需静置干燥,自然风干通常需要15至30分钟,视环境温度和湿度而定,也可借助低温热风加速干燥,但温度不可超过40摄氏度,以免乳胶膜提前收缩开裂。干燥后的防釉膜应平整无气泡,指尖轻触无明显粘性。
釉浆调配与过滤操作要点
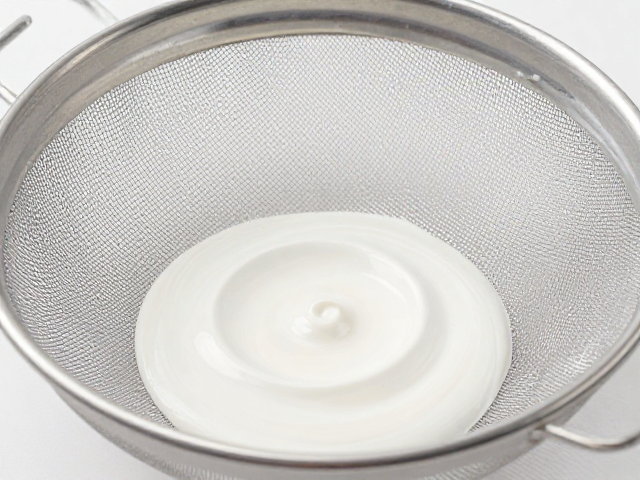
釉浆的调配需严格遵循配方比例,使用电子秤精确称量釉料粉末与清水,一般水料体积比控制在1:1.5至1:2之间,具体数值需根据釉料吸水率和粘度测试结果微调。搅拌过程需充分均匀,建议使用电动搅拌器低速搅拌,避免卷入过多空气产生气泡,搅拌时间通常不少于15分钟。搅拌完成后,静置沉淀一段时间,让未完全溶解的颗粒沉降,随后进行过滤步骤。过滤时,将釉浆缓慢倒入筛网中央,利用重力自然流淌,不可用力按压釉料,以免破坏筛网结构或迫使杂质通过。
过滤后的釉浆应再次搅拌,确保上下层浓度一致,因为静置可能导致细颗粒悬浮而上层变稀。若釉浆表面出现结皮或杂质,需用细网勺小心撇除。对于需要多次施釉的器型,每次施釉前均需重新搅拌釉浆,以维持粘度稳定。釉浆的粘度可通过粘度计测量,一般控制在25至35秒(使用2#察恩杯测量),这一区间能保证釉层厚度适中,既不易流釉也不易露胎。若粘度偏低,可添加少量增稠剂或静置浓缩;若偏高,则需适量加水稀释,并充分搅拌均匀。
器底擦釉的操作手法与力度控制
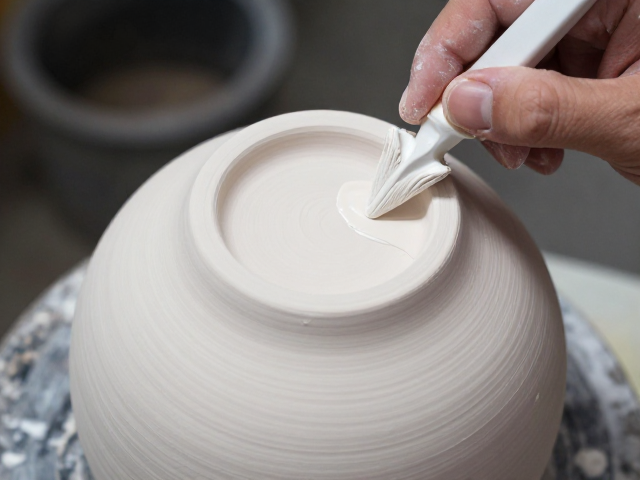
器底擦釉是防止粘连的关键步骤,操作时需将坯体底部轻触釉浆表面,通过手腕力量控制接触时间和压力。接触时间通常在1至3秒之间,过久会导致釉层过厚,烧制时易开裂;过短则覆盖不全。擦拭时,坯底与釉面呈微小角度,轻轻滑动或点触,使釉料均匀附着在底部边缘与底部交界处。对于大口浅底器,可采用倾斜坯体,让釉浆自然流淌覆盖底部边缘;对于小口深腹器,则需使用小勺或滴管辅助,精准控制釉量。
擦拭过程中需保持坯底清洁,若底部沾有灰尘或旧釉渍,需先用湿布擦拭干净,干燥后再进行擦釉。操作台面应保持平整清洁,避免坯底沾染杂质。擦釉后,坯体需立即置于干燥通风处,避免釉层未干时移动导致变形或沾染灰尘。若发现釉层不均或有积釉现象,可用湿海绵轻轻吸除多余釉料,或用细砂纸轻微打磨底部边缘,去除积釉部分,但需注意不可损伤坯体结构。
干燥环境与烧制前的检查
干燥环境对防釉效果和釉面质量至关重要,相对湿度应控制在50%至70%之间,温度保持在20至25摄氏度。过高湿度会导致釉层干燥缓慢,增加粘连风险;过低湿度则易使釉层开裂。干燥过程中,坯体需远离热源和风口,避免阳光直射,以防干燥不均导致变形或开裂。干燥时间视坯体厚度和环境条件而定,一般需24至48小时,确保坯体内外水分完全蒸发。
烧制前需仔细检查坯体底部,确认防釉膜完整无破损,釉层均匀无积釉。若发现防釉膜脱落,需重新涂抹并干燥;若釉层过厚,需打磨至合适厚度。检查坯体是否有裂纹或瑕疵,若有需及时修补或废弃,以免烧制后造成浪费。确认无误后,将坯体放入窑炉,放置位置需平稳,避免滑动。窑炉升温过程中,需监控温度变化,确保防釉剂在低温阶段充分分解,形成有效的隔离层,为高温烧制做好准备。