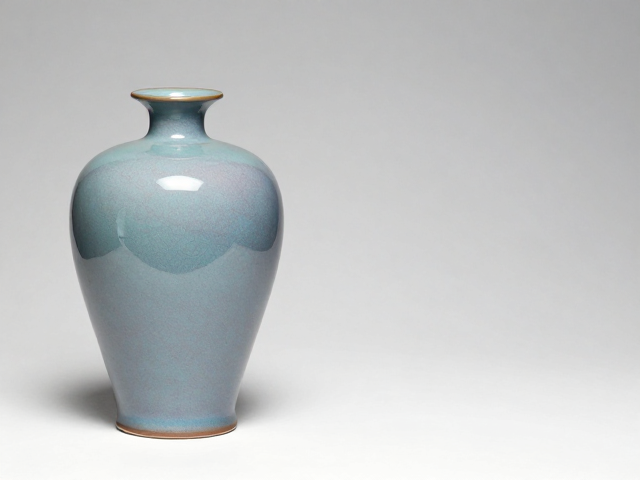
钧窑梅瓶的器型特征与成型工艺基础
钧窑风格梅瓶以其小口、短颈、丰肩、瘦腹、底足内收的经典轮廓著称,这种器型不仅具有极佳的重心稳定性,更在视觉上呈现出挺拔而饱满的艺术张力。在制作过程中,泥料的选炼与揉泥是决定成品率的关键环节,通常选用含铁量适中、可塑性良好的高岭土与瓷土配比而成的胎泥,通过反复揉压排出空气,确保胎体致密均匀。成型多采用分段拉坯或模印后拼接的方式,对于大型梅瓶,需特别注意肩部与腹部衔接处的厚度控制,避免因胎体受力不均导致烧制过程中出现开裂或变形现象。
干燥过程需严格遵循自然阴干的原则,避免阳光直射或强风快速吹拂导致水分蒸发过快引发坯体开裂。成型后的素坯需经过精细修整,去除多余泥料,使器壁厚度保持均匀,通常器身厚度控制在0.8至1.2厘米之间,既保证了强度,又利于热量在烧制时的均匀传导。修整完毕后,坯体需置于阴凉通风处缓慢干燥,待其达到“半干”状态,即手握有微凉感且无明显湿气时,方可进行施釉前的素烧或直接施釉,这一阶段的湿度控制直接影响釉面最终的附着力与光泽表现。
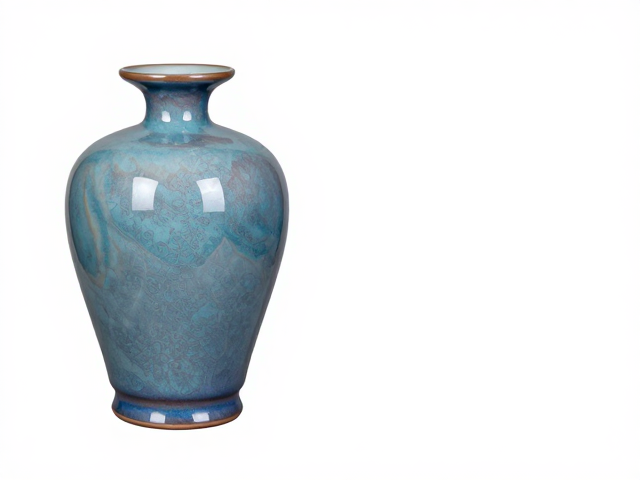
釉料配方逻辑与呈色机理分析
钧窑釉色的核心魅力源于其独特的乳浊釉特性,主要成分包含氧化铜、氧化铁及石灰石、长石等天然矿物原料。氧化铜作为主要的呈色剂,在高温还原气氛下能呈现出从粉红、玫瑰红到海棠紫的丰富变化,而氧化铁则主导青绿、天青等冷色调的生成。釉料研磨细度需达到极高水平,通常要求过300目筛,以确保釉层细腻无颗粒感。传统配方中常加入草木灰或方解石以调节釉料的流动性和熔点,这种复杂的矿物组合使得釉面在高温下发生复杂的物理化学反应,形成“入窑一色,窑变万彩”的自然肌理。
施釉工艺讲究“浸釉”与“荡釉”的结合,对于梅瓶这类口小腹大的器型,通常先对瓶口及颈部进行点釉或刷釉,再整体浸入釉缸中快速取出,利用釉浆的自然流淌形成自然的积釉与薄釉过渡区。釉层厚度需控制在0.5至1.5毫米之间,过薄则色浅无韵,过厚则易流釉或粘窑。施釉后需静置晾干,确保釉面水分完全蒸发,避免在高温烧制初期因水分急剧膨胀导致釉面起泡或剥落。釉面的最终呈现并非单一颜色,而是通过铜、铁、钛等多种金属氧化物在高温下的扩散与结晶,形成深浅不一、层次丰富的色块与纹理。
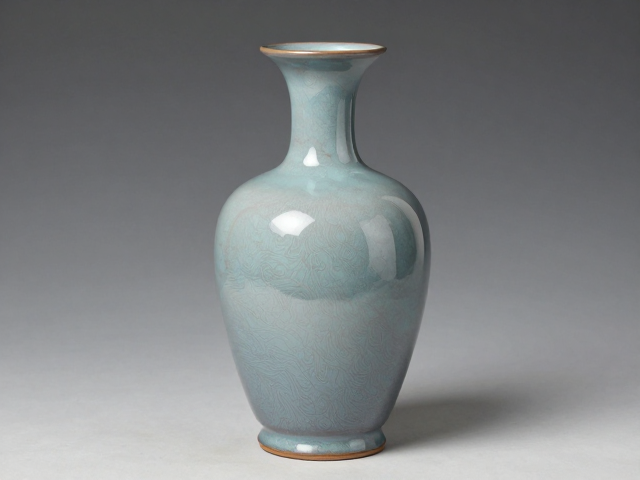
还原气氛控制与火候节奏把握
烧成过程的核心在于对窑内气氛的精准调控,钧窑釉色的生成高度依赖强还原气氛。在升温初期,需保持微弱的氧化气氛,使坯体中的有机物及碳酸盐分解排出,随后逐渐减少助燃空气量,增加燃料供给,使窑内氧气含量降至最低,形成强还原环境。这一阶段通常对应着釉料中铜、铁氧化物开始发生价态变化的关键期,还原气氛不足会导致釉色发灰、发黑,无法呈现出鲜活的红色或紫色;而还原过强则可能引起釉面起泡或胎体软化变形。火焰的颜色与亮度可作为直观判断依据,强还原气氛下火焰呈明亮的橙黄色,并伴有轻微的黑烟。
温度曲线的设计需严格遵循釉料熔融与结晶的物理规律。升温至1000℃左右时,釉料开始软化并初步熔融,此时需平稳升温,避免温度骤升导致釉面流淌失控。当温度达到1250℃至1300℃的高温区间时,釉料完全熔融,金属氧化物在此高温下剧烈反应,形成最终的釉色与玻化层。保温阶段至关重要,通常需维持高温状态15至30分钟,使釉面充分流平,气泡均匀分布,形成温润如玉的质感。降温过程需缓慢进行,避免急冷导致釉面炸裂或胎体应力过大,自然冷却至室温后方可开窑,整个过程需依靠经验丰富的烧窑师傅根据窑火状态实时调整燃料与风门,无标准化自动化参数可完全替代人工判断。