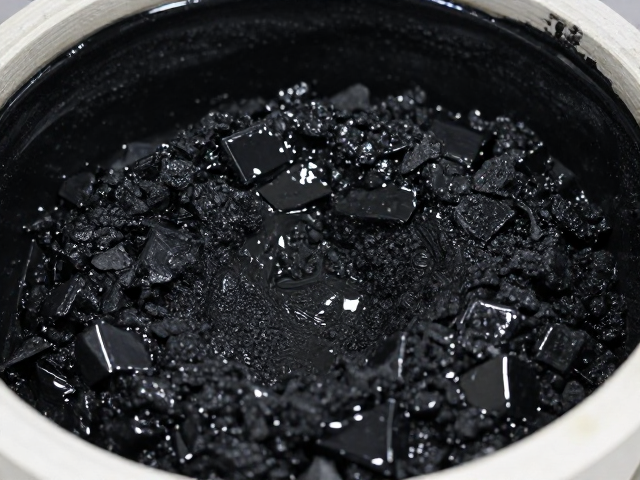
黑釉发涩的核心成因与熔融机制
黑釉在烧制过程中出现表面粗糙、手感发涩的现象,通常源于釉料在高温下未能形成平滑的玻璃态薄膜。这种现象多发生在釉料配方中的助熔剂比例不足或高温粘度过大时,导致釉面无法充分流平。当釉层在高温下保持过高的粘度,熔融物无法克服表面张力自行摊开,就会形成凹凸不平的微观结构,光线照射其上产生漫反射,视觉上显得哑光且粗糙,触觉上则表现为明显的颗粒感或涩感。
此外,坯釉结合处的反应也是关键变量。如果釉料中的硅铝含量偏高,或者氧化铁、氧化铜等着色剂的添加量超出临界值,釉料在熔融阶段的流动性会受到显著抑制。特别是在还原焰烧制黑釉时,若气氛控制不稳,铁离子未能完全转化为FeO,而是部分以Fe2O3形式存在,这会改变釉层的化学结构,增加釉面的硬度与脆性,进而导致熔融不充分,留下粗糙的“橘皮”状或砂眼缺陷。
调整釉料配方以优化熔融性能
解决黑釉发涩的首要步骤是重新核算釉料配方中的助熔体系。传统黑釉常依赖长石、石灰石或草木灰作为主要助熔剂,若发现釉面发涩,可适当增加长石或方解石的比例,提高氧化钙或氧化钾的含量,从而降低釉料的高温粘度。例如,将配方中氧化钙(CaO)的含量提升至10%-15%区间,能显著增强釉料在高温下的流动性,使釉面在冷却前获得更好的流平效果。同时,需警惕过量添加助熔剂导致釉层过薄或流釉,需通过小样测试寻找最佳平衡点。
除了增加助熔剂,引入低熔点的玻璃相原料也是有效手段。在釉料中加入少量硼砂或硼酐,能够显著降低釉的熔融温度范围,使釉料在较低温度下即可达到理想的熔融状态。硼系助熔剂能削弱硅氧四面体的网络结构,提高釉浆的稳定性与熔融后的流动性。在实际操作中,可将硼砂的比例控制在3%-5%之间进行测试,观察釉面在1250℃-1280℃烧成范围内的变化,通常这能有效消除因熔融不足导致的粗糙感,使釉面更加温润光滑。
精准控制烧成制度与气氛
烧成曲线的设定直接影响釉料的熔融程度。若黑釉发涩,往往意味着釉料未达到理想的熔融温度或保温时间不足。建议逐步提高最高烧成温度,每次提升10℃-20℃,观察釉面变化。对于长焰黑釉,保温时间可适当延长至20-30分钟,确保釉层内部气体充分排出,熔融物充分融合。若温度过高导致釉面流淌过度,则需缩短保温时间,形成“高温短时”的烧成策略,以在获得良好流平的同时保持釉层的厚度与色泽稳定性。
气氛控制对黑釉的发色与釉面质感具有决定性作用。还原焰能使铁元素以二价铁(FeO)形式存在,降低釉的粘度,促进熔融,使釉面更加光亮。若使用氧化焰烧制,釉面容易发涩、发青且粗糙。在烧制过程中,需确保窑炉内氧气含量维持在0.5%-1.5%之间,并在高温阶段保持稳定的还原气氛。若条件允许,可在高温阶段引入微弱的还原气氛,随后缓慢氧化冷却,这有助于稳定釉面结构,减少因气氛波动导致的釉面缺陷,获得细腻均匀的黑釉表面。
原料预处理与釉浆工艺优化
原料的细度与纯度直接影响釉料的熔融均匀性。若釉料研磨细度不足,粗颗粒在烧成过程中无法完全熔融,会在釉面留下粗糙的颗粒点。建议将球磨机研磨时间延长,确保釉料细度达到 specified 标准,通常要求300目筛余控制在0.5%-1.0%之间。同时,需严格筛选原料,去除铁杂质和有机杂质,因为这些杂质可能干扰釉料的熔融过程,导致局部熔融不均,进而引发发涩现象。
釉浆的配制工艺同样不可忽视。过高的釉浆比重会导致釉层过厚,在烧成过程中容易产生气泡或开裂,进而影响釉面平整度。建议将釉浆比重控制在1.65-1.70 g/cm³之间,并加入适量电解质(如羧甲基纤维素钠CMC或硅酸钠)以改善釉浆的悬浮性和流动性。良好的釉浆性能能确保施釉均匀,避免局部堆积或过薄,从而在烧成过程中形成一致的熔融层,减少因施釉不均导致的釉面粗糙问题。