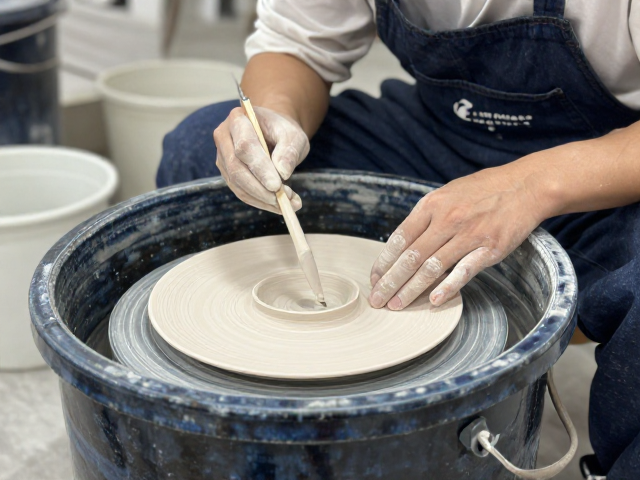
浸釉桶操作中的关键变量分析
陶瓷盘在浸釉过程中,釉层厚度的形成主要受釉液粘度、浸渍时间以及提拉速度这三个核心物理参数的共同制约。釉液粘度直接决定了釉料在坯体表面的附着力与流动性,粘度过高会导致釉层过厚甚至流挂,而粘度过低则容易造成露底或釉面薄脆。实际操作中,需定期使用粘度计对釉浆进行测量,确保其处于工艺规定的最佳区间,通常高温釉的粘度控制需结合温度变化进行动态调整,因为环境温度会显著改变釉浆的物理状态。
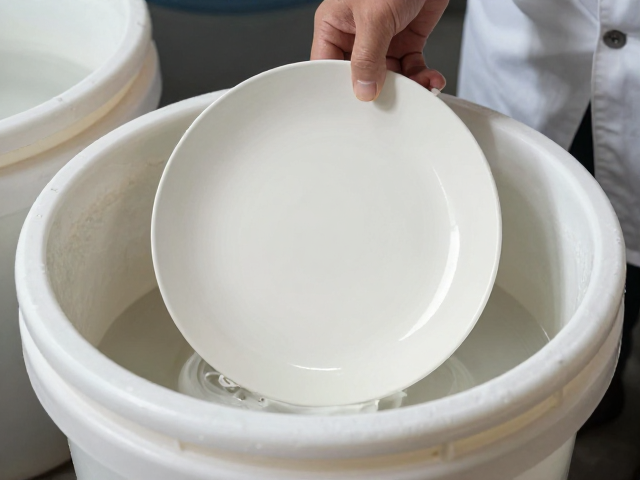
浸渍时间与提拉速度则是决定釉层厚度的直接操作变量。坯体浸入釉桶的深度与停留时间决定了坯体吸收釉料水分及悬浮颗粒的过程,时间越长,吸附的釉料越多。提拉时的速度决定了釉层表面的平整度及最终厚度,快速提拉容易形成较厚的釉层但可能导致流釉,缓慢提拉则有助于形成均匀且相对较薄的釉层。通过标准化这两个动作的时间与速率,可以最大程度减少人为操作带来的误差,使每一批次陶瓷盘的釉面表现保持一致。
环境因素与釉浆管理的协同调控
车间的温度与湿度变化会对釉浆性能产生显著影响,进而干扰釉层厚度的稳定性。在高温季节,水分蒸发加快,釉浆粘度迅速上升,若不及时补充去离子水调整,会导致施釉后釉层偏厚;而在低温高湿环境下,釉浆流动性增强,可能导致釉层变薄。因此,建立稳定的施釉环境至关重要,需配备温湿度监控设备,并设定严格的环境阈值。当环境参数波动超出允许范围时,必须暂停施釉作业或重新检测并调整釉浆粘度,以消除环境变量对产品质量的干扰。
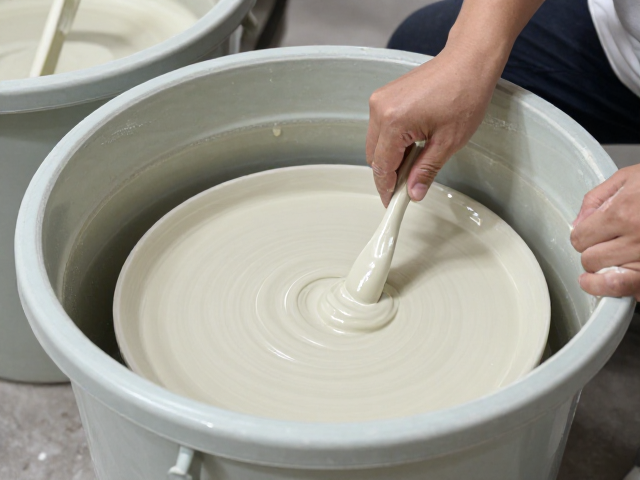
釉浆的搅拌频率与沉淀管理也是控制釉层均匀性的关键环节。釉料中的固体颗粒容易因重力作用发生沉淀,导致桶内上下层釉浆浓度不均。若直接从桶底抽取釉浆施釉,会导致釉层过厚且颗粒感重;若从液面抽取,则可能因浓度过低导致釉面发白或厚度不足。建议采用机械搅拌装置保持釉浆处于动态悬浮状态,并在每次施釉前进行充分的搅拌与取样检测。同时,需定期清理桶底沉淀物,确保釉浆成分的均一性,从而为陶瓷盘提供稳定的釉层基础。
坯体预处理与施釉工艺的匹配
陶瓷盘坯体的含水率与孔隙率会直接影响釉料的吸附量,进而决定最终釉层的厚度。干燥过度的坯体吸水过快,会迅速带走釉浆中的水分,导致釉层变薄且结合力差;而含水率过高的坯体则可能因吸水不足,使釉层过厚且易产生剥落。因此,施釉前需对坯体进行严格的含水率检测,通常控制在3%-5%之间。对于不同吸水率的坯体,需调整浸釉时间,高吸水坯体缩短时间,低吸水坯体适当延长时间,以实现釉层厚度的精准匹配。
施釉时的入桶角度与出桶姿态会影响釉液在盘面的分布均匀性。垂直入桶可能导致釉液冲击力过大,引起局部釉层过厚或气泡产生;倾斜入桶则有助于釉液平滑覆盖坯体表面。出桶时,保持匀速且平稳的提拉动作,避免急停或抖动,可减少釉液在边缘处的堆积。此外,浸釉后需静置片刻,让釉层表面流平,消除因提拉产生的波纹。通过规范入桶与出桶的操作细节,可以进一步细化釉层厚度的控制精度,提升陶瓷盘的整体外观质量。