中温烧制工艺中石英相变的物理机制
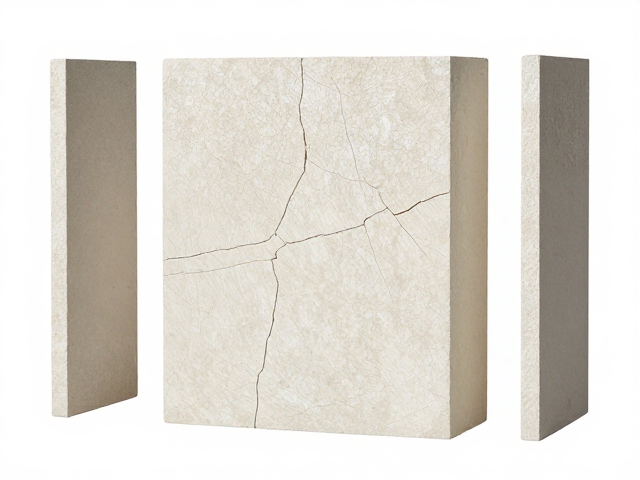
石英在加热过程中发生的晶型转化会伴随显著的体积效应,这是陶瓷制品在中温阶段出现裂纹的核心诱因。当温度升至573℃左右时,高温β-石英向低温α-石英转化,这一过程会导致材料体积膨胀约0.8%至1%。若升温速率过快,制品内部无法及时通过粘性流动释放应力,微裂纹便会在坯体薄弱处萌生并扩展。对于窑柱和窑板这类承重且需频繁装卸的耐火部件,其结构完整性直接依赖于对这一相变过程的精准控制。
窑柱与窑板通常由高纯度石英砂或含硅质原料制成,其微观结构决定了热震稳定性。在中温烧制区间,二氧化硅晶粒间的结合力尚未完全建立,此时巨大的内应力极易突破晶界强度。一旦在石英转化阶段未能实现应力均衡,窑具表面会出现肉眼可见的发纹,严重时甚至导致整块窑板断裂。这种失效模式不仅体现在成品率上,更体现在窑具寿命的缩短,因此理解相变动力学是制定合理升温曲线的前提。
缓升策略在窑柱窑板烧制中的关键作用
针对石英转化带来的体积突变,采用阶梯式或缓升策略是工业界通用的解决方案。在500℃至600℃区间,升温速率需显著降低,通常控制在10℃/h至30℃/h之间,具体数值需根据窑具厚度调整。较厚的窑柱需要更长的保温或慢升时间,以确保热量均匀渗透至中心区域,避免表层与芯部产生过大的温差应力。这种慢升过程允许石英晶体在转变初期进行微观调整,从而减少宏观裂纹的产生概率。
除了控制升温速率,保温环节的设置同样不可或缺。在573℃附近设置保温平台,能够给予石英相变足够的时间窗口,使体积膨胀在相对静止的状态下完成。通过延长该阶段的停留时间,可以有效消除坯体内的残余应力。对于大型窑柱,建议分阶段保温,先在500℃进行初步应力释放,随后在573℃附近进行主保温,这种分段处理能显著提升窑具在后续高温段的结构稳定性,减少因相变应力导致的隐性损伤。
工艺参数优化与质量控制
实际生产中,窑具的装窑方式对热传导效率有着直接影响。窑柱与窑板在窑炉内的排列应保证气流均匀分布,避免局部过热或冷却不均导致的热震。在石英转化阶段,窑内气氛的稳定性也会影响硅酸盐矿物的行为,保持窑内压力平衡有助于减少因气流冲击造成的机械应力叠加。操作人员需密切监测该温区的温度曲线,确保实际升温斜率严格贴合工艺设定,任何突发的温度波动都可能破坏应力平衡。
质量检测环节需重点关注窑具在经历中温烧制后的微观结构变化。利用金相显微镜观察窑板断口,可评估石英颗粒间的结合状态及是否存在微裂纹。对于出现发纹的窑具,需分析其升温曲线记录,判断是否因石英转化阶段升温过快所致。通过建立详细的烧制数据库,记录不同批次窑具在573℃阶段的温度变化数据,可以逐步优化缓升参数,形成标准化的作业流程,从而提升整体生产的一致性和可靠性。