中温烧与素烧的工艺定义与温度区间
素烧,常被称为“一次烧”或“生烧”,是陶瓷制作中至关重要的中间环节。这一过程主要将经过成型和修坯后的坯体进行低温加热,目的是去除坯体内的有机物质、结晶水以及部分挥发性成分,使坯体具备足够的机械强度,以便后续施釉和进行二烧。素烧的温度区间通常较为宽泛,但对于大多数传统陶艺而言,核心温度多集中在800℃至900℃之间。在这个温度阶段,粘土颗粒尚未发生完全的玻化,坯体内部仍保持着严密的孔隙结构,这种疏松多孔的特性能够像海绵一样吸收釉料中的水分,增强釉层与坯体的附着力,防止二烧时出现剥釉或开裂现象。
中温烧则是一个相对宽泛的工业与艺术术语,通常指代在1000℃至1250℃之间进行的烧成过程,但在某些现代陶艺语境中,针对低熔点釉料或特殊陶土,1100℃至1180℃也常被归入中温烧的范畴。与素烧不同,中温烧通常是陶瓷成品的最终烧成步骤。在这个温度区间内,坯体中的石英开始发生晶型转变,粘土矿物分解,坯体逐渐致密化,吸水率显著降低。中温烧的核心在于通过精确控温,平衡坯体的致密度与釉面的熔融状态,使得最终成品既具备陶器的温润质感,又拥有接近瓷器的气密性。
物理结构变化与吸水率差异
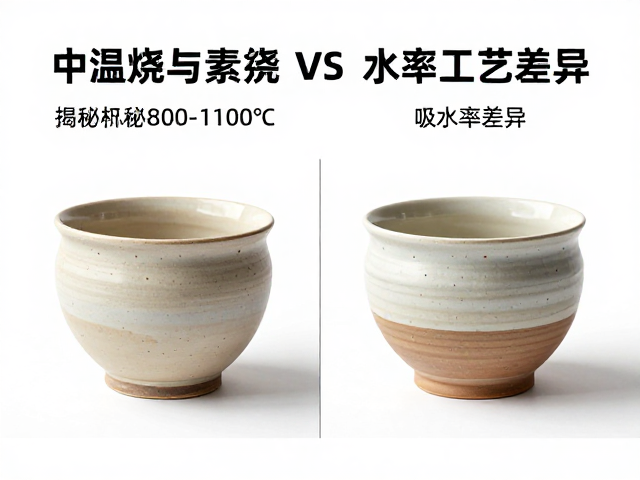
素烧后的坯体在微观结构上呈现出显著的多孔特征。由于温度未达到完全烧结点,粘土颗粒之间的结合力主要依靠物理吸附和少量的固相反应,因此坯体内部保留了大量开放性气孔。这种结构使得素坯具有极高的吸水率,通常在10%-20%甚至更高,具体数值取决于粘土的配方和素烧时间的长短。高吸水率是素烧工艺存在的根本原因,它直接决定了后续施釉的效果。如果素烧温度过高,导致坯体过早致密,吸水率下降,施釉时釉浆难以渗透,极易造成二烧时釉面起泡、脱落或产生针孔缺陷。
相比之下,经过中温烧成后的陶器,其物理结构发生了根本性改变。随着温度升高,坯体内部发生固相烧结,颗粒间的空隙减少,整体密度增加。对于1100℃左右的中温烧陶器,其吸水率通常控制在3%-8%之间,远低于素坯。这种致密的结构使得陶器具备了更好的防水性和耐用性,表面触感更加光滑细腻。中温烧过程中,坯体并未像高温瓷那样完全玻化,因此保留了陶器特有的透气性和保温性能,但在力学强度上,中温烧成品远高于素坯,能够承受日常使用中的碰撞和温差变化。
釉面表现与发色原理
素烧本身不产生釉面,但它决定了釉层的“从属关系”。素烧温度直接影响坯体表面的粗糙度和化学活性。在800-900℃的素烧环境下,坯体表面保留了粘土原有的矿物成分,这些成分在与高温釉料接触时,会发生复杂的物理化学反应。如果素烧不足,坯体中残留的水分和有机物在高温下急剧挥发,会冲破釉层形成缺陷;如果素烧过度,坯体表面形成一层硬壳,釉料难以嵌入,导致釉面浮于表面,光泽度虽高但缺乏层次感。因此,素烧的温度控制是为釉面效果奠定基调的关键。
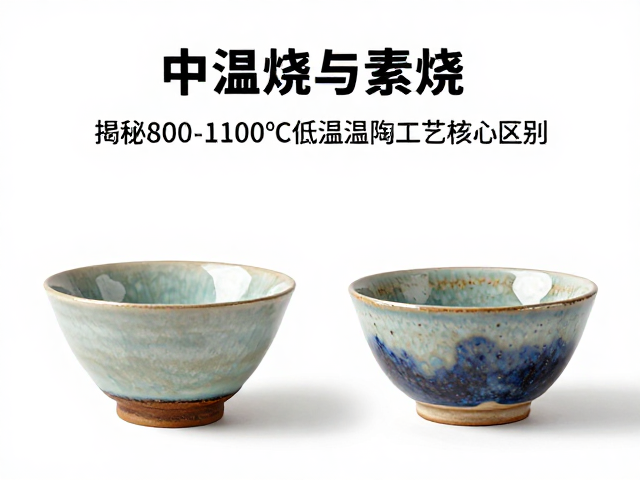
中温烧则直接塑造了最终的釉面视觉效果。在1100-1180℃的中温区间,釉料的熔融粘度较大,流动性相对较弱,这有利于保留釉面丰富的纹理和凹凸感。许多追求古朴、哑光或特殊肌理的陶艺作品,常采用中温烧工艺。在这个温度下,釉料中的金属氧化物发色剂(如铁、铜、钴等)能呈现出柔和、沉稳的色彩。例如,铁红釉在中温下往往呈现深红或褐红色,而非高温下的鲜红;铜红釉在中温下则可能呈现绿松石色或蓝色,而非高温下的宝石红。中温烧允许艺术家更精细地控制釉色的层次和过渡,创造出具有独特艺术感染力的表面效果。
工艺控制要点与常见问题
素烧工艺的控制难点在于温度的均匀性和时间的把握。由于素烧坯体强度低,对升温速率要求较高,过快升温会导致坯体开裂。常见的素烧问题源于坯体干燥不充分或素烧温度波动。如果坯体未干透,水分在加热过程中无法排出,会导致坯体爆裂。此外,素烧温度过高会导致坯体收缩率过大,影响尺寸精度,甚至导致坯体变形。因此,素烧通常采用较平缓的升温曲线,确保坯体内部应力均匀释放。
中温烧的控制重点在于氧化与还原气氛的选择以及保温时间的。中温烧对窑炉的控温精度要求较高,温度偏差超过10℃可能导致釉色偏差。常见的中温烧问题包括釉面气泡、缩釉和粘窑。气泡多因釉料排气不充分或坯体透气性差导致;缩釉则因釉料配方中助熔剂比例不当或坯体表面有杂质引起;粘窑则因釉料熔融后流动过快,接触窑具所致。解决这些问题需要精确计算釉料的膨胀系数,匹配坯体的膨胀系数,并选择合适的窑具材质和垫烧方式。