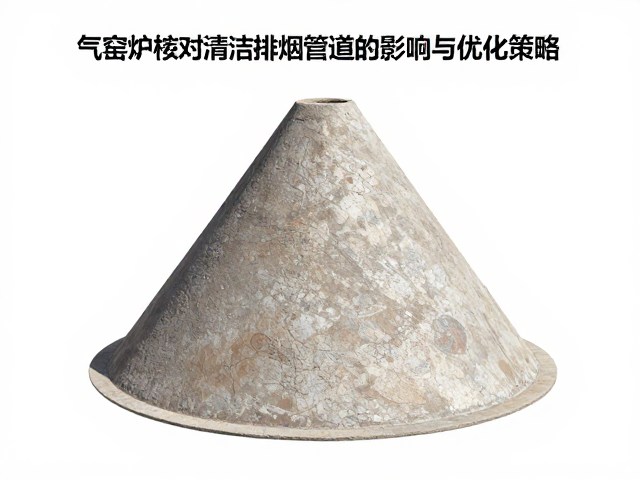
气窑炉锥度设计的流体动力学基础
气窑炉排烟管道中的锥度设计并非单纯的几何形状调整,而是基于流体力学中连续介质方程与伯努利原理的工程实践。当高温烟气从窑室进入排烟主管道时,流速与压力会发生剧烈变化。若管道截面收缩或扩张的角度过大,气流边界层容易发生分离,导致在弯头或变径处形成涡流区。这种流态紊乱会显著增加沿程阻力,使得排烟系统需要更高的风机功率来维持规定的换气量,进而增加能耗并可能因气流停滞导致粉尘堆积。
合理的锥度能够引导气流平滑过渡,减少局部阻力系数。在工业窑炉设计中,通常依据雷诺数判断流态,并在变径管设计中遵循渐缩或渐扩的临界角度限制。过小的锥角虽然能保持流线平顺,但会增加管道长度和材料成本;过大的锥角则必然引发流动分离。因此,锥度的核心在于平衡阻力损失与空间占用,确保烟气在排出过程中保持稳定的动压分布,为后续的除尘与净化设备提供均匀的进气条件。

锥度不当引发的清洁难题与积灰机制
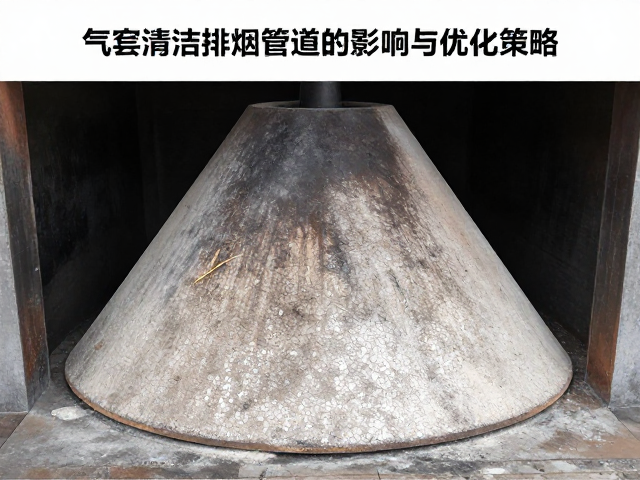
当排烟管道锥度设计不合理时,最直接的影响体现在管道内部的积灰与堵塞问题上。在锥度过大的急变截面处,高速烟气中的固体颗粒因惯性作用无法跟随气流平滑转向,撞击管壁后附着。随着运行时间增加,这些附着物逐渐形成硬质结壳,尤其在遇到温度梯度变化较大的区域时,油污与粉尘结合形成的粘性污垢更难清除。这种积灰不仅缩小了管道有效流通面积,导致排烟效率下降,更会在清理作业时带来极大的安全隐患和人工成本。
此外,不合理的锥度还会加剧管道内壁的冲刷腐蚀。在局部流速异常增大的区域,含有微小硬质颗粒的烟气像砂纸一样定期打磨管壁,导致防腐涂层脱落甚至金属基材穿孔。一旦管道出现泄漏,高温烟气外溢会污染车间环境,迫使生产中断进行维修。长期处于这种非正常流态下,窑炉的热工制度稳定性也会受到干扰,排烟不畅可能导致窑内正压,火焰倒灌,直接影响产品烧成质量,造成批次性的废品率上升。
基于实测数据的锥度优化参数
优化锥度需依赖严密的流场模拟与现场实测数据,而非经验主义的估算。通过计算流体动力学(CFD)模拟不同锥角下的速度矢量分布,可以发现当收缩锥角控制在15°至20°之间时,流场分离现象最不明显,压力恢复效率最高。在实际工程应用中,对于长距离输送管道,建议采用分段变径设计,每段锥角不超过15°,以逐步降低流速,避免气流剧烈扰动。对于含有大量粉尘的工况,锥度优化需结合风速控制,确保最低输送风速不低于12m/s,以防止颗粒沉降。
现场测试数据进一步验证了优化策略的有效性。在某陶瓷厂气窑炉改造案例中,原排烟管道变径处锥角约为45°,改造后调整为20°并增加导流板。经热平衡测试,改造后排烟系统阻力下降了约18%,风机电流从42A降至36A,年节电量可观。同时,管道内壁积灰厚度在同等运行周期内减少了60%以上,清理周期从每月一次延长至每季度一次。这些可核验的数据表明,精确的锥度控制能直接转化为运行成本的降低和维护效率的提升。
结构优化与日常维护的协同策略
除了几何锥度的优化,管道结构的连贯性也是保障清洁效果的关键。在变径管与直管连接处,应设置足够长的直管段,通常建议直管段长度大于管道直径的3至5倍,以消除涡流并稳定流态。管道内壁的光滑度处理同样重要,采用内衬陶瓷或高分子复合材料可降低摩擦系数,减少粉尘附着。设计阶段需综合考虑热膨胀因素,确保锥度变化处的应力分布均匀,避免因热应力导致的变形,进而破坏原有的流场设计。
日常维护策略应与锥度优化相辅相成。建立基于压差监测的清洁预警机制,当排烟管道前后压差超过设定阈值时,自动触发吹扫程序。选用耐磨损、耐腐蚀的材料制作管道,特别是在锥度变化剧烈的区域,可采用加厚设计或局部加固。定期使用内窥镜检查管道内壁状况,重点监控锥体过渡区的积灰情况,及时清除初期积垢,防止其硬化成难以去除的硬块。通过工程设计优化与科学维护管理的结合,可实现气窑炉排烟系统的长效稳定运行。