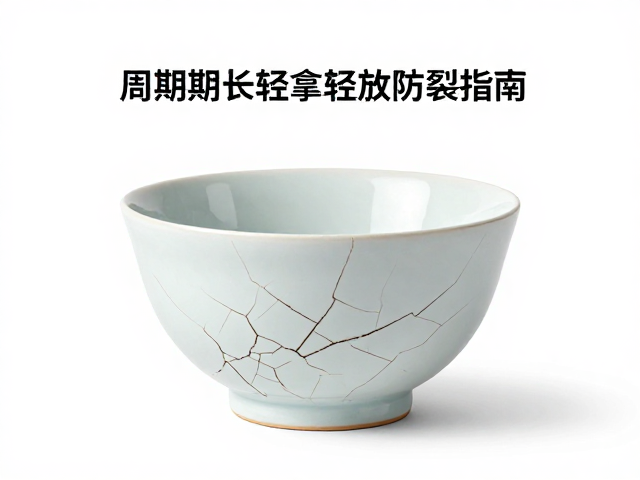
坯体干燥的物理过程与应力形成机制
陶瓷坯体在成型后含有大量水分,干燥并非简单的水分蒸发,而是水分从坯体内部向表面迁移并散失的物理过程。这一阶段坯体结构尚未形成严密的晶相结合,强度极低,若干燥速率过快,表面水分迅速蒸发形成硬壳,内部水分向外迁移受阻,便会因收缩不均产生巨大的内应力。这种应力一旦超过坯体此时的抗拉强度,微观裂纹便会瞬间扩展,导致坯体直接开裂或变形,这是定制瓷器生产中最为常见的早期报废原因。
干燥周期通常需要根据坯体的厚度、泥料配方以及环境温湿度进行精确计算,普通家用窑炉或自然晾干环境下,一件中等厚度的定制瓷器坯体完全干燥可能需要数天甚至数周的时间。在干燥初期,自由水排出,坯体发生线性收缩;进入中期,结合水排出,收缩基本停止;后期则是残余水分排出,坯体强度开始建立。每个阶段对环境的敏感度不同,过快升温或强风直吹会打破这一平衡,使得原本均匀的干燥过程出现局部应力集中,进而引发不可逆的结构性损伤。
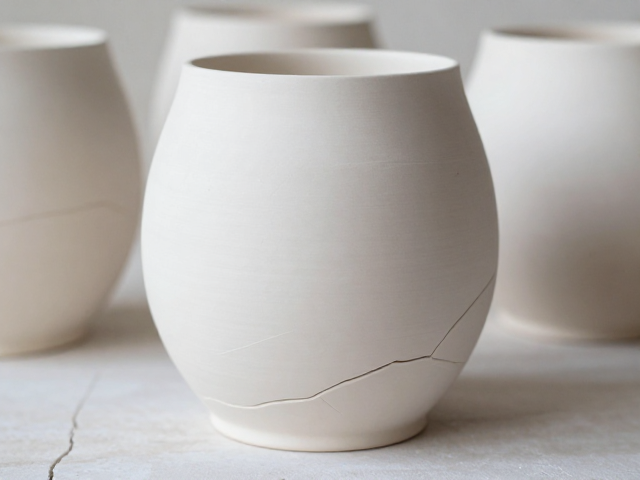
环境控制与干燥环境的标准化设置
理想的干燥环境应具备温度稳定、湿度适宜且空气流通均匀的条件,避免阳光直射或热源近距离烘烤。对于高规格定制瓷器,建议将干燥室温度控制在20-25摄氏度之间,相对湿度维持在50%-60%左右,这样的微环境能确保水分以缓慢且均匀的速度从坯体内部向表面扩散。若环境湿度过低,表面干燥速度远超内部,极易形成“龟裂”;若湿度过高,水分滞留内部,不仅延长周期,还可能导致坯体发软,后续搬运时因自重或轻微外力发生塌陷或变形。
空气流动的方式对干燥质量起着决定性作用,自然对流优于强制对流。在自然干燥过程中,应避免将坯体放置在通风口或空调出风口下方,强烈的局部气流会造成坯体不同侧面干燥速率差异,导致翘曲或开裂。对于大型或异形定制瓷器,可采用覆盖透气薄膜或放置在密闭纸箱内进行“闷干”,通过限制水分快速散失,让坯体整体同步收缩。这种缓干法能有效消除内外温差和湿度差,是防止厚壁或复杂造型瓷器在干燥期开裂的关键技术手段。
搬运操作规范与力学防护要点
坯体在完全干燥前,其机械强度几乎可以忽略不计,任何非垂直方向的剪切力或冲击力都可能导致致命损伤。搬运过程中必须保持坯体水平,双手托底,严禁单手抓握或捏取坯体边缘,因为边缘部位通常较薄且应力集中,极易因受力不均而崩角或断裂。对于带有浮雕、镂空或复杂附件的定制瓷器,附件与主体的连接处是应力薄弱点,搬运时应额外注意保护这些部位,避免任何挤压或碰撞。
使用辅助工具能显著降低搬运风险,建议使用宽幅、平整且具有一定硬度的托盘或泡沫垫承托坯体。在移动过程中,动作需缓慢平稳,避免急停急走,因为惯性产生的加速度会在坯体内部产生动态应力。对于已经经过初步干燥但仍需进一步处理的坯体,可先用软布或海绵轻轻擦拭表面浮尘,再进行转移。所有接触坯体的工具表面必须清洁、干燥且无尖锐棱角,确保接触面平滑,防止因局部点接触造成压强过大而压伤坯体表面。
裂纹识别与早期干预措施
在干燥过程中,需定期观察坯体表面状态,细微的发丝状裂纹在早期可能不易察觉,但若不及时处理,随着水分进一步流失,裂纹会逐渐扩大甚至贯穿坯体。发现轻微表面裂纹时,切勿强行扭转或敲击试图修复,这会导致裂纹瞬间扩展。正确的做法是立即将坯体移至湿度稍高的环境中,减缓水分蒸发速度,让坯体内部应力重新分布,有时细微裂纹会在应力释放后自然闭合或停止扩展。
若裂纹已经形成且无法通过环境调节恢复,需评估裂纹的深度和位置。对于表面浅层裂纹,在后续施釉前可通过打磨去除,但需确保打磨后坯体厚度均匀,避免局部过薄影响烧成。对于贯穿性裂纹或结构性裂缝,通常意味着坯体内部结构已受损,此类坯体在烧成过程中极大概率会炸裂或严重变形,建议尽早报废处理,以免浪费后续的釉料和能源成本。定期记录干燥过程中的温湿度变化,有助于分析裂纹成因,优化后续的干燥工艺参数。