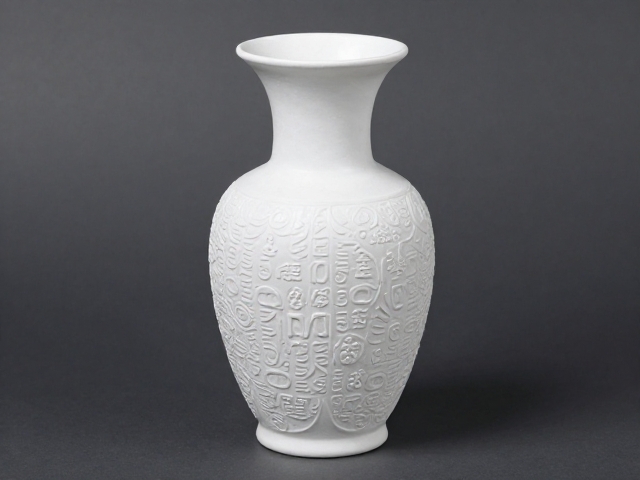
材质特性与工具匹配度预演
在进行刻刀压纹之前,必须确认花器花瓶的具体材质对刀具的反馈。不同硬度和厚度的材料,其受力变形机制截然不同。例如,常见的亚克力或硬质塑料在低温环境下变脆,直接下刀极易产生崩边或裂纹;而较软的硅胶或软性树脂则容易因刀具压力过大导致表面塌陷,失去纹理清晰度。因此,第一步是选取与正式产品完全一致的边角料或等比例小样,在相同的环境温度(通常建议20-25摄氏度)下进行测试。
测试时需重点观察刻刀与材料接触瞬间的阻力变化。使用标准工业级刻刀,以恒定且适中的力度划过材料表面,感受刀刃切入的深度与回弹情况。如果材料表面出现发白应力纹,说明当前刀具角度或力度过大,需要调整刃口角度或减小切入深度;如果材料完全无反应,则需检查刀具锋利度或适当增加按压力度。这一步能排除因工具不匹配导致的隐性损伤,确保后续大规模生产时的稳定性。
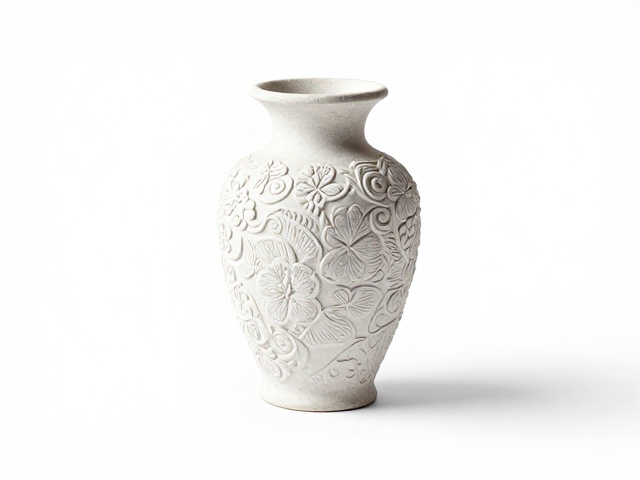
纹理细节与视觉效果的直观模拟
压纹的核心在于纹理的清晰度与立体感,这一步骤需要通过实际刻画来验证设计稿的落地效果。在准备好的材料样本上,严格依照设计图纸的纹路走向进行完整刻画。重点检查线条边缘是否锐利,是否存在毛刺或粘连现象。对于细密纹路,需观察相邻线条之间是否有因材料挤压而导致的融合现象,这直接影响最终花器花瓶的美观度。
同时,需评估不同光照条件下的视觉表现。将刻画完成的样本置于自然光、室内顶光以及侧逆光下进行多角度观察。侧光能最大程度凸显压纹的立体层次,若在此角度下纹理模糊不清,说明压纹深度不足或表面粗糙度不够;自然光则能反映材质的真实色泽与纹理融合度。通过这种多维度的视觉验证,能够提前发现并修正那些在图纸上无法察觉的视觉缺陷,避免成品出现“假纹”或纹理断裂的问题。
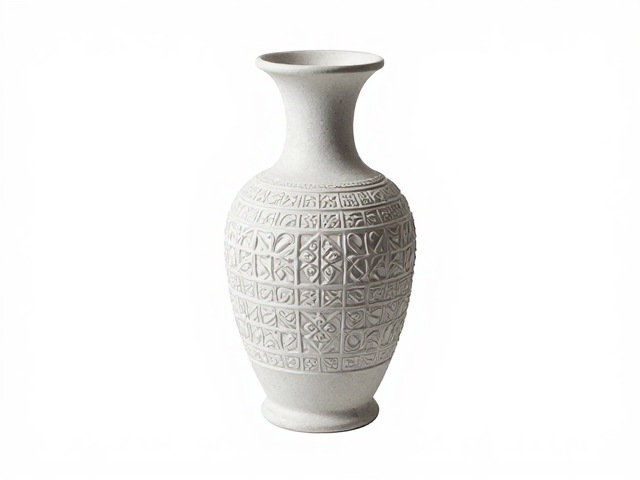
耐久性与后续工艺的兼容性测试
压纹并非最终工序,它需要经受后续清洁、组装甚至使用环境的考验。在确认纹理效果满意后,需对样本进行简单的耐久性测试。使用规定的清洁工具(如软布、中性清洁剂)对压纹区域进行擦拭,观察纹理边缘是否因摩擦而变钝或脱落。对于需要电镀、喷漆或高温烘烤的花器,必须将样本放入相应模拟环境中进行处理,检查压纹处是否出现起泡、变色或开裂。
此外,还需验证压纹对花器整体结构强度的影响。对于薄壁花瓶,过深的压纹可能会削弱管壁强度,导致承重或运输过程中易碎。可通过轻微的弯曲测试或跌落测试(低高度模拟)来评估结构安全性。只有当纹理清晰、色泽稳定、且未对结构造成明显削弱时,该压纹参数方可确认为有效标准,从而进入正式生产流程,确保每一件成品都符合预期的质量要求。