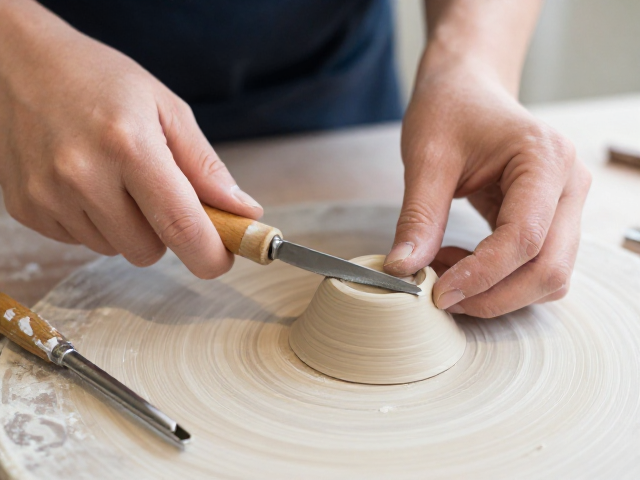
修坯前的关键准备:泥料状态与刀具选择
修坯刀削薄底足的效果,很大程度上取决于泥料处于“皮革硬”阶段的湿度控制。当坯体完全干透时,泥屑呈粉末状,极易断裂;而当坯体过湿,刀具则会粘泥,导致底足边缘毛糙不平。初学者应等待坯体表面无明显水光,按压有轻微弹性,且能清晰看到修坯刀留下的痕迹而不粘连时,方可进行底足修整。
刀具的选择直接影响操作的稳定性。传统平口修坯刀适合大面积削薄,而三角口或半月口修坯刀则能更精准地处理底足与器身连接处的过渡。刀片的钢材硬度需适中,过软容易卷刃,过硬则脆性大易崩口。日常保养中,保持刀刃锋利是省力修坯的前提,钝刀需要施加更大的压力,反而容易因受力不均导致坯体变形或开裂。
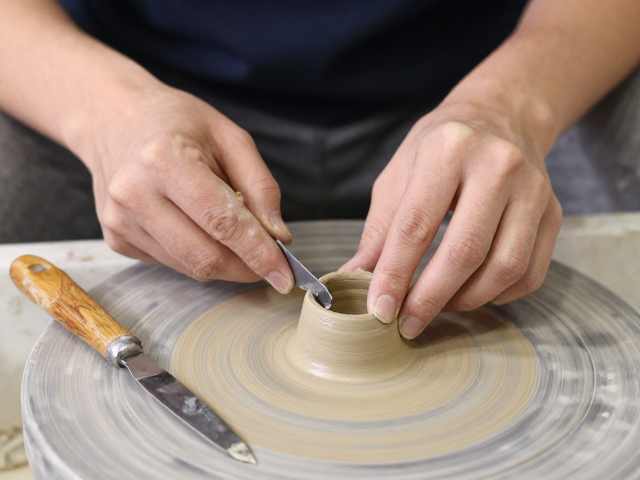
打孔器的妙用:解决重心与排水难题
底足打孔并非单纯为了美观,其核心功能在于平衡坯体重心以及提升烧制时的稳定性。对于圈足类器物,中心打孔能减少烧制过程中因受热不均产生的变形,同时有助于窑内气体排出,避免釉面出现气泡或针孔。打孔器的直径通常建议略小于圈足内径,以保证足墙有足够的支撑强度,一般直径控制在1.5至2.5厘米之间较为适宜,具体需根据器物的高度和重量微调。
使用打孔器时,技巧在于“定位”与“施力”。先将打孔器尖端对准底足中心,用拇指固定位置,再用手掌根部垂直向下按压。对于较厚的底足,可先用细针或小钻头预穿孔,引导打孔器进入,避免直接用力导致泥料挤压变形。打孔过程中,保持工具与底足表面垂直,确保孔洞圆润且孔壁平整,这样后续修坯时,刀具能更顺畅地贴合孔洞边缘进行削薄作业。
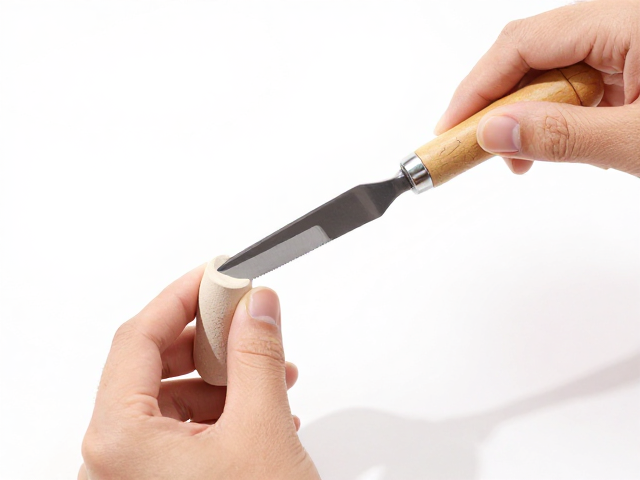
削薄底足的核心手法:由内向外,层层递进
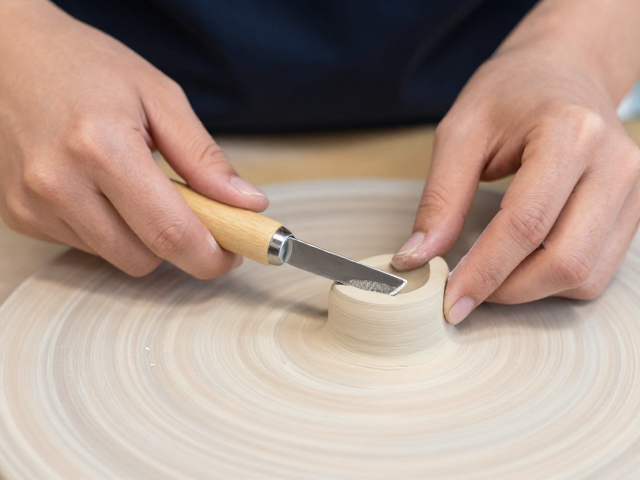
修坯刀削薄底足时,手势应如握笔般灵活,主要依靠手腕的旋转带动刀锋,而非手臂的大幅度推拉。操作时,刀具与坯体表面保持15至30度的夹角,从底足中心向边缘逐步削去多余泥料。每一刀的切削量要薄,遵循“少量多次”的原则,避免一次性削深导致底足塌陷或厚度不均。
在削薄过程中,需频繁用手指触摸底足表面,感受厚度变化。特别是在底足与器身连接的“肩膀”处,需特别注意过渡的自然流畅,避免出现明显的台阶或棱角。随着泥料变薄,坯体结构强度降低,操作需更加轻柔,必要时可借助转盘缓慢旋转坯体,保持切削面的均匀性,确保底足整体平整且厚度一致。
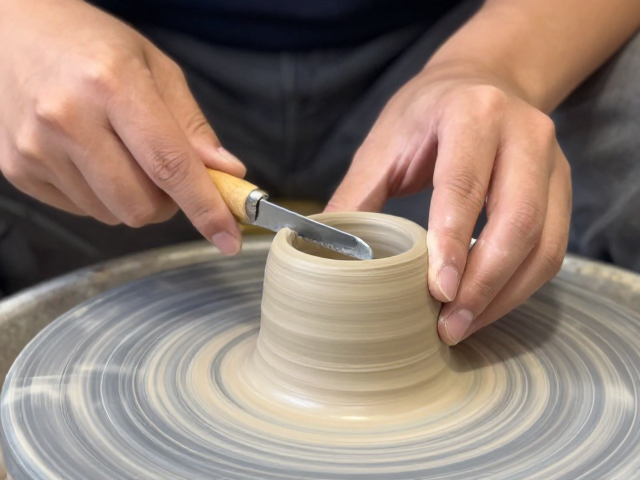
打孔器与修坯刀的搭配技巧:协同作业提升效率
打孔器与修坯刀的配合,能显著提升修坯的精准度。在完成底足打孔后,可利用打孔器的圆形边缘作为参考基准,修坯刀以此为圆心,向外螺旋式削薄足墙。这种以孔定形的方法,能确保底足内外壁的对称性,避免出现歪斜或厚薄不一的情况。
实际操作中,可先在打孔器边缘放置一把小尺或直尺作为辅助,帮助判断切削深度。当修坯刀削至打孔器边缘附近时,动作需格外谨慎,逐渐减小切削力度,直至底足厚度达到理想状态。若发现底足局部过薄,可用细砂纸轻轻打磨修补,但需避免过度打磨破坏坯体结构。通过这种精细的协同作业,底足不仅能达到规定的厚度标准,还能保持极高的光洁度。
常见问题应对:裂纹与变形的补救措施
修坯过程中若发现底足出现细微裂纹,应立即停止削薄,用泥浆填补裂纹处,静置片刻让泥料重新粘合。若裂纹较深,需重新加固坯体结构,必要时可舍弃当前坯体,避免烧制失败。对于底足变形问题,通常因受力不均或坯体过湿导致,此时应暂停操作,待坯体稍微干燥定型后,用修坯刀轻轻修正形状,不可强行扭转。
若底足厚度不均,可通过局部补泥或使用修坯刀进行微调。对于过厚区域,继续轻柔削薄;对于过薄区域,若坯体强度允许,可涂抹极薄的泥浆进行修补,再经干燥后重新修坯。整个过程需耐心细致,每次操作后都要仔细检查底足状态,确保每一处细节都符合标准,避免因小失大导致整件作品报废。