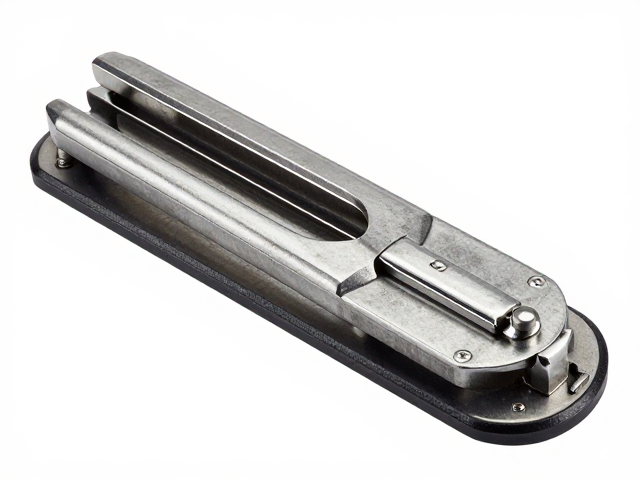
材质决定耐用上限:不锈钢与碳钢的防锈博弈
打孔器的核心寿命往往取决于金属部件的抗腐蚀能力,市面上常见的材质主要分为了不锈钢和碳钢两类。不锈钢材质,特别是经过防锈处理的304或404不锈钢,在潮湿环境下能保持较好的光泽与结构稳定性,不易生锈,适合长期存放或办公环境使用。相比之下,碳钢材质硬度通常更高,刃口更锋利,但若表面防锈涂层磨损,在潮湿空气中极易产生锈斑,进而侵蚀内部齿轮或弹簧结构,导致卡壳或断裂。
选购时需关注金属表面的处理工艺,电镀层或氧化黑化处理能有效隔绝空气与水分。对于高频使用的场景,建议优先选择整件不锈钢或加厚镀铬工艺的产品,虽然成本略有上升,但能显著降低因锈蚀导致的维护频率。检查时可用湿布擦拭刀片连接处,观察是否有快速变色或起泡现象,这是判断防锈涂层均匀度和厚度的直观方式。
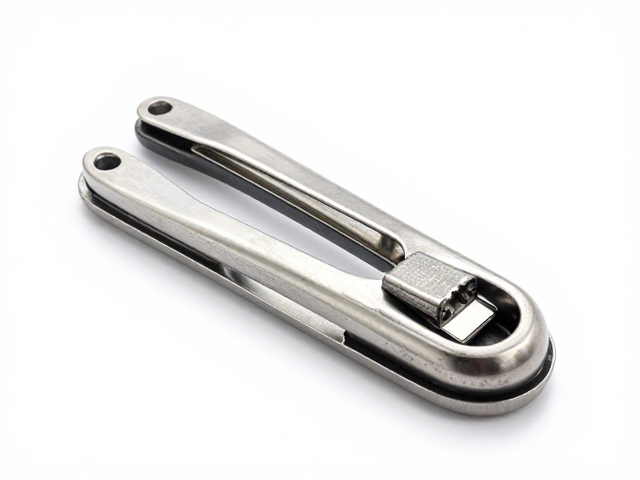
人体工学设计:握感与施力效率的关键细节
打孔器的舒适度并非仅由软胶包裹决定,而是源于整体重心分布与受力杠杆的设计。优质的打孔器通常采用双杆对称结构,手柄部分带有防滑纹理或橡胶包覆,以增加手指与金属杆之间的摩擦力。当手指扣住手柄时,手掌心应自然贴合,避免指尖过度用力导致酸痛。此外,手柄的长度需匹配手掌大小,过短会导致力臂不足,过长则难以控制下压角度,影响孔位精度。
施力过程中的回弹机制直接影响使用体验,良好的弹簧复位系统能让下一次操作更轻松。部分设计包含防夹手结构或缓冲垫,能在接触纸堆瞬间提供微小的缓冲,减少冲击力传递至手部。对于需要打孔较厚纸张的用户,手柄内侧的凹槽设计能让拇指和食指形成稳定的支点,分散垂直压力,防止手柄滑动造成的偏移或脱手风险。
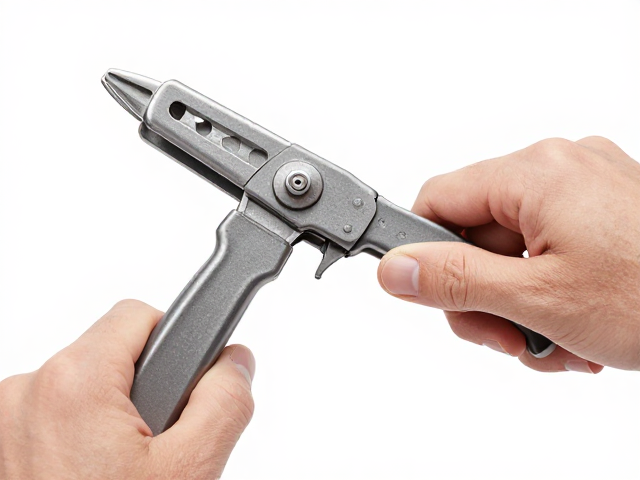
刃口结构与孔型精度:从材料厚度看切割表现
打孔器的刃口并非简单的圆形切片,其几何角度决定了切割时的阻力与边缘整齐度。常见的单孔、双孔或三孔布局,其刃口排列需严格对应标准纸张的装订孔距。例如,标准A4纸的双孔间距通常为58mm或80mm,不同规格需匹配对应的打孔器模数。刃口钢材的硬度需经过热处理,过软易卷刃,过硬则脆性大易崩口,因此高碳钢淬火后的刃口往往能提供更干净的切面,减少纸张纤维撕裂产生的毛边。
纸张厚度是检验打孔器性能的硬性指标。家用级打孔器通常能应对10-15张A4纸,而办公级或工业级产品通过加强底座支撑和加大杠杆比,可应对50张甚至更厚的纸板。测试时可将多层纸张对齐后一次性压下,观察孔洞是否完整贯通且无粘连。若出现纸张分层或孔位歪斜,通常意味着底座固定不稳或刃口对齐存在机械误差,这种情况下即便材质优良也无法保证输出质量。
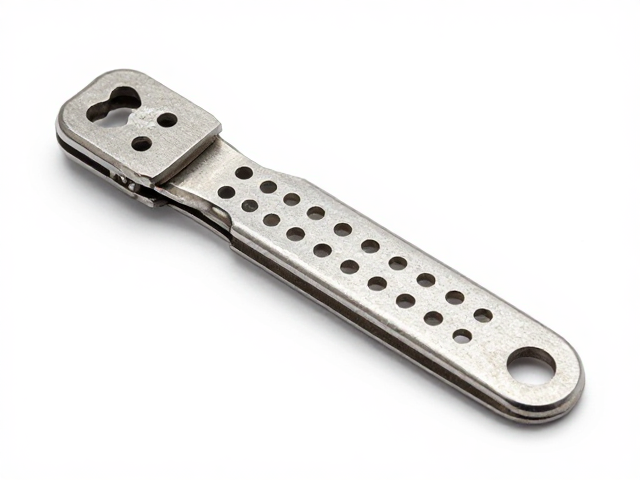
底座稳定性与导向机制:精准落位的隐形推手
打孔的准确性很大程度上依赖于底座与刀头之间的相对位置稳定性。高质量的打孔器底座通常采用加宽设计或底部配有防滑垫,确保在按压过程中不会发生位移。内部导向柱的设计需顺滑且间隙适中,过紧会导致按压阻力过大,过松则会在受力时产生晃动,导致孔位偏差。部分高端型号配备可调节宽度的滑轨,允许用户根据文件夹厚度调整打孔位置,这种机械结构的顺滑度是重要的考量因素。
导向轴的材质多为硬质合金或经过硬化处理的钢材,长期摩擦不易变形。检查时可观察底座与刀头连接处是否有明显的缝隙或松动,这往往是制造工艺粗糙的表现。对于需要频繁更换打孔位置的场景,带有刻度标识或定位卡槽的底座能提供更直观的参考,减少反复调整的时间成本。稳固的底座能将垂直压力有效转化为切割力,而非消耗在设备的形变中,这是实现高精度打孔的基础保障。