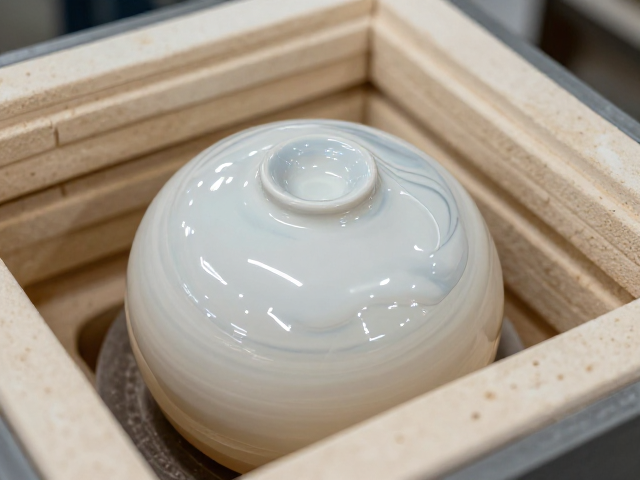
釉料配方与基础特性的精准调控
透明釉料的清晰度基础源于其严密的化学组成设计,其中二氧化硅(SiO₂)与硼砂(B₂O₃)的比例直接决定了釉面的光泽度与透光度。高纯度的原料是避免杂质干扰的关键,工业级氧化锌或高岭土中若含有微量铁、钛等着色元素,即便含量极低,在高温烧成后也会形成微弱的浑浊感,从而削弱纹样边缘的锐利度。因此,在配料阶段需严格控制原料的白度与透明度指标,确保釉浆在熔融状态下能形成均匀、无杂质的玻璃相结构,这是后续纹样得以清晰呈现的物理前提。
釉浆的颗粒细度与悬浮稳定性影响着最终成品的表面质感。通常要求釉料研磨至300目筛余控制在0.5%以内,过粗的颗粒会导致釉面粗糙,光线散射加剧,使原本精细的印花或刻划纹样变得模糊不清。同时,添加适量的羧甲基纤维素(CMC)或膨润土作为悬浮剂,能够防止釉粒沉淀,确保施釉过程中釉层厚度均匀。均匀的釉层厚度能减少光线在穿过釉层时的路径差异,避免因局部厚薄不均产生的光学畸变,从而提升纹样视觉上的清晰度与一致性。
印花工艺与施釉手法的协同优化
数码喷印技术在透明釉应用中的普及,极大提升了纹样复制的精准度。现代陶瓷数码打印机采用高精度喷头,配合专用透明釉墨水,可实现微米级的定位精度。关键在于墨水与釉料的兼容性测试,需确保墨水中的树脂与粘结剂在高温下能完全挥发或分解,不留残碳,否则会在釉面形成黑点或雾状瑕疵,破坏纹样的纯净感。此外,打印前的白坯吸水率控制至关重要,过高的吸水率会导致墨水晕散,边缘发虚,因此需将坯体吸水率稳定在0.5%-1.0%之间,以锁定图案的几何边界。
手工施釉与浸釉工艺中,釉浆的粘度与倾倒速度直接影响纹样的从属关系。对于刻划花或贴花工艺,釉层必须薄而匀,过厚的釉层会在高温下产生流动,覆盖或模糊底层的装饰纹样。操作时需采用“快浸慢提”的手法,利用釉浆自身的重力与表面张力,形成厚度一致的釉膜。对于复杂纹样,可采用多次薄施的方式,每次施釉后进行干燥处理,确保釉层之间结合紧密,避免一次性厚施导致的釉层开裂或流挂,从而保护纹样线条的完整性与清晰度。
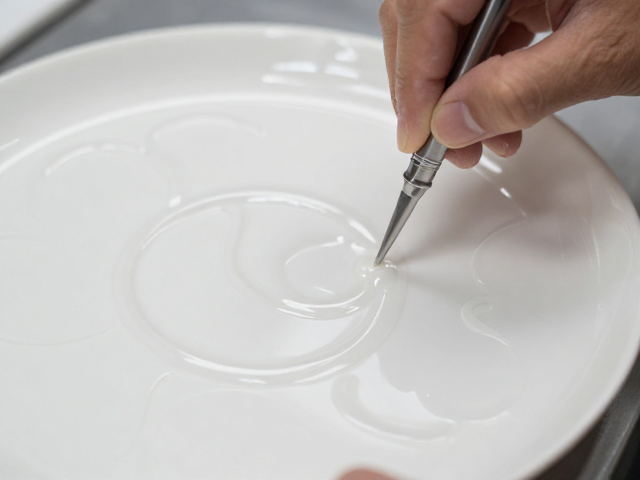
烧成曲线与窑炉气氛的精细管理
温度曲线的设定是决定釉面透明度的核心变量。透明釉通常在1200℃-1250℃的氧化气氛下烧成,升温阶段需设置较长的均热期,使坯体中的有机物及碳酸盐充分分解,避免气体逸出时冲破釉面形成针孔,针孔会直接破坏纹样的连续性。在最高温阶段,保温时间需精确控制,过短会导致釉料未完全熔融,表面哑光;过长则可能引起釉面过度流淌,导致纹样变形。现代窑炉需配备高精度热电偶,实时监测窑内温差,确保升温速率在30℃-50℃/min之间波动,以维持釉料的最佳熔融状态。
窑炉内的气氛控制对透明釉的“透”与“清”起着微妙作用。氧化气氛有助于保持釉料的纯净色泽,但若氧气过量,可能导致釉面发黄,降低透明度。因此,需通过调节助燃空气与燃料的比例,将窑内氧含量维持在1%-3%的区间。此外,排烟系统的效率决定了窑内废气的排出速度,良好的排烟能减少烟气中碳粒对釉面的吸附,防止烟熏现象。对于高档透明釉产品,还需关注窑炉内的压力平衡,微正压环境可防止冷空气吸入导致温度波动,确保每一批次产品的纹样清晰度保持高度一致。